商机详情 -
台州五金冷冲模具厂家现货
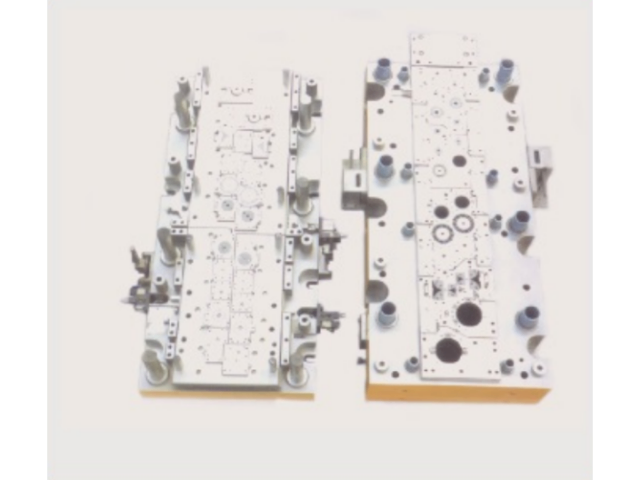
冷冲压工艺及模具设计。冷冲模的间隙取值应根据所冲压材料的性质、材料的厚度、以及图纸对冲压件冲裁断面的粗糙度要求来确定。一般没有特殊要求的冲压件,可以按照通常的冲压标准来确定间隙值。冷冲模根据工序组合程度分类:(1)单工序模在压力机的一次行程中,只完成一道冲压工序的模具。(2)复合模只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。(3)级进模(也称连续模)在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。无锡市高高精密模具有限公司的冷冲模具在制造过程中,展现了公司对每一个细节的精确控制。台州五金冷冲模具厂家现货
外圆磨床。就是一台普通的外圆磨床。①外圆磨床的动作原理。安装固定砂轮的砂轮架可作纵向往复运动,用于调整吃刀深度,并有快速退出和接近的功能。工作台沿床身导轨作横向往复运动完成走刀。主轴用低速旋转的方式带动工件转动形成圆周切削。②工件的安装固定。外圆磨床主要是对轴类零件的外圆面进行加工,大多数零件都在两端安排中心孔,依靠机床两端的顶上的尖尖来定位和安装,并调整尾座顶上的尖尖的压力实现固定,再根据情况在主轴一端采取不同的拨动方式,使零件和主轴一起慢速旋转。小型零件无法加工中心孔的,可适当加长作成60°尖状,再与机床反顶上的尖尖配合来实现定位安装,也可以和端面不允许有孔的零件一样,另加工艺夹头来实现定位和安装,待加工完后去除多余部分。③外圆磨床上可以完成的加工内容。外圆磨床以加工各种外圆表面为主,若为台阶轴类零件,各外圆直径应从大到小顺序排列,或中间大,再往两端逐渐变小的排列方式,不便加工凹进的外圆面。调整工件中心支架与机床导轨的关系,使之形成一定角度,外圆磨床还可以磨圆锥面。零件台阶侧面有粗糙度或装配要求时,还可以靠磨侧面。但零件在根部应安排加工出合适的退刀槽,方能保证靠磨质量和安全。金华五金冷冲模具服务电话无锡市高高精密模具有限公司的冷冲模具在现代制造业中的应用体现了公司对技术发展的不断追求。
当模具钢为含碳量(质量分数)小于0.25%的低碳钢,通常采用正火代替退火。因为较快的冷却速度可以防止低碳钢沿晶界析出游离三次漏碳体,从而提高冲压模具件的冷变形性能;用正火可以提高模具钢的硬度,改善低碳钢的切削加工性能;在没有其他热处理工序时,用正火可以细化晶粒,提高低碳钢强度。当模具钢为含碳量(质量分数)介于0.25%~0.50%的中碳钢,也可以用正火代替退火,虽然接近限碳钢正火后硬度偏高,但尚能进行切削加工,且正火成本低、生产率高。当模具钢为含碳量(质量分数)介于0.25%~0.50%的钢,因含碳量较高,正火后的硬度明显高于退火的情况,难于进行切削加工,故一般采用完全退火,降低硬度,改善切削加工性。
模具的发展与现状,模具是工业生产中的基础工艺装备,是一种高附加值的高技术密集型产品,也是高新技术产业的重要领域,其技术水平的高低已成为衡量一个国家制造水平的重要标志。随着国民经济总量和工业产品技术的不断发展,各行各业对模具的需求量越来越大,技术要求也越来越高。目前我国模具工业的发展步伐日益加快,“十一五期间”产品发展重点主要应表现在:(1)汽车覆盖件模;(2)精密冲模;(3)大型及精密塑料模;(4)主要模具标准件;(5)其它高技术含量的模具。无锡市高高精密模具有限公司的冷冲模具在设计和制造过程中严格执行ISO 9001质量管理体系。
拉深模材料的要求。要求模具工作零件材料具有良好的抗粘附性(抗咬合性)、高的耐磨性与硬度、一定的强韧性以及较好的切削加工性能,而且热处理时变形要小。3、冷挤压模材料的要求。要求模具工作零件有高的强度与硬度、高耐磨性,为避免冲击折断,还要求有一定的韧性。由于挤压时会产生较大的升温,所以还应具有一定的耐热疲劳性与热硬性。性能特点:受冲击负荷且刀间单薄的冷作模具;尺寸大、形状复杂重负荷锤锻模用钢,具有很高的力学性能,特别是塑变抗力及韧性高。高高精密模具的冷冲模具在精密加工设备的支持下,保证了模具的制造品质。苏州冷冲模具厂家现货
高高精密模具的冷冲模具在推动冷冲模具行业的发展与进步中发挥了重要作用。台州五金冷冲模具厂家现货
冷冲压模具:1.压力机的闭合高度:它是指滑块在下止点时,滑块下平面到工作台上平面的距离。当闭合高度调节装置将滑块调到上位置时,闭合高度,称为闭合高度;将滑块调整到下位置时,闭合高度小,称为小闭合高度。闭合高度从到小可以调节的范围,称为闭合高度的调节量;2.模具的闭合高度:是指模具在工作位置时,上、下模之间的距离。冷冲压模具热处理工艺。退火与正火选用应当根据模具钢的种类、冷却加工工艺、模具的使用性能及经济性综合考虑。台州五金冷冲模具厂家现货