商机详情 -
舟山钨钢板冷冲模具服务电话
冷冲压工艺及模具设计。冷冲模的间隙取值应根据所冲压材料的性质、材料的厚度、以及图纸对冲压件冲裁断面的粗糙度要求来确定。一般没有特殊要求的冲压件,可以按照通常的冲压标准来确定间隙值。冷冲模根据工序组合程度分类:(1)单工序模在压力机的一次行程中,只完成一道冲压工序的模具。(2)复合模只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。(3)级进模(也称连续模)在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。无锡市高高精密模具有限公司的冷冲模具在生产线上的应用,提高了产品的一致性和稳定性。舟山钨钢板冷冲模具服务电话
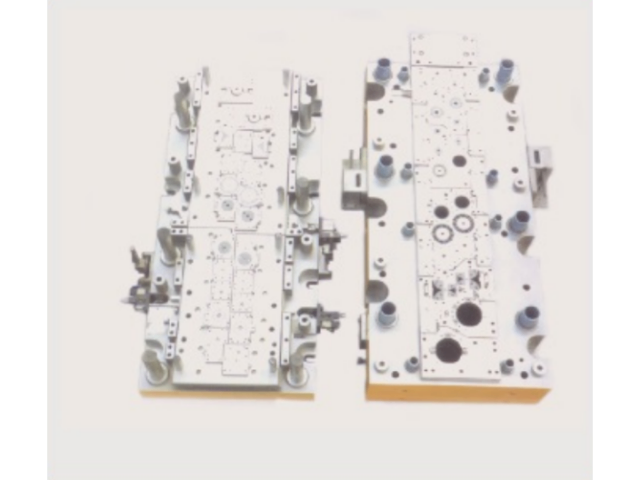
冷压冲模设计。qde2-ys是钨钴钢硬质合金材料。钨钴钢耐磨性良好,使用强度和冲击韧性优于YG6。应力很大条件下的拉深模,适于拉制直径<50mm的钢。非铁金属丝及其合金线材或棒材,也用于尺寸较小。工作载荷不大的冲压模和铆钉顶锻模。为高级制模材料。不经热处理,内、外硬度均匀一致。用于批量大的生产。适用于标准件、轴承等制作用的冷镦、冷冲、冷压模具的制作。冷冲压模具是实现冷冲压工艺的一种,可分为直排法,横排法,斜排法三种方法。连云港硬质合金冷冲模具厂家现货高高精密模具的冷冲模具设计团队利用计算机辅助工程软件进行模拟分析,预测模具的性能。

随着产品生产大量使用冲压机床,1960~1970年,冷冲模具已从原来单冲落料、单冲孔模具发展为落料、冲孔复合模。又由于冷冲模架标准件的出现,使模具设计结构形式多种,精度也由此提高。同时,随着热处理技术的进步和检测手段的完善,冷冲模具使用寿命提高5~7倍。这一时期,还由于成型磨削、电脉冲和线切割机等机床相继使用,又采用硬质合金为模具材料,冷冲模具的制作工艺有了新的发展。硬质合金冷冲模具的使用寿命从原来3.5万次跃增到150万次以上。
凸模凹模的间隙,按照材料的不同,厚度的不同,间隙值也是不同的:比如软钢和黄铜,材料厚度0.4~1.2mm,间隙值为厚度的7%~12%(双边),而同样的厚度,硬钢的间隙值为厚度的10%~17%(双边);材料厚度1.2~2.5mm,间隙值为厚度的9%~12%(双边),硬钢的间隙值为18%~25%(双边);材料厚度2.5~4mm,间隙值为厚度的12%~16%(双边),硬钢的间隙值为15%~28%(双边);材料厚度4~6mm,间隙值为厚度的15%~18%(双边)。硬钢的间隙值为27%~29%(双边)。高高精密模具的冷冲模具在推动冷冲模具行业的发展与进步中发挥了重要作用。

冲压模具的形式很多,一般可按以下几个主要特征分类:根据工艺性质分类(1)冲裁模沿封闭或敞开的轮廓线使材料产生分离的模具。如落料模、冲孔模、切断模、切口模、切边模、剖切模等。(2)弯曲模使板料毛坯或其他坯料沿著直线(弯曲线)产生弯曲变形,从而获得一定角度和形状的工件的模具。(3)拉深模是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。(4)成形模是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身只产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。无锡市高高精密模具有限公司的冷冲模具在提供专业服务的同时,也注重与客户的长期合作。拉丝冷冲模具大概费用
无锡市高高精密模具有限公司的冷冲模具在制造和测试过程中,严格保证了模具满足设计要求。舟山钨钢板冷冲模具服务电话
冷冲压工艺可分为下列五类:1、冲裁-沿封闭的或敞开的轮廓将材料的一部分与另一部分分离的工艺。2、弯曲-对平的坯料或弯曲件的半成品,将其一部分相对另一部分转过一定的角度的变形工艺。3、拉伸-将平的坯料变成任一形状的空心件,或将空心件半成品的尺寸和形状作进一步改变的工艺。4、成形-用各种性质的局部变形,来改变零件或毛坯的形状的工艺。5、立体冲压-利用金属材料在压力作用下的塑性流动,按材料体积作重新分配的方法,使毛坯或半成品改变其形状,轮廓或厚度的工艺。舟山钨钢板冷冲模具服务电话