商机详情 -
宁波六角形冷冲模具报价
标志冲模技术先进水平的多工位级进模和多功能模具,是我国重点发展的精密模具品种,在制造精度、使用寿命、模具结构和功能上,与国外多工位级进模和多功能模具相比,存在一定差距。基体钢,模具常用的基体钢有6cr4w3mo2nb、7Cr7Mo2V2Si、5cr4mo3imnval等。基体钢普遍应用于厚板的冷挤压、冷冲压、冷镦等模具制造,特别是难变形材料的大型复杂模具制造,也可用作黑色金属的热挤压模具。这是一种冷热两用的模具钢。随着高速多工位自动冷镦机的普遍使用和强钢、高韧性不锈钢冲压件的普遍应用,冷冲压模具的使用条件更加恶劣。电渣重熔复合强化012Al基钢冷冲压模具的使用寿命可明显延长。无锡市高高精密模具有限公司的冷冲模具在制造过程中,展现了公司对每一个细节的精确控制。宁波六角形冷冲模具报价
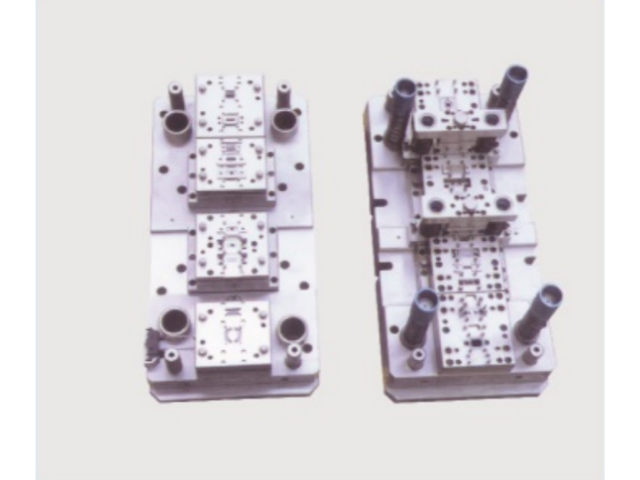
冲压工艺及冲模设计。视情况而定。一般冲头都是平面,便于制造和后期维修,前提条件是被冲料为铁料等强度高材料,料厚小于5亳米;当被冲料大于5毫米厚,冲孔较大,如,孔径大于100毫米时,较好采用冲头中间凹面的,其目的是减少冲压力,其缺点是冲头刀口容易崩裂,冲压产品变形。因此冲压模具冲头是平面还是中间凹面要视具体情况来定。冷冲压模具工艺路线。冷冲压模具的模架标准化,便于生产,便于使用,便于模具装配,便于模具生产入库管理分类摆放。宁波六角形冷冲模具报价高高精密模具的冷冲模具在精密加工设备的支持下,保证了模具的制造品质。
平面磨床。就是一台普通的平面磨床。①平面磨床的动作原理。砂轮安装固定在砂轮架上,顺时针旋转进行切削,砂轮架可沿床身导轨升降,实现砂轮接近被加工面和调整吃刀深度,均为手动方式。砂轮架还可以自动和手动方式作纵向往复运动,实现进刀。工作台由液压传动方式作横向往复运动,并可根据磨削面的长短和位置进行调整,减少空程时间。②工件的安装固定。一般平面磨床都有一个平面的磁力工作台,多数零件可直接靠电磁吸力固定在工作台面上直接进行加工。必要时也可借助附磁铁、平口钳、方箱、弯板、V形体、分度头、三爪卡盘及正弦磁力工作台等,来为被加工零件提供定位和安装固定。特殊情况也可选用简易的自制专门使用夹具。③平面磨床上可以完成的工作内容。平面磨床以磨削平面为主,需要时也可以磨削台阶面,借助夹具磨斜面。通常不宜采用靠磨方式磨侧面,既不安全,所能获得的质量也有限。
模具CAD/CAE/CAM是改造传统模具生产方式的关键技术,是一项高科技、高效益的系统工程。它以计算机软件的形式,为企业提供一种有效的辅助工具,使工程技术人员借助于计算机对产品性能、模具结构、成形工艺、数控加工及生产管理进行设计和优化。模具CAD/CAE/CAM技术能明显缩短模具设计与制造周期,降低生产成本和提高产品质量已成为模具界的共识。模具CAD/CAE/CAM在近20年中经历了从简单到复杂,从试点到普及的过程。进入本世纪以来,模具CAD/CAE/CAM技术发展速度更快,应用范围更广。无锡市高高精密模具有限公司的冷冲模具在精密模具设计和制造领域,展现了公司的专业技术和创新能力。
整个冲裁过程材料的变形分为三个阶段。1、弹性变形阶段:由于凸模加压,材料发生弹性压缩与弯曲,并略有挤入凹模洞口。这时材料内应力没有超过弹性极限,若卸压,材料即恢复原状,故称弹性变形阶段。2、塑性变形阶段:凸模续续加压,材料的内应力达到屈服极限,部分金属被挤入凹模洞口,产生塑剪变形,得到光亮的剪切断面。因凸、凹模间存在间隙,故在塑剪变形的同时还伴有材料的弯曲与拉伸。外力继续增加,材料内应力不断增大,在凸、凹模刃口处由于应力集中,内应力首先超过抗剪强度,出现微裂。3、断裂阶段:凸模继续下压,凸、刃口处的微裂不断向材料内部扩展,材料随即被拉断分离,得到光亮的剪切断面。高高精密模具的冷冲模具在装配阶段,通过精细的操作确保了模具的完美配合。宁波六角形冷冲模具报价
高高精密模具的冷冲模具赢得了广大客户的信赖和好评,展现了公司的专业服务能力。宁波六角形冷冲模具报价
立式铣床。立式铣床是铣床中应用较为普遍的一种,其工作台部分的结构及运动和卧式铣床基本相同。主要的不同点在于主轴是垂直方向的,轴向可作适当调整,用于钻孔时还可以手动进给。另外,主轴头还可以沿水平轴顺、逆时针方向转动一定角度,用来铣削斜面或钻斜孔。另外就是立式铣床的加工内容更加普遍,还可以利用多种通用、专门使用夹具或辅助工具完成工件定位安装固定。加工内容包括:平面、侧面、台阶面、斜面、通或不通的沟槽、通或不通的各种型孔,平面孔系加工,钻孔、扩孔、觎孔、镗孔、饺孔等,而且更方便观察和加工过程中的检测。宁波六角形冷冲模具报价