商机详情 -
苏州冷冲模具报价
冲压工艺及冲模设计。视情况而定。一般冲头都是平面,便于制造和后期维修,前提条件是被冲料为铁料等强度高材料,料厚小于5亳米;当被冲料大于5毫米厚,冲孔较大,如,孔径大于100毫米时,较好采用冲头中间凹面的,其目的是减少冲压力,其缺点是冲头刀口容易崩裂,冲压产品变形。因此冲压模具冲头是平面还是中间凹面要视具体情况来定。冷冲压模具工艺路线。冷冲压模具的模架标准化,便于生产,便于使用,便于模具装配,便于模具生产入库管理分类摆放。无锡市高高精密模具有限公司的冷冲模具在液压平面磨削中也展现了其高精度加工的能力。苏州冷冲模具报价
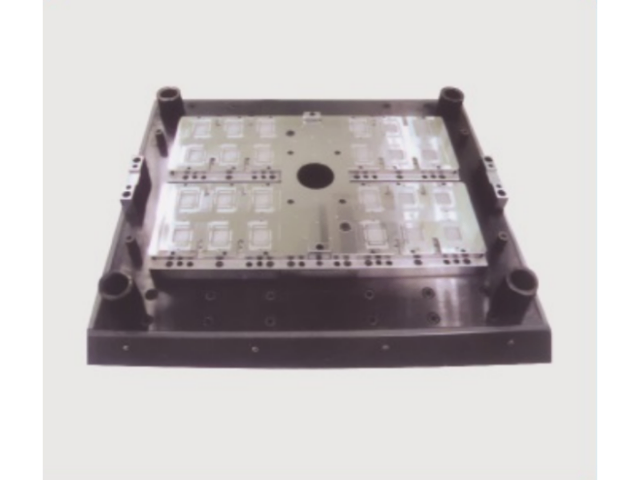
碳素工具钢,在模具中应用较多的碳素工具钢为T8A、T10A等,优点为加工性能好,价格便宜。但淬透性与红硬性差,热处理变形大,承载能力较低。冷冲压模具的几种常用材料,制造模具的材料包括钢、硬质合金、钢结硬质合金、锌基合金、低熔点合金、铝青铜、高分子材料等。目前用于制造冲压模具的材料大多为钢,模具工作部件常用的材料有碳素工具钢、低合金工具钢、高碳高铬冷作模具钢、高速钢、基体钢和硬质合金等。而热挤压模用钢,具有很高的回火稳定性和高的耐热疲劳性能。嘉兴六角形冷冲模具定制高高精密模具的冷冲模具在设计阶段就充分考虑了客户的实际需求和产品的使用环境。
刀架可做升降运动,用于调整吃刀深度,工作时也应锁定。刀架还可沿水平轴左右旋转一定角度,用来加工斜面。滑枕沿床身导轨作纵向往复运动,带动刀具完成慢进快退的动作,完成走刀切削和退刀。滑枕的工作速度可通过变速箱来调节,还可以根据切削面的长度和在工作台上的位置,对行程长度和刀具的移动位置作出调整。牛头饱床的工作内容。牛头饱床以加工平面为主,也可以加工侧面、斜面、台阶面、倒角、简单直通槽或为成型面去余量。所能达到的经济精度。牛头饱床为粗加工设备,所能获得的经济精度约0.2mm,表面粗糙度妙。牛头饱床也有多种不同的型号,主要的区别在于加工工件的大小不一样。另外还有传动方式的区别,一般中小型号为机械传动,较大型号则为液压传动。
多功能工具铣床。同时兼有卧铣和立铣的双重功能,在各种多功能夹具或工具的配合下,适应范围大,还可配插头进行插削作业。设备型号不大,主要用于中小型工件的成型加工,尤其适合于工具、模具制造,使用和操作都很方便。普通铣床所使用的刀具。铣床常用刀具为杆铣刀和圆盘铣刀。杆铣刀多为螺旋齿,又分有端齿和侧齿、直柄和锥柄等多种类型。圆盘铣刀又有锯片铣刀、整体及镶嵌组合圆盘铣刀。以及各种成型铣刀、专门使用铣刀、非标准车刀、中心钻、麻花钻、德孔钻、饺刀及特别改制的刀具。无锡市高高精密模具有限公司的冷冲模具在制造过程中,展现了公司对每一个细节的精确控制。
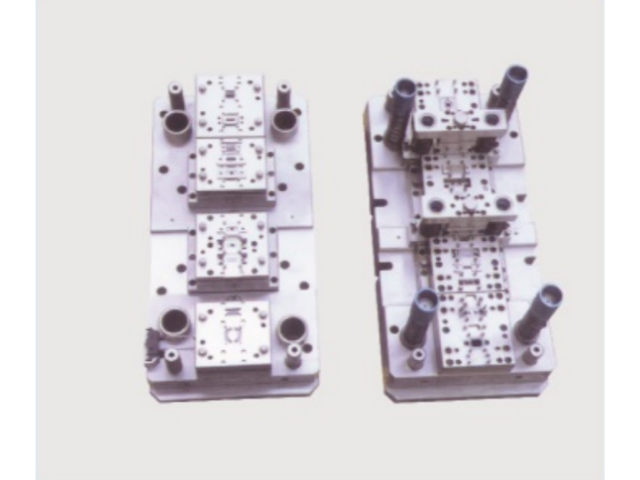
20年代开始,金属制品、玩具和小五金等行业就使用冲床、压机等简易机械设备及相应的模具加工产品的毛坯或某些零部件,其中有用于落料、冲孔的“刀口模子”,用于金属拉伸的“坞工模子”。当时各厂使用的冲压设备功率不大,且大多还是手扳脚踏。模具加工除使用少量简陋的通用设备外,以手工为主,故而模具的精度不高,损坏率大。直到40年代初,才出现水压机冷冲模具。50年代公私合营后,由于增添了磨床、铣床和锯床等设备,又配上硬度计、外径内径测定器和块规等,使冷冲模具的精度得以提高。无锡市高高精密模具有限公司的冷冲模具在精密模具设计方面,展现了公司的设计团队的专业能力。嘉兴冲击材料冷冲模具联系人
高高精密模具的冷冲模具在精密加工设备的支持下,保证了模具的制造品质。苏州冷冲模具报价
凸模凹模的间隙,按照材料的不同,厚度的不同,间隙值也是不同的:比如软钢和黄铜,材料厚度0.4~1.2mm,间隙值为厚度的7%~12%(双边),而同样的厚度,硬钢的间隙值为厚度的10%~17%(双边);材料厚度1.2~2.5mm,间隙值为厚度的9%~12%(双边),硬钢的间隙值为18%~25%(双边);材料厚度2.5~4mm,间隙值为厚度的12%~16%(双边),硬钢的间隙值为15%~28%(双边);材料厚度4~6mm,间隙值为厚度的15%~18%(双边)。硬钢的间隙值为27%~29%(双边)。苏州冷冲模具报价