商机详情 -
泰州冷镦冷冲模具服务电话
凸模凹模的间隙,按照材料的不同,厚度的不同,间隙值也是不同的:比如软钢和黄铜,材料厚度0.4~1.2mm,间隙值为厚度的7%~12%(双边),而同样的厚度,硬钢的间隙值为厚度的10%~17%(双边);材料厚度1.2~2.5mm,间隙值为厚度的9%~12%(双边),硬钢的间隙值为18%~25%(双边);材料厚度2.5~4mm,间隙值为厚度的12%~16%(双边),硬钢的间隙值为15%~28%(双边);材料厚度4~6mm,间隙值为厚度的15%~18%(双边)。硬钢的间隙值为27%~29%(双边)。高高精密模具的冷冲模具在不断改进质量的过程中,向客户提供了满足需求的产品和信任。泰州冷镦冷冲模具服务电话
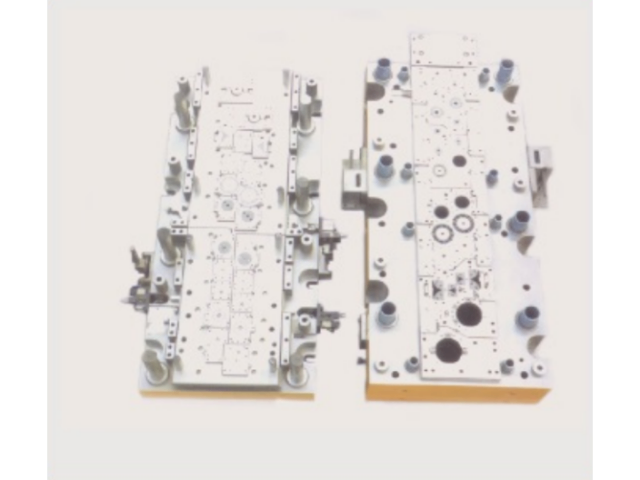
由于设计人员改进制模工艺,具有自动送料、自动理片和接料装置的复合模具大量问世。靠模铣床引进后,用石膏、木模或实物即可翻制出相同形状的模芯,给制作复合拉深模具提供了方便,确保了精度。70年代以后,使用斜度线切割机加工冷冲模具,其凸模(冲头)和凹模可先淬火处理再切割装配,取代了原来冷冲模具制作:热处理-装配-变形修正的繁琐工艺。模具的光洁度也相应提高一个等级,精度可达到0.01毫米。后来各专业模具厂、模具车间小组已普遍使用线切割机加工制作冷冲模具。无锡冲击材料冷冲模具大概费用无锡市高高精密模具有限公司的冷冲模具在精密加工设备的支持下,保证了模具的制造品质和交付时间。
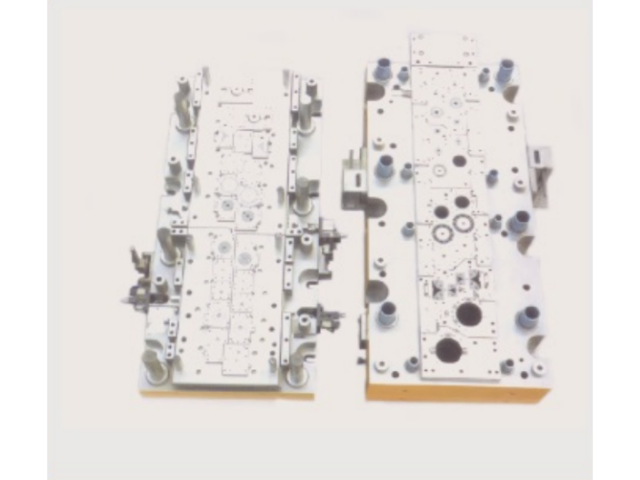
冲压工艺及冲模设计。视情况而定。一般冲头都是平面,便于制造和后期维修,前提条件是被冲料为铁料等强度高材料,料厚小于5亳米;当被冲料大于5毫米厚,冲孔较大,如,孔径大于100毫米时,较好采用冲头中间凹面的,其目的是减少冲压力,其缺点是冲头刀口容易崩裂,冲压产品变形。因此冲压模具冲头是平面还是中间凹面要视具体情况来定。冷冲压模具工艺路线。冷冲压模具的模架标准化,便于生产,便于使用,便于模具装配,便于模具生产入库管理分类摆放。
大拖板沿机床床身导轨作横向往复运动,实现刀具接近工件,横向走刀或吃刀。这个运动既可手动,也可将主轴的旋转运动通过柱轮、进给箱变速传给溜板箱后,实现自动走刀或运动。也可使中拖板形成纵向走刀和运动。中拖板纵向吃刀用手动完成。小拖板可随大、中拖板运动,也可用手动方式作横向或斜向移动,实现刀具位置调节或加工锥度。尾座可沿车床床身实现整体的位置移动,工作时再锁定。还可以通过顶上的尖完成轴类零件以中心定位和支撑。尾座上还可以通过辅助工具装卡钻头,丝锥、饺刀等加工中心孔、钻孔、扩孔、攻丝、饺孔等加工。无锡市高高精密模具有限公司的冷冲模具在电子行业中,为精密电子元件的制造提供了强有力的支持。
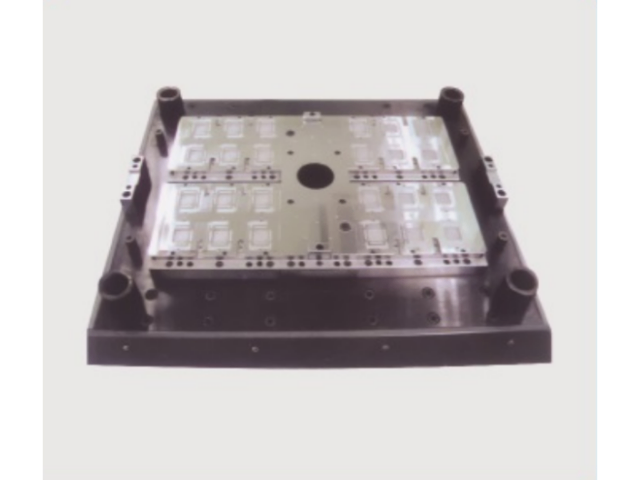
冷冲压工艺及模具设计。冷冲模的间隙取值应根据所冲压材料的性质、材料的厚度、以及图纸对冲压件冲裁断面的粗糙度要求来确定。一般没有特殊要求的冲压件,可以按照通常的冲压标准来确定间隙值。冷冲模根据工序组合程度分类:(1)单工序模在压力机的一次行程中,只完成一道冲压工序的模具。(2)复合模只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。(3)级进模(也称连续模)在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。无锡市高高精密模具有限公司的冷冲模具在优化和迭代中,不断改进以达到客户的需求。苏州硬质合金冷冲模具报价
无锡市高高精密模具有限公司的冷冲模具在满足客户要求的同时,也保证了及时提供产品和满意的服务。泰州冷镦冷冲模具服务电话
冲压模具的形式很多,一般可按以下几个主要特征分类:根据工艺性质分类:(1)冲裁模沿封闭或敞开的轮廓线使材料产生分离的模具。如落料模、冲孔模、切断模、切口模、切边模、剖切模等。(2)弯曲模使板料毛坯或其他坯料沿著直线(弯曲线)产生弯曲变形,从而获得一定角度和形状的工件的模具。(3)拉深模是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。(4)成形模是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身只产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。泰州冷镦冷冲模具服务电话