商机详情 -
化工四向车设备
四向车提升机的安全冗余设计围绕 “预防 - 应急 - 防护” 三层安全机制展开,保障高空作业安全。在预防层面,设备配备过载保护系统 —— 货台集成称重传感器,当货物重量超过 500kg 额定载重时,系统立即切断提升电源,同时发出声光报警,避免超载导致的结构损坏;在应急层面,设备设置双重急停装置,提升机立柱侧面与操作面板均配备急停按钮,按下后可立即切断所有动力电源,货台通过电磁制动器稳定停靠;在防护层面,设备采用断链防护设计 —— 提升钢丝绳外侧安装防坠挡板,若钢丝绳意外断裂,挡板会立即卡住货台,配合货台底部的缓冲弹簧(缓冲行程 50mm),可将货台坠落速度降至 0.1m/s 以下,避免货物与设备损坏。某仓储企业的安全测试显示,模拟钢丝绳断裂场景时,断链防护系统可在 0.5 秒内启动,货台只有下降 10mm 即稳定停靠,货物无任何损坏;同时,设备还通过了 GB/T 37544-2019《工业车辆安全要求》认证,所有安全装置的响应时间均≤1 秒,完全满足高空作业的安全标准,为仓储作业提供可靠保障。作为立体仓储主要设备,四向车可与货架、输送线组成全自动系统,节约空间利用率。化工四向车设备
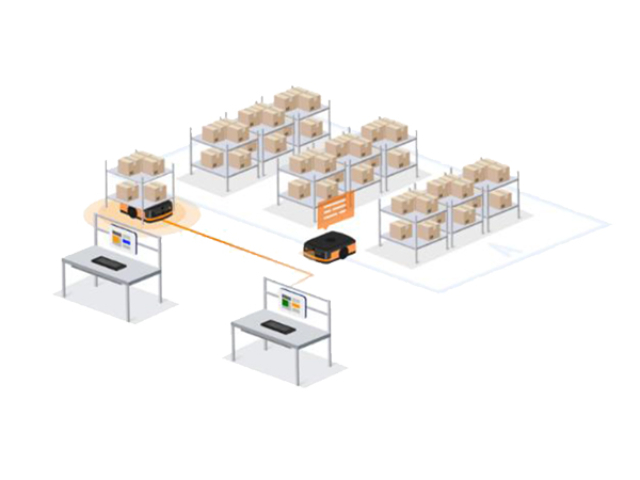
电商与快消行业的仓储需求具有 “多 SKU、小批量、高频次” 的特点,传统 “人到货” 拣选模式(人员在仓库内寻找货位)效率低,难以应对大促期间的订单高峰,而四向车箱式多穿系统通过 “货到人” 模式,成为该场景的比较好解决方案。箱式多穿系统由四向车、密集料箱货架、拣选台组成,四向车负责将存储在密集货架中的药品、日用品、食品等箱式货物,精细运送至拣选台;拣选台配备电子标签,显示每单所需拣选的货物数量,拣选人员只需完成 “取货 - 扫码 - 放置” 的简单动作,无需移动。这种模式的优势在于:一是效率高,单拣选台日均处理订单可达 2000 单以上,较人工拣选提升 4 倍;二是空间利用率高,密集料箱货架的通道宽度只有 0.8m,较传统货架节省 50% 通道空间,存储容量提升 60%;三是灵活性强,可根据订单量动态调整四向车数量与拣选台数量 —— 例如电商促销期间,可增加 2 台四向车与 1 个拣选台,应对订单量激增。某电商仓库引入箱式多穿系统后,SKU 承载量从 5000 种提升至 15000 种,小批量订单(单订单≤5 件)的出库时间从 30 分钟缩短至 10 分钟,大促期间的订单履约率从 85% 提升至 99%,有效提升消费者满意度。智能四向车解决方案顶升机构以油压驱动为主,顶升行程 40mm、耗时 3-5s,确保货物快速存取与换向衔接。
立库四向车的低温适配能力通过 “耐低温元器件 + 防护设计” 实现,主要部件均采用低温型号 —— 伺服电机采用耐低温绕组(工作温度 - 40℃至 80℃),减速器填充低温润滑脂(适用温度 - 30℃至 120℃),电池采用低温锂电池(放电温度 - 25℃至 60℃),确保设备在 - 25℃至 5℃的冷链环境中稳定运行。在冷链立库场景中,该设备可直接进入冷冻区(-18℃至 - 25℃)与冷藏区(0℃至 5℃)作业,无需人工干预。某食品企业的冷链立库存储冷冻食品(如速冻水饺、肉类),传统设备在冷冻区运行 1 小时后,电池电量会下降 30%,且电机启动困难;引入该设备后,在 - 20℃环境下连续作业 8 小时,电池电量只有下降 20%,电机启动成功率 100%,无任何故障。此外,设备外壳采用 IP54 防护等级设计,可抵御冷链环境中的冷凝水与冰霜,避免元器件受潮损坏;同时,操作面板配备防雾显示屏,即使在低温高湿环境下,仍能清晰显示作业状态,方便维护人员监控,确保冷链仓储作业的连续性与稳定性。
在立体仓储系统中,四向车并非孤立运行,而是承担 “物料搬运枢纽” 角色,通过与货架、输送线的深度协同构建闭环全自动流程。从硬件衔接来看,四向车适配的密集型货架无需预留传统叉车通道,巷道宽度可压缩至 1.2-1.5 米(只有为传统货架通道的 1/3),且货架高度可延伸至 12 米以上,垂直空间利用率有效提升;输送线则作为 “进出库桥梁”,将四向车与入库口、出库口、分拣台无缝对接,货物从入库到存储再到出库,全程无需人工干预。这种系统级协同的主要价值在于打破 “设备孤岛”,例如当货物通过输送线进入仓库后,WCS 系统会自动指令四向车到指定位置接货,再根据库存优化算法将货物运送至比较好货架位,出库时反向执行流程。相较于传统仓储,该系统可将空间利用率提升 50%-80%,尤其在城市主要区等土地成本高的场景中,能通过 “向空中要空间” 降低单位存储成本,同时减少人工搬运环节,实现仓储作业效率与空间价值的双重比较大化。车体采用 45# 钢激光切割成型,模块化设计兼顾载重(1.5-2 吨 +)与轻量化,安全系数≥1.6。

四向车的双重定位算法,是解决 “累计误差” 问题、确保高精度作业的关键。脉冲定位算法基于编码器实现:编码器安装在驱动轮上,车轮每转动一圈,编码器会产生固定数量的脉冲信号(如每圈 1000 个脉冲),软件通过计数脉冲数量计算设备位移(如车轮周长 0.5m,1000 个脉冲对应位移 0.5m)。但脉冲定位存在累计误差问题 —— 长期运行中,车轮磨损、轨道打滑等因素会导致实际位移与脉冲计算位移偏差逐渐增大(如运行 1000m 后,误差可能达到 5-10mm),影响换向与存取精度。RFID 定位算法则作为修正机制,轨道每隔 1m 设置一个ID 的定位码,四向车行驶过程中,RFID 传感器每扫描到一个定位码,就会将该定位码的实际坐标与脉冲计算的位移坐标进行对比,若存在偏差(如脉冲计算位移为 100m,定位码实际坐标为 100.003m),软件会自动修正脉冲计数参数,消除累计误差。这种 “脉冲实时计算 + RFID 定期修正” 的双重定位模式,使四向车的定位精度稳定在 ±1mm 以内,较单一脉冲定位算法,精度提升 80%。在换向场景中,该算法尤为重要 —— 例如 Y 向换向时,若存在 5mm 定位误差,可能导致车轮无法精细对接 Y 向轨道,引发设备卡顿,而双重定位算法可通过定位码修正,确保换向时车轮与轨道完全对齐。冷链物流领域,低温机型可在 - 25℃环境稳定作业,适配生鲜、医药原材料冷链仓储。广州汽车四向车公司
医药行业中解决拆零拣选难题,项目年增长率达 25%,满足 GSP 合规化存储要求。化工四向车设备
四向车穿梭车的货位适配性通过 “可调式货叉 + 模块化车身” 实现,货叉伸缩行程覆盖 1.2-2.5m,可兼容从 400mm×600mm 的小型料箱到 1200mm×1000mm 的标准托盘。在电商仓储场景中,某平台仓存储 SKU 超 5 万种,涵盖食品、日用品、电子产品等,传统设备需按货物尺寸划分专属存储区域,导致空间利用率不足 60%;引入该设备后,通过动态调整货叉行程,同一货架可混合存储不同尺寸货物,空间利用率提升至 85%。此外,设备支持 “货位记忆功能”,通过存储货物坐标与尺寸数据,可快速定位目标货位,拣选效率提升 40%—— 该仓库日均订单处理量从 3 万单提升至 5 万单,且拣选错误率控制在 0.1% 以下,完美适配电商多品类、高周转的仓储需求。化工四向车设备
苏州森合知库机器人科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州森合知库机器人科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!