商机详情 -
天津20吨/小时种子成套设备厂家
种子成套设备的种子比重分选特点提高了清选精度,利用不同饱满度种子的比重差异,在重力和气流的作用下实现分离。饱满种子比重较大,会沉降到分选机底部,通过输送装置排出;瘪粒和轻杂质比重较小,会被气流带到上部排出。比重分选机的倾斜角度可调节,一般在15-20度之间,配合适当的气流速度,可使清选后的种子饱满度达到90%以上。该特点尤其适用于谷物、豆类等种子的清选,有效提升了种子的播种品质。种子成套设备在处理小批量珍稀种子时,需采用小型化处理模式。可切换至单通道微量处理模式,每批次处理量控制在10-50公斤,避免设备内残留过多种子造成浪费。清选时使用手工辅助筛选与机械筛选结合的方式,确保每一粒种子都得到妥善处理。包衣采用手动添加药液的方式,精确控制药液用量,避免药液浪费。处理过程中,需使用容器收集种子,减少转移过程中的损失,处理结束后,设备需用工具清理,确保无种子残留。凯铂睿超微种子分选系统,精度0.05mm,攻克芝麻等小粒种加工难关。天津20吨/小时种子成套设备厂家
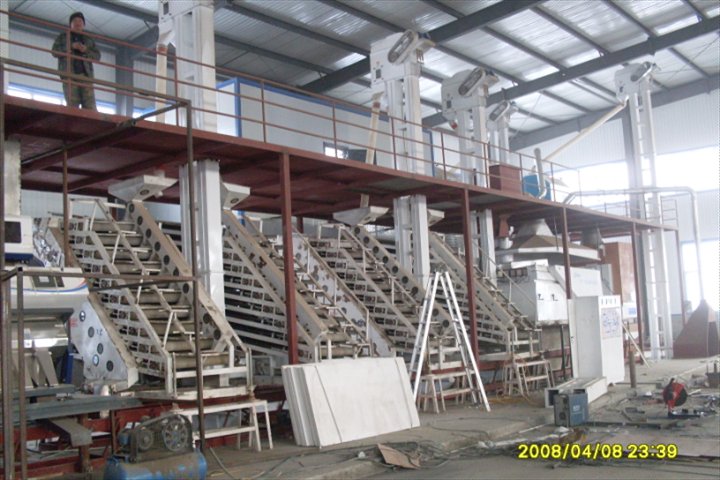
种子成套设备的应急停机系统特点保障了突发情况下的安全,设备的关键位置均安装了紧急停止按钮,如操作台、设备两端、危险区域等,按钮之间采用串联连接,按下任何一个按钮均可使整套设备立即停机。应急停机系统与设备的动力系统直接联动,停机时能迅速切断所有电机的电源,并关闭进料口,防止种子继续进入设备。停机后系统会自动锁定,需通过密码或钥匙解锁才能重新启动,避免误操作导致意外发生,为处理设备故障、人员受伤等突发情况提供了安全保障。天津20吨/小时种子成套设备厂家凯铂睿大豆柔性脱皮技术,破损率降至0.2%,保留完整子叶活性。
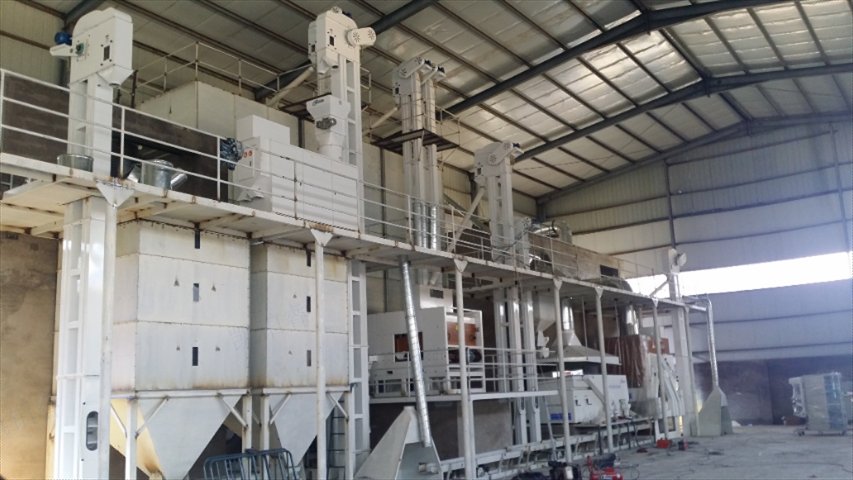
种子成套设备在处理高价值蔬菜种子时,需采用精细化处理流程。清选环节使用高精度筛选设备,如静电分选机,利用种子与杂质的带电差异进行分离,清选纯度可达99%以上。包衣采用微胶囊包衣技术,将药液包裹在微小胶囊内附着在种子表面,减少药液对种子的伤害,提高安全性。烘干采用真空冷冻烘干技术,在低温真空环境下去除水分,较大限度保留种子的活性,烘干后的种子发芽率可达95%以上。包装采用无菌包装环境和防潮包装材料,延长种子的保质期,确保高价值种子的处理质量。
种子成套设备在雨季作业时,防潮措施至关重要。车间需安装除湿机,将空气相对湿度控制在60%以下,防止种子在处理过程中吸湿回潮。设备的电气控制柜内安装防潮加热装置,在湿度超标时自动启动,保持柜内干燥。清选后的种子应立即进入包衣和烘干环节,减少在空气中暴露的时间,烘干后的种子需存放在密封的暂存仓内,等待包装。包装材料选用防潮性能好的复合薄膜,包装过程中尽量排出空气,必要时使用真空包装,防止种子在储存和运输过程中受潮变质。南京凯铂睿农业科技有限公司,连续六年获“守合同重信用”企业。
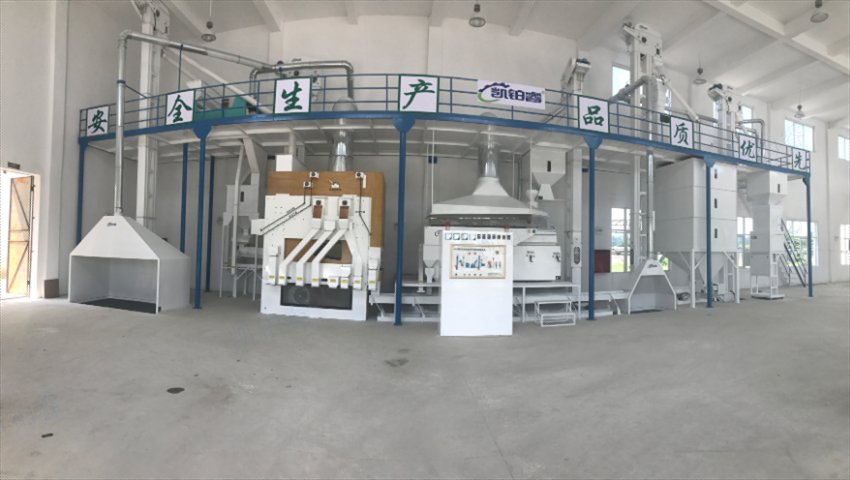
种子成套设备在低温环境下作业时,注意事项需提前落实。开机前需对各设备的润滑系统进行预热,将润滑油加热至20℃以上,确保传动部件运转灵活,避免因低温导致润滑油黏度增大,增加电机负荷。输送管道需进行保温处理,防止种子在输送过程中因温度过低发生冻结结块,影响流动性。包衣药液需提前加热至15-20℃,避免低温药液与种子接触时因温差过大导致附着不均,同时防止药液在管道内结晶堵塞喷嘴。烘干设备需延长预热时间,确保舱内温度达到设定值后再投入种子,避免因初始温度过低导致种子受潮,影响烘干效果。作业结束后,需将设备内的残留水分彻底排净,防止夜间低温导致设备部件冻裂。南京凯铂睿农业科技有限公司,国家高新技术企业认证品牌。北京15吨/小时种子成套设备生产厂家
不锈钢304材质,南京凯铂睿设备符合GMP生产规范。天津20吨/小时种子成套设备厂家
种子成套设备在处理小颗粒种子时,需对设备进行针对性调整。清选环节应选用孔径更小的筛网,一般为1-2毫米,并降低筛体的振动频率,避免小颗粒种子因剧烈振动从筛孔漏出,造成损失。输送过程中,气力输送的风速需调低至10-12米/秒,同时在管道内壁加装耐磨衬里,减少小颗粒种子因高速撞击导致的破损。包衣环节需更换专门用的的小型搅拌桨,增加搅拌叶片的数量,降低转速,确保小颗粒种子能均匀裹覆药液,避免因搅拌不充分出现局部药液堆积现象。计量包装时,应采用高精度电子秤,精度控制在±0.5克,包装材料选用透气性好的薄膜,防止小颗粒种子因密封过严发生霉变。天津20吨/小时种子成套设备厂家