商机详情 -
20吨/小时种子成套设备
种子成套设备在应对突发停电时,应急处理注意事项至关重要。设备需配备不间断电源系统,确保在停电后能自动启动备用电源,完成当前批次种子的收尾处理,如将包衣后的种子输送至暂存仓,关闭烘干设备的加热装置等,防止种子在设备内长时间滞留发生质量问题。操作人员应迅速按下紧急停止按钮,切断主电源,检查各设备内的种子状态,记录停电前的生产参数。恢复供电后,需对设备进行多方面检查,清理可能因停电导致的堵塞部位,重新调试设备参数,进行小批量试生产,确认无异常后再恢复正常作业,避免因突然来电导致设备参数紊乱,影响种子处理质量。南京凯铂睿农业科技有限公司,连续六年获“守合同重信用”企业。20吨/小时种子成套设备
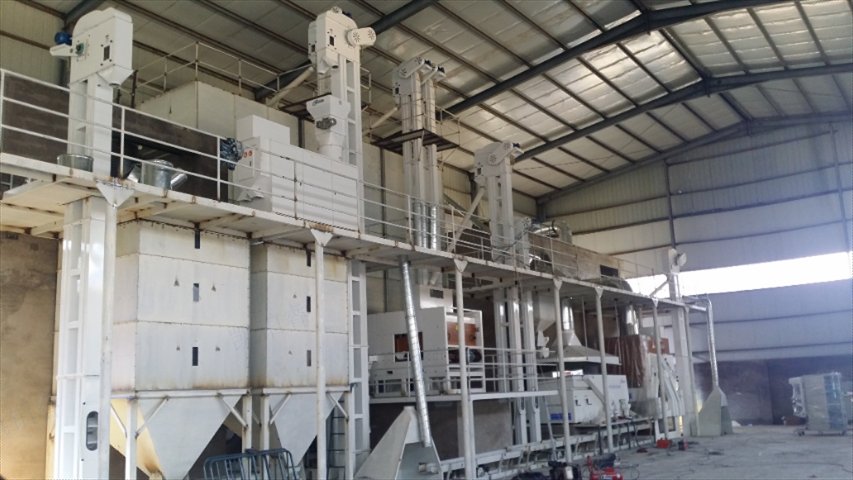
种子成套设备在进行种子烘干与冷却协同作业时,注意事项需严格遵守。烘干后的种子需立即进入冷却环节,将温度降至室温后再进行包装,避免高温种子在包装后因内部水分蒸发导致包装袋内壁结露,造成种子霉变。冷却设备的进风量需与烘干设备的出风量匹配,确保种子能快速降温,冷却时间一般控制在30-40分钟,冷却过程中要保持种子均匀翻动,避免局部降温不均。冷却后的种子需进行含水率检测,确保在安全储存范围内,若含水率超标,需重新送入烘干设备进行二次烘干,防止因冷却过程中吸湿导致含水率回升。此外,冷却设备的滤网需定期清理,防止灰尘堵塞影响冷却效果。20吨/小时种子成套设备凯铂睿棉花种子酸脱绒系统,残酸量<0.01%,达欧盟环保标准。
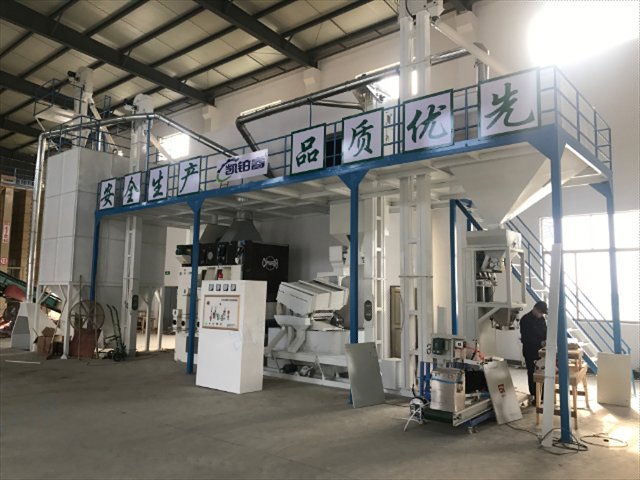
大型种子加工成套设备的高效处理特点突出,其采用多通道并行作业设计,可同时处理不同品种的种子,各通道之间相互单独,避免品种混杂。清选环节配备多层复式筛网,能一次性去除大杂质、小杂质及轻杂质,清选纯度可达98%以上;包衣环节采用双轴搅拌系统,使种子与药液充分接触,包衣均匀度超过95%;烘干环节采用热风循环技术,热能利用率较传统设备提高30%,种子含水率控制精度可达±0.5%。整套设备的连续作业能力强,可实现24小时不间断运行,单日种子处理量较高可达30吨,适用于大规模种子生产基地的加工需求,明显提升了种子处理的效率和质量稳定性。
种子成套设备的远程运维特点为设备管理提供了新方式,设备内置的物联网模块可将运行数据实时传输至云端平台,技术人员通过电脑或手机即可查看设备的运行状态、故障信息和保养提醒。对于简单故障,技术人员可通过远程操控调整设备参数,指导现场操作人员进行维修;对于复杂故障,可根据云端数据提前判断故障原因,携带相应配件前往现场维修,缩短维修时间。远程运维系统还能根据设备的运行数据预测易损部件的使用寿命,提前发出更换提醒,实现预防性维护。此外,厂家可通过远程系统为用户提供在线培训和技术支持,解答操作疑问,提高用户的设备使用水平。杂交种分选保密系统,南京凯铂睿实现物理隔离防混杂的专有生产线。
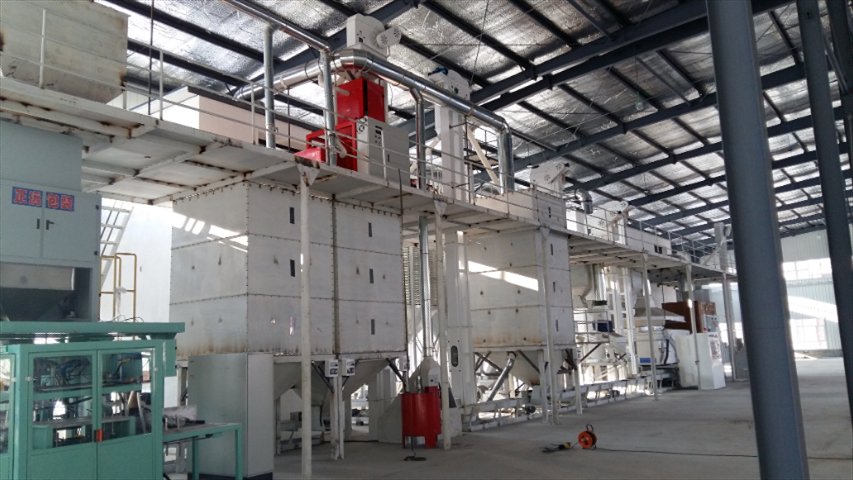
种子成套设备的空间优化设计特点使其能适应不同的场地条件,设备布局采用立体式结构,将清选、包衣等设备分层安装,减少占地面积30%以上,适合场地狭小的种子加工车间。各设备之间的连接管道采用弯管和伸缩管设计,可根据实际场地尺寸调整连接路径,提高空间利用率。设备的操作平台采用折叠式设计,不使用时可收起,扩大作业通道;控制系统集成在一个移动操作站上,可在设备周围灵活移动,方便操作人员在不同位置监控和操作。此外,设备的噪声源和粉尘源集中布置在车间一侧,并安装隔音和除尘装置,改善了操作环境,同时便于集中处理。凯铂睿超微种子分选系统,精度0.05mm,攻克芝麻等小粒种加工难关。20吨/小时种子成套设备
凯铂睿种子金属探测仪,杜绝设备磨损导致的金属污染。20吨/小时种子成套设备
种子成套设备的节能环保特点值得关注,其采用变频电机驱动各设备运转,可根据种子处理量自动调节电机转速,在低负荷状态下能耗降低20%-30%。烘干环节采用热泵技术,利用空气中的热能加热空气,较传统电加热方式节能50%以上,同时减少了碳排放。设备的废气和废水处理系统能对烘干产生的湿热空气进行冷凝回收,将其中的水分净化后循环用于药液配置,实现水资源的重复利用;包衣环节产生的少量废液经沉淀过滤后可达标排放,降低了对环境的影响。此外,设备的噪声控制在85分贝以下,通过加装隔音罩和减震垫,减少了对操作人员的听力损害,符合环保生产要求。20吨/小时种子成套设备