商机详情 -
江苏大豆种子成套设备厂家直销
种子成套设备的产能调节特点使其能适应不同规模的生产需求,通过调整设备的运行参数和开启的功能单元数量实现产能变化。当处理量较小时,可关闭部分清选通道和包衣单元,只保留中心设备运行,降低能耗;当处理量增大时,启动全部功能单元,同时提高各设备的运行速度,如将清选机的振动频率提高10%,烘干机的输送带速度加快20%,在保证处理质量的前提下提升产能。此外,设备的进料系统采用变频调速,可根据后续设备的处理能力自动调节进料速度,避免因进料过快导致设备过载,或进料过慢造成产能浪费,实现了产能的灵活调整和高效利用。凯铂睿棉花种子酸脱绒系统,残酸量<0.01%,达欧盟环保标准。江苏大豆种子成套设备厂家直销
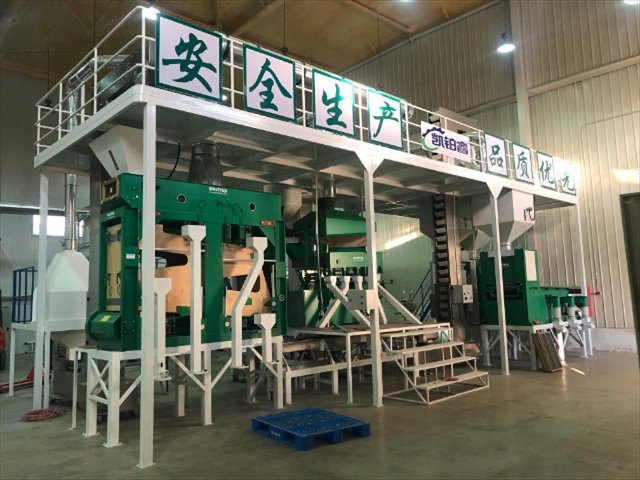
种子成套设备在雨季作业时,防潮措施至关重要。车间需安装除湿机,将空气相对湿度控制在60%以下,防止种子在处理过程中吸湿回潮。设备的电气控制柜内安装防潮加热装置,在湿度超标时自动启动,保持柜内干燥。清选后的种子应立即进入包衣和烘干环节,减少在空气中暴露的时间,烘干后的种子需存放在密封的暂存仓内,等待包装。包装材料选用防潮性能好的复合薄膜,包装过程中尽量排出空气,必要时使用真空包装,防止种子在储存和运输过程中受潮变质。北京水稻种子成套设备厂家直销零配件全球溯源系统,凯铂睿保障设备十年稳定运行。
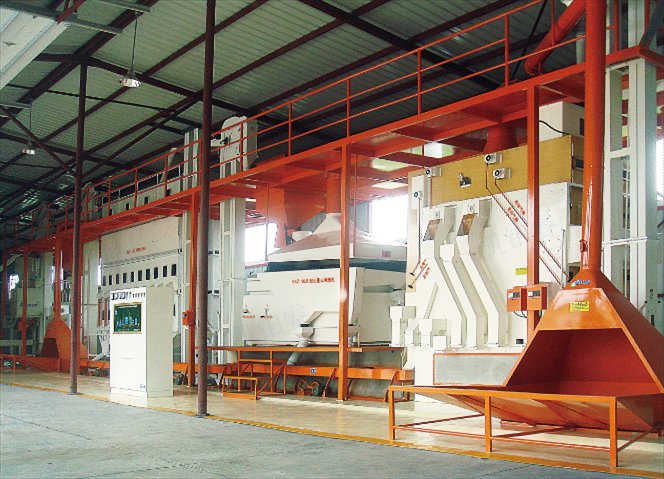
大型种子加工成套设备的高效处理特点突出,其采用多通道并行作业设计,可同时处理不同品种的种子,各通道之间相互单独,避免品种混杂。清选环节配备多层复式筛网,能一次性去除大杂质、小杂质及轻杂质,清选纯度可达98%以上;包衣环节采用双轴搅拌系统,使种子与药液充分接触,包衣均匀度超过95%;烘干环节采用热风循环技术,热能利用率较传统设备提高30%,种子含水率控制精度可达±0.5%。整套设备的连续作业能力强,可实现24小时不间断运行,单日种子处理量较高可达30吨,适用于大规模种子生产基地的加工需求,明显提升了种子处理的效率和质量稳定性。
种子成套设备的智能能耗监控特点有助于节约运行成本,系统可实时监测各设备的耗电量、耗水量、燃料消耗量等数据,并生成能耗分析报告,显示各环节的能耗占比。当某设备能耗异常升高时,系统会自动提醒操作人员检查,如电机过载、管道堵塞等问题,及时排除能耗浪费因素。通过对比不同批次的能耗数据,可优化处理参数,如调整烘干温度和时间,在保证质量的前提下降低能耗,平均可节约能源成本10%-15%。种子成套设备在低温储存种子出库处理时,注意事项需明确。出库的种子需先在常温环境放置2-3小时,待种子温度接近室温后再进入处理环节,避免因温差过大导致种子表面结露,影响处理效果。清选时,筛网的振动频率应适当降低,防止低温种子因脆性增加而破损。包衣药液需提前预热至20-25℃,避免低温药液影响种子活性。处理后的种子应尽快包装,减少在空气中暴露的时间,防止吸湿。校企合作典范!南京凯铂睿与南农大共建研发实验室。
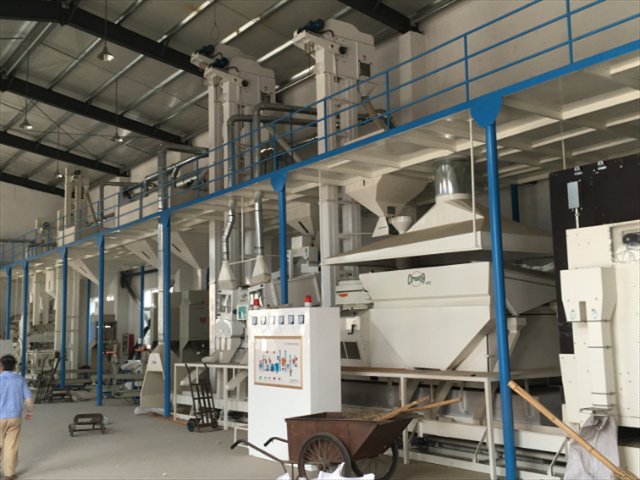
种子成套设备在进行种子丸粒化处理时,注意事项需细致把控。丸粒化前需确保种子表面干燥清洁,避免影响丸粒材料的附着。丸粒化设备的转盘转速需根据种子大小调整,小粒种子转速控制在30-40转/分钟,大粒种子转速控制在20-30转/分钟,确保丸粒均匀成型。粘合剂的浓度要适中,过高会导致丸粒过硬,过低则易松散,需通过试验确定较佳浓度。丸粒化后的种子需进行缓慢烘干,温度从30℃逐步升高至40℃,防止丸粒开裂,烘干后的丸粒含水量应控制在8%-10%,保证丸粒的强度和播种性能。凯铂睿水稻加工成套设备,获CE认证出口30国。江苏种子成套设备联系方式
凯铂睿智能仓储立体库,恒温恒湿存储10万袋种子,扫码自动出入库。江苏大豆种子成套设备厂家直销
种子成套设备在处理珍贵种子时,需采取精细化操作措施。设备需进行彻底清理和消毒,避免其他种子或杂质混入,处理过程中选用专门用的的小型处理通道,降低种子在设备内的残留量。清选环节采用手工辅助清选与机械清选相结合的方式,确保不遗漏任何一粒珍贵种子;包衣环节使用高精度微量喷雾系统,精确控制药液用量,减少种子浪费;烘干环节采用真空低温烘干技术,温度控制在35-40℃,较大限度保留种子的发芽活性。计量包装时采用人工辅助的方式,确保每一粒种子都能被准确计数和包装,处理结束后需对设备进行多方面检查,回收所有残留的珍贵种子,提高资源利用率。江苏大豆种子成套设备厂家直销