商机详情 -
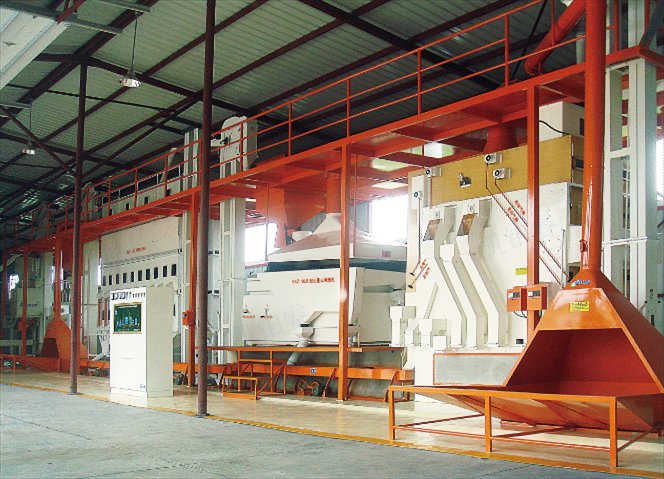
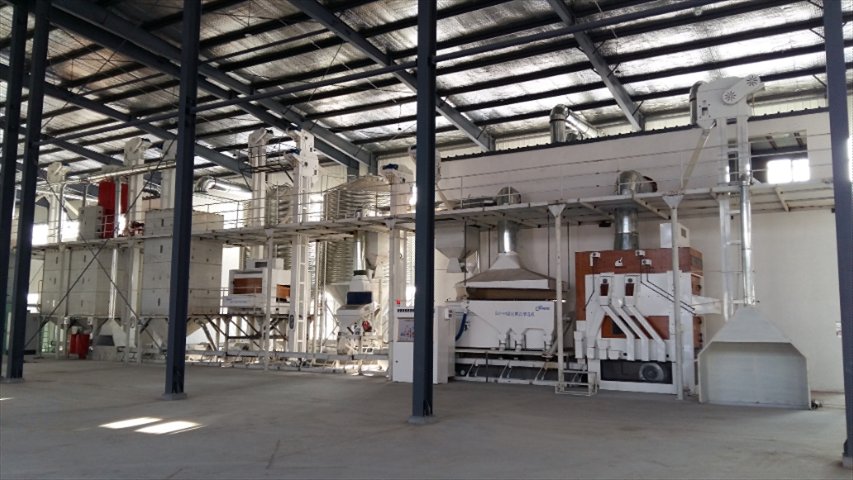
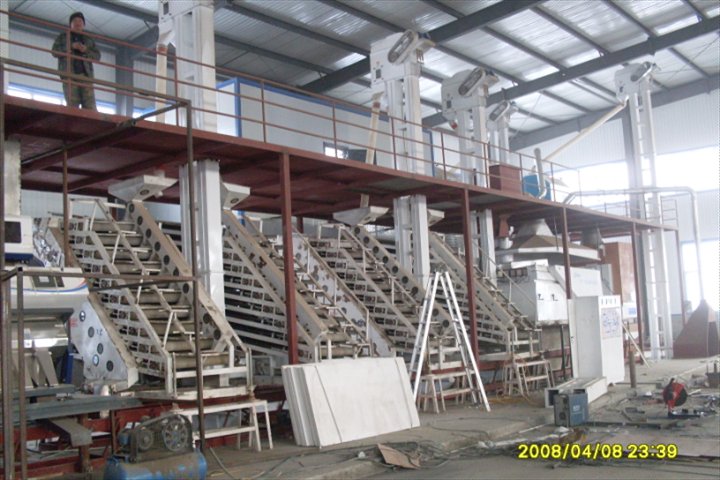
山东15吨/小时种子成套设备
种子成套设备在处理高价值蔬菜种子时,需采用精细化处理流程。清选环节使用高精度筛选设备,如静电分选机,利用种子与杂质的带电差异进行分离,清选纯度可达99%以上。包衣采用微胶囊包衣技术,将药液包裹在微小胶囊内附着在种子表面,减少药液对种子的伤害,提高安全性。烘干采用真空冷冻烘干技术,在低温真空环境下去除水分,较大限度保留种子的活性,烘干后的种子发芽率可达95%以上。包装采用无菌包装环境和防潮包装材料,延长种子的保质期,确保高价值种子的处理质量。凯铂睿超微种子分选系统,精度0.05mm,攻克芝麻等小粒种加工难关。山东15吨/小时种子成套设备
种子成套设备的高精度计量包装特点确保了产品质量的一致性,其配备的多头电子秤计量精度可达±1克,包装重量可在100克至10公斤之间任意设定,满足不同规格的包装需求。包装机采用伺服电机驱动,袋长、袋宽可通过控制系统精确调整,封口温度和压力可根据包装材料类型进行优化,确保封口牢固、平整,无漏封现象。对于易扬尘的种子,包装机配备了除尘装置,减少包装过程中的粉尘污染,改善操作环境。此外,包装机的自动贴标功能可同步打印生产日期、保质期、批号等信息,实现了包装与标识的一体化,提高了产品的规范化程度。山东15吨/小时种子成套设备选凯铂睿种子精选线,精度达99.9%,为种企提质增效。
种子成套设备在处理高含水量种子时,注意事项尤为关键。需先启用预干燥单元对种子进行初步脱水,将含水量降至15%以下再进入后续处理环节,否则易导致清选筛网堵塞、包衣药液分布不均等问题。在输送过程中,应选用带式输送机而非气力输送,避免高含水量种子因气流冲击粘连在管道内壁,造成输送不畅。包衣环节中,需适当降低搅拌速度,延长包衣时间,确保药液能均匀附着在潮湿的种子表面,同时减少因机械摩擦导致的种子破损。烘干阶段要采用低温慢烘方式,温度控制在40-45℃,并延长烘干时间,防止种子因高温高湿发生霉变或开裂,保证种子的发芽率不受影响。
种子成套设备的软件升级功能特点保证了设备的技术先进性,控制系统的软件支持在线升级,厂家会定期发布新版本软件,优化设备的控制算法,增加新的功能或改进现有功能。升级过程简单便捷,操作人员通过控制终端连接网络即可完成,无需专业技术人员到场。升级前系统会自动备份原有参数和数据,确保升级失败时可恢复到之前的状态,保障设备的正常运行。通过软件升级,设备的性能不断提升,可适应新的种子处理标准和技术要求,延长了设备的技术寿命。南京凯铂睿承接EPC项目,提供厂房规划到投产服务。
种子成套设备在处理小颗粒种子时,需对设备进行针对性调整。清选环节应选用孔径更小的筛网,一般为1-2毫米,并降低筛体的振动频率,避免小颗粒种子因剧烈振动从筛孔漏出,造成损失。输送过程中,气力输送的风速需调低至10-12米/秒,同时在管道内壁加装耐磨衬里,减少小颗粒种子因高速撞击导致的破损。包衣环节需更换专门用的的小型搅拌桨,增加搅拌叶片的数量,降低转速,确保小颗粒种子能均匀裹覆药液,避免因搅拌不充分出现局部药液堆积现象。计量包装时,应采用高精度电子秤,精度控制在±0.5克,包装材料选用透气性好的薄膜,防止小颗粒种子因密封过严发生霉变。南京凯铂睿种子冷藏设备,智能温控保障种质资源安全。山东15吨/小时种子成套设备
凯铂睿蔬菜种子处理线,小籽粒加工精度达0.1mm。山东15吨/小时种子成套设备
种子成套设备在处理带壳种子时,需增加脱壳预处理环节。脱壳设备的转速和间隙需根据壳的硬度调整,如向日葵种子脱壳时,转速控制在800-1000转/分钟,间隙保持在2-3毫米,既能有效脱壳,又能减少种子破碎。脱壳后的种子与壳需通过风选分离,风速控制在8-10米/秒,确保壳被彻底分离。进入清选环节前,需检查脱壳效果,未脱壳的种子比例应控制在5%以下,否则需重新脱壳。处理结束后,脱壳设备的内壁需彻底清理,防止残留壳屑影响下一批次处理。山东15吨/小时种子成套设备