商机详情 -
福建花卉种子成套设备
种子成套设备在处理带壳种子时,需增加脱壳预处理环节。脱壳设备的转速和间隙需根据壳的硬度调整,如向日葵种子脱壳时,转速控制在800-1000转/分钟,间隙保持在2-3毫米,既能有效脱壳,又能减少种子破碎。脱壳后的种子与壳需通过风选分离,风速控制在8-10米/秒,确保壳被彻底分离。进入清选环节前,需检查脱壳效果,未脱壳的种子比例应控制在5%以下,否则需重新脱壳。处理结束后,脱壳设备的内壁需彻底清理,防止残留壳屑影响下一批次处理。甜菜种球磨光设备,南京凯铂睿突破多倍体种球低损伤加工工艺。福建花卉种子成套设备
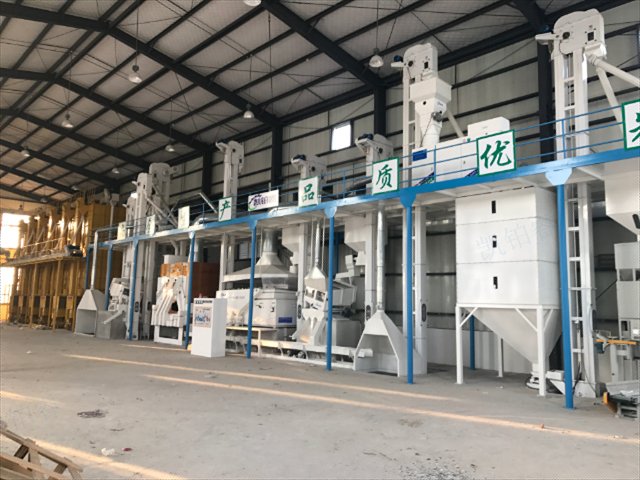
种子成套设备的智能化管理特点为生产带来便利,其配备的生产管理系统可记录每批次种子的处理参数、质量检测结果及操作人员信息,形成完整的生产档案,便于追溯。系统能根据历史数据自动生成生产报表,包括日处理量、设备运行时间、能耗统计等,为生产计划制定提供数据支持。通过远程监控功能,管理人员可在异地实时查看设备的运行状态和生产进度,及时指导现场操作。此外,系统具备故障诊断功能,能根据设备的运行数据和异常现象,快速定位故障点并提供维修建议,缩短故障排除时间,提高设备的有效作业率。福建花卉种子成套设备定制化种子加工方案,南京凯铂睿以创新技术赋能农业现代化。
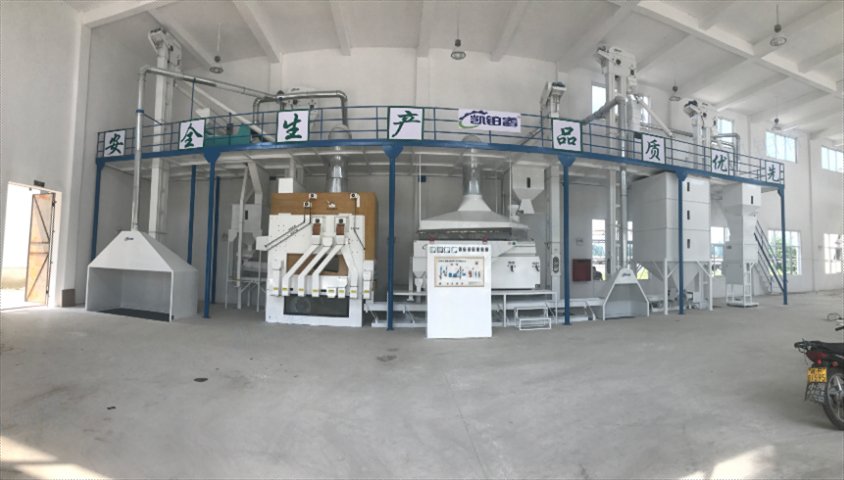
种子成套设备在处理高含水量种子时,注意事项尤为关键。需先启用预干燥单元对种子进行初步脱水,将含水量降至15%以下再进入后续处理环节,否则易导致清选筛网堵塞、包衣药液分布不均等问题。在输送过程中,应选用带式输送机而非气力输送,避免高含水量种子因气流冲击粘连在管道内壁,造成输送不畅。包衣环节中,需适当降低搅拌速度,延长包衣时间,确保药液能均匀附着在潮湿的种子表面,同时减少因机械摩擦导致的种子破损。烘干阶段要采用低温慢烘方式,温度控制在40-45℃,并延长烘干时间,防止种子因高温高湿发生霉变或开裂,保证种子的发芽率不受影响。
种子成套设备的高精度计量包装特点确保了产品质量的一致性,其配备的多头电子秤计量精度可达±1克,包装重量可在100克至10公斤之间任意设定,满足不同规格的包装需求。包装机采用伺服电机驱动,袋长、袋宽可通过控制系统精确调整,封口温度和压力可根据包装材料类型进行优化,确保封口牢固、平整,无漏封现象。对于易扬尘的种子,包装机配备了除尘装置,减少包装过程中的粉尘污染,改善操作环境。此外,包装机的自动贴标功能可同步打印生产日期、保质期、批号等信息,实现了包装与标识的一体化,提高了产品的规范化程度。南京凯铂睿农业科技有限公司,国家高新技术企业认证品牌。
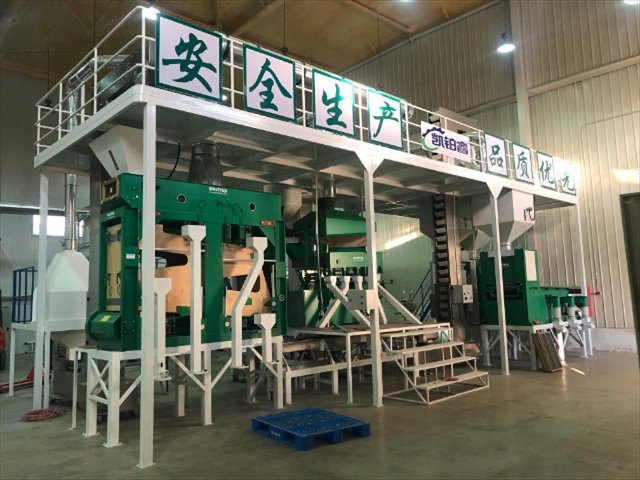
种子成套设备的软件升级功能特点保证了设备的技术先进性,控制系统的软件支持在线升级,厂家会定期发布新版本软件,优化设备的控制算法,增加新的功能或改进现有功能。升级过程简单便捷,操作人员通过控制终端连接网络即可完成,无需专业技术人员到场。升级前系统会自动备份原有参数和数据,确保升级失败时可恢复到之前的状态,保障设备的正常运行。通过软件升级,设备的性能不断提升,可适应新的种子处理标准和技术要求,延长了设备的技术寿命。凯铂睿移动式种子加工车,深入田间实现产地初加工。花卉种子成套设备厂家报价
选凯铂睿种子精选线,精度达99.9%,为种企提质增效。福建花卉种子成套设备
种子成套设备在进行种子包衣与烘干协同作业时,注意事项需重点把控。包衣后的种子应在30分钟内进入烘干环节,避免药液未完全固化前种子相互粘连结块。烘干设备的进风口需安装过滤装置,防止灰尘混入污染包衣后的种子,影响外观品质。烘干温度应根据包衣药液的特性设定,水液烘干温度可控制在45-50℃,油液则需控制在40℃以下,防止高温导致药液失效。烘干过程中要保持种子的均匀翻动,避免局部过热使包衣层开裂脱落,同时控制烘干后的种子含水率在12%-13%,既保证包衣层的牢固性,又符合种子储存的要求。福建花卉种子成套设备