商机详情 -
15吨/小时种子成套设备生产厂家
种子成套设备在处理珍贵种子时,需采取精细化操作措施。设备需进行彻底清理和消毒,避免其他种子或杂质混入,处理过程中选用专门用的的小型处理通道,降低种子在设备内的残留量。清选环节采用手工辅助清选与机械清选相结合的方式,确保不遗漏任何一粒珍贵种子;包衣环节使用高精度微量喷雾系统,精确控制药液用量,减少种子浪费;烘干环节采用真空低温烘干技术,温度控制在35-40℃,较大限度保留种子的发芽活性。计量包装时采用人工辅助的方式,确保每一粒种子都能被准确计数和包装,处理结束后需对设备进行多方面检查,回收所有残留的珍贵种子,提高资源利用率。选凯铂睿种子精选线,精度达99.9%,为种企提质增效。15吨/小时种子成套设备生产厂家
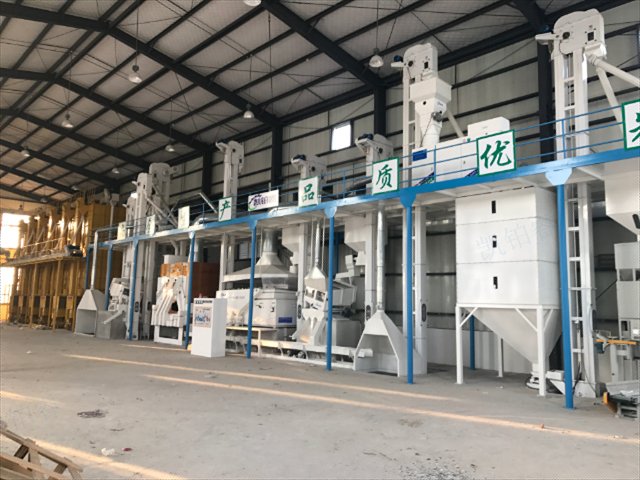
种子成套设备的应急停机系统特点保障了突发情况下的安全,设备的关键位置均安装了紧急停止按钮,如操作台、设备两端、危险区域等,按钮之间采用串联连接,按下任何一个按钮均可使整套设备立即停机。应急停机系统与设备的动力系统直接联动,停机时能迅速切断所有电机的电源,并关闭进料口,防止种子继续进入设备。停机后系统会自动锁定,需通过密码或钥匙解锁才能重新启动,避免误操作导致意外发生,为处理设备故障、人员受伤等突发情况提供了安全保障。15吨/小时种子成套设备生产厂家南京凯铂睿牧草种子加工线,芒刺分离效率提升50%,损耗率<1.5%。
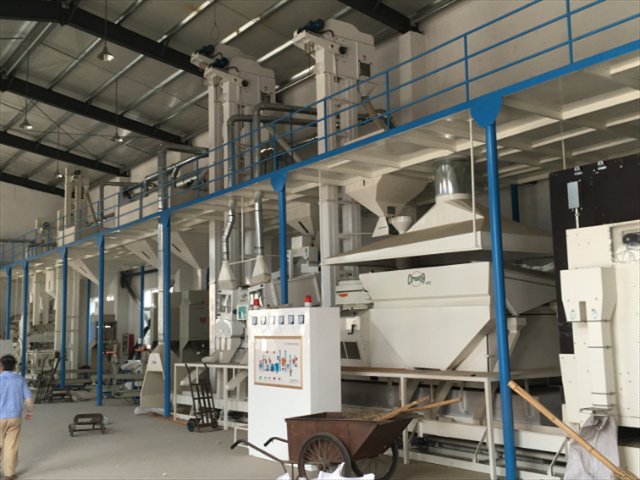
种子成套设备在处理小颗粒种子时,需对设备进行针对性调整。清选环节应选用孔径更小的筛网,一般为1-2毫米,并降低筛体的振动频率,避免小颗粒种子因剧烈振动从筛孔漏出,造成损失。输送过程中,气力输送的风速需调低至10-12米/秒,同时在管道内壁加装耐磨衬里,减少小颗粒种子因高速撞击导致的破损。包衣环节需更换专门用的的小型搅拌桨,增加搅拌叶片的数量,降低转速,确保小颗粒种子能均匀裹覆药液,避免因搅拌不充分出现局部药液堆积现象。计量包装时,应采用高精度电子秤,精度控制在±0.5克,包装材料选用透气性好的薄膜,防止小颗粒种子因密封过严发生霉变。
种子成套设备在处理带绒毛或带芒的种子时,需采取特殊处理措施。清选环节前应增加脱毛或脱芒装置,通过揉搓、打击等方式去除种子表面的绒毛和芒刺,否则易导致筛网堵塞、输送管道粘连,影响处理效率。脱毛脱芒后的种子需经过风选,去除脱落的绒毛和芒刺杂质,避免其进入后续环节污染种子。包衣环节中,需适当提高药液的浓度10%-15%,并延长搅拌时间,确保药液能穿透种子表面残留的绒毛,均匀附着在种子上。烘干过程中要增加风量,降低温度,防止绒毛或芒刺在高温下碳化,影响种子质量和设备清洁。南京凯铂睿提供设备终身维护,24小时远程技术支持。
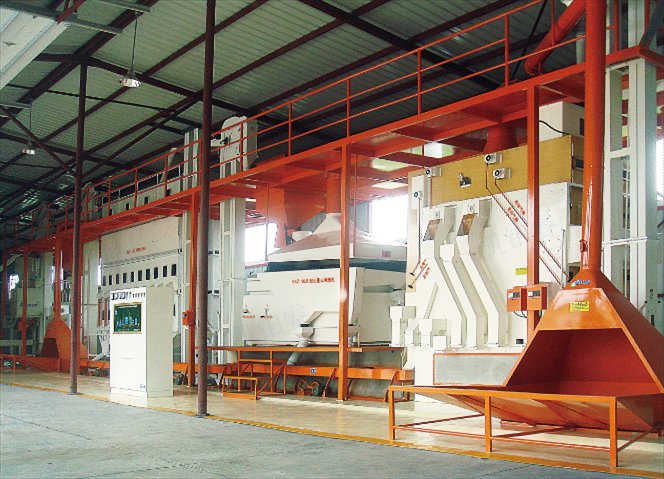
种子成套设备在处理病虫害的种子时,需严格执行消毒防疫措施。设备的所有处理区域需提前用福尔马林溶液喷洒消毒,操作人员需佩戴防护服、口罩和手套,避免直接接触受种子。处理过程中,清选出来的杂质和废弃种子需集中收集,进行焚烧或深埋处理,防止病虫害扩散。包衣环节需选用具有杀菌消毒功能的药液,增强种子的抗病虫害能力,同时包衣机的废液需单独收集,经过消毒处理后再排放。处理结束后,需对整套设备进行彻底清洗消毒,尤其是清选筛网、搅拌装置和输送管道等部位,确保无病虫害残留,避免污染后续处理的健康种子。南京凯铂睿农业科技有限公司,国家高新技术企业认证品牌。15吨/小时种子成套设备生产厂家
凯铂睿螺旋提升机,创新防破碎设计输送倾角60°。15吨/小时种子成套设备生产厂家
种子成套设备的防虫害设计特点保障了种子储存安全,设备的储存仓和输送管道内壁采用光滑的防蛀材料,如食品级不锈钢,防止虫害在表面产卵。部分设备配备了低温杀虫装置,可将种子在-5℃环境下存放24小时,有效杀灭虫卵和幼虫,且不影响种子发芽率。储存仓的通风系统可定期进行热风循环,温度控制在50℃,持续2小时,起到高温杀虫的作用,确保处理后的种子在储存期间不受虫害影响。种子成套设备在处理高水分种子进行应急烘干时,需采取阶梯式烘干策略。初始阶段温度控制在35-40℃,持续2-3小时,使种子表面水分快速蒸发;中间阶段温度升至45-50℃,持续4-5小时,去除种子内部水分;后阶段温度降至35℃,持续1小时,平衡种子内外水分。烘干过程中,每隔1小时翻动一次种子,确保受热均匀,避免局部过热。应急烘干后,种子含水率需控制在12%以下,并在24小时内完成包装,防止吸湿回潮。15吨/小时种子成套设备生产厂家