商机详情 -
湖南5吨/小时种子成套设备厂家
种子成套设备的远程诊断特点减少了维修等待时间,设备的传感器会实时将运行数据发送至厂家的技术中心,技术人员可通过数据分析判断设备是否存在潜在故障。当设备出现故障时,技术人员可通过远程连接查看故障代码、运行参数等信息,快速定位故障原因,并指导现场操作人员进行维修。对于无法远程解决的故障,技术人员可携带相应配件及时到场,平均缩短维修时间50%以上,提高了设备的利用率。种子成套设备在处理需要进行破除休眠的种子时,协同处理注意事项很关键。凯铂睿色选机采用AI视觉识别,异色粒剔除率99.5%。湖南5吨/小时种子成套设备厂家
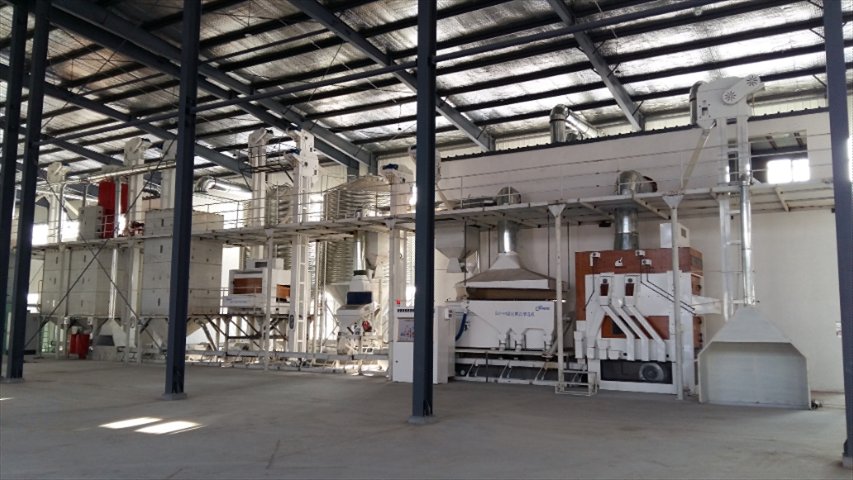
种子成套设备的智能化管理特点为生产带来便利,其配备的生产管理系统可记录每批次种子的处理参数、质量检测结果及操作人员信息,形成完整的生产档案,便于追溯。系统能根据历史数据自动生成生产报表,包括日处理量、设备运行时间、能耗统计等,为生产计划制定提供数据支持。通过远程监控功能,管理人员可在异地实时查看设备的运行状态和生产进度,及时指导现场操作。此外,系统具备故障诊断功能,能根据设备的运行数据和异常现象,快速定位故障点并提供维修建议,缩短故障排除时间,提高设备的有效作业率。湖南5吨/小时种子成套设备厂家凯铂睿种子真空包装线,延长保质期至常规3倍。
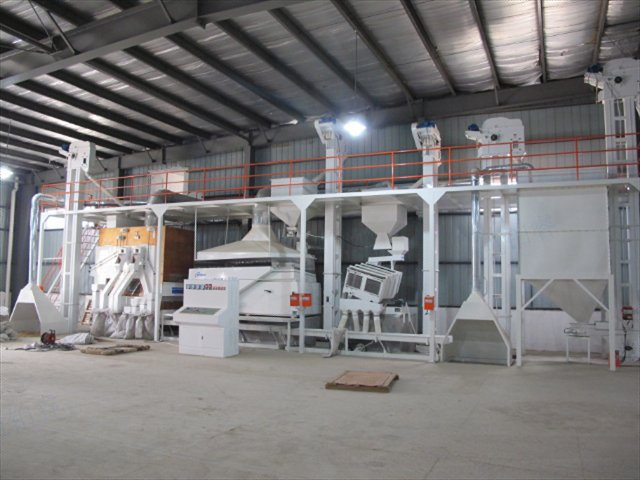
种子精选成套设备的分级筛选特点明显,通过结合比重分选和色选技术,能对种子进行精确分级。比重分选机根据种子的密度差异,将饱满粒、半饱满粒和瘪粒分离,饱满粒可作为良种,半饱满粒用于饲料加工;色选机则通过高清摄像头识别种子的颜色差异,剔除异色粒、病斑粒,确保种子外观品质一致。分级后的种子按等级分别进入不同的处理通道,进行针对性的包衣和包装,满足不同客户的需求。该设备的分级精度高,可将种子分为5-8个等级,等级间的差异指标控制在严格范围内,如千粒重差异不超过2克,发芽率差异不超过3%,为种子的商品化流通提供了品质保障。
种子成套设备的自动化集成特点明显,通过控制系统实现了从种子接收、清选、包衣到计量包装的全流程自动化操作。操作人员只需在控制终端输入种子品种、处理量等参数,系统便能自动调节各设备的运行状态,处理量可根据需求在每小时500公斤至2吨之间灵活调整,大幅减少了人工干预。其智能监测功能能实时采集各环节的关键数据,如清选纯度、包衣均匀度、种子含水率等,并通过显示屏直观呈现,一旦某项指标超出预设范围,系统会自动发出警报并调整相关设备参数,确保处理质量稳定。此外,设备的模块化设计便于根据生产需求增减功能单元,如增加种子分级筛选模块或真空包装模块,提升了设备的适用性和扩展性。南京凯铂睿种子健康检测仪,3秒速检带菌率,拦截劣种于产线前端。
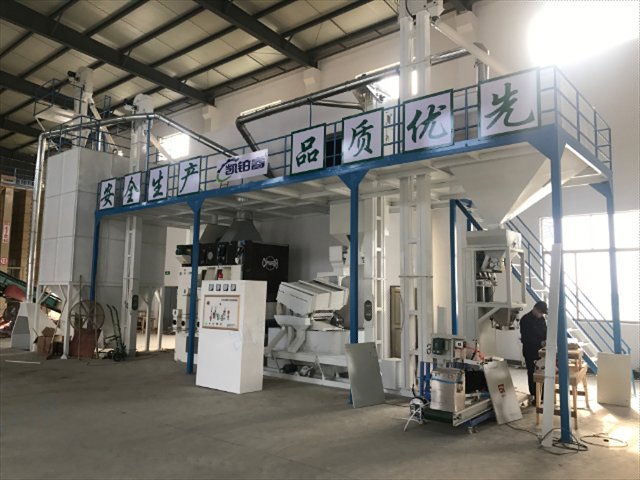
种子成套设备在投入使用前,需进行多方面的系统调试。应先检查各设备之间的衔接是否精确,如清选机与包衣机的输送管道接口是否密封,避免种子在传输过程中洒落。同时,要对整套设备的运行参数进行统一设定,根据种子品种的特性,将清选机的筛网孔径、包衣机的药液浓度、烘干机的温度等参数调整至匹配范围。调试过程中需进行空载运行,观察各设备的电机运转是否平稳,有无异常声响,传动部位的运行是否协调,确保无卡滞现象。此外,要测试各设备的联动功能,如清选后的种子能否顺利进入包衣环节,包衣完成后能否准确输送至烘干设备,通过多次试运行排查系统漏洞,为正式作业做好准备。南京凯铂睿种子冷藏设备,智能温控保障种质资源安全。湖南5吨/小时种子成套设备厂家
凯铂睿小麦除芒机,特殊柔性刷设计降低籽粒损伤。湖南5吨/小时种子成套设备厂家
种子成套设备在处理带壳种子时,需增加脱壳预处理环节。脱壳设备的转速和间隙需根据壳的硬度调整,如向日葵种子脱壳时,转速控制在800-1000转/分钟,间隙保持在2-3毫米,既能有效脱壳,又能减少种子破碎。脱壳后的种子与壳需通过风选分离,风速控制在8-10米/秒,确保壳被彻底分离。进入清选环节前,需检查脱壳效果,未脱壳的种子比例应控制在5%以下,否则需重新脱壳。处理结束后,脱壳设备的内壁需彻底清理,防止残留壳屑影响下一批次处理。湖南5吨/小时种子成套设备厂家