商机详情 -
注塑机安装价格
通风管道:
通风管道能够对流空气,排出污浊或者有害气体,能够使我们相对封闭的环境中的空气达到稀释以及流通,使室外的空气和室内的空气进行对流,提升室内空气质量。其次就是便于一些有害气体的排出,并且不会对于一些有害气进行反流造成空气的二次污染,而且会有计划区域的空气排出。然后就是目前通风管道的工艺比较灵活,不会影响我们的环境美观,并且能够根据不同的环境不同的需求进行设计施工以及安装,提高了我们对于效果的要求。 上海伟启管道安装****。注塑机安装价格
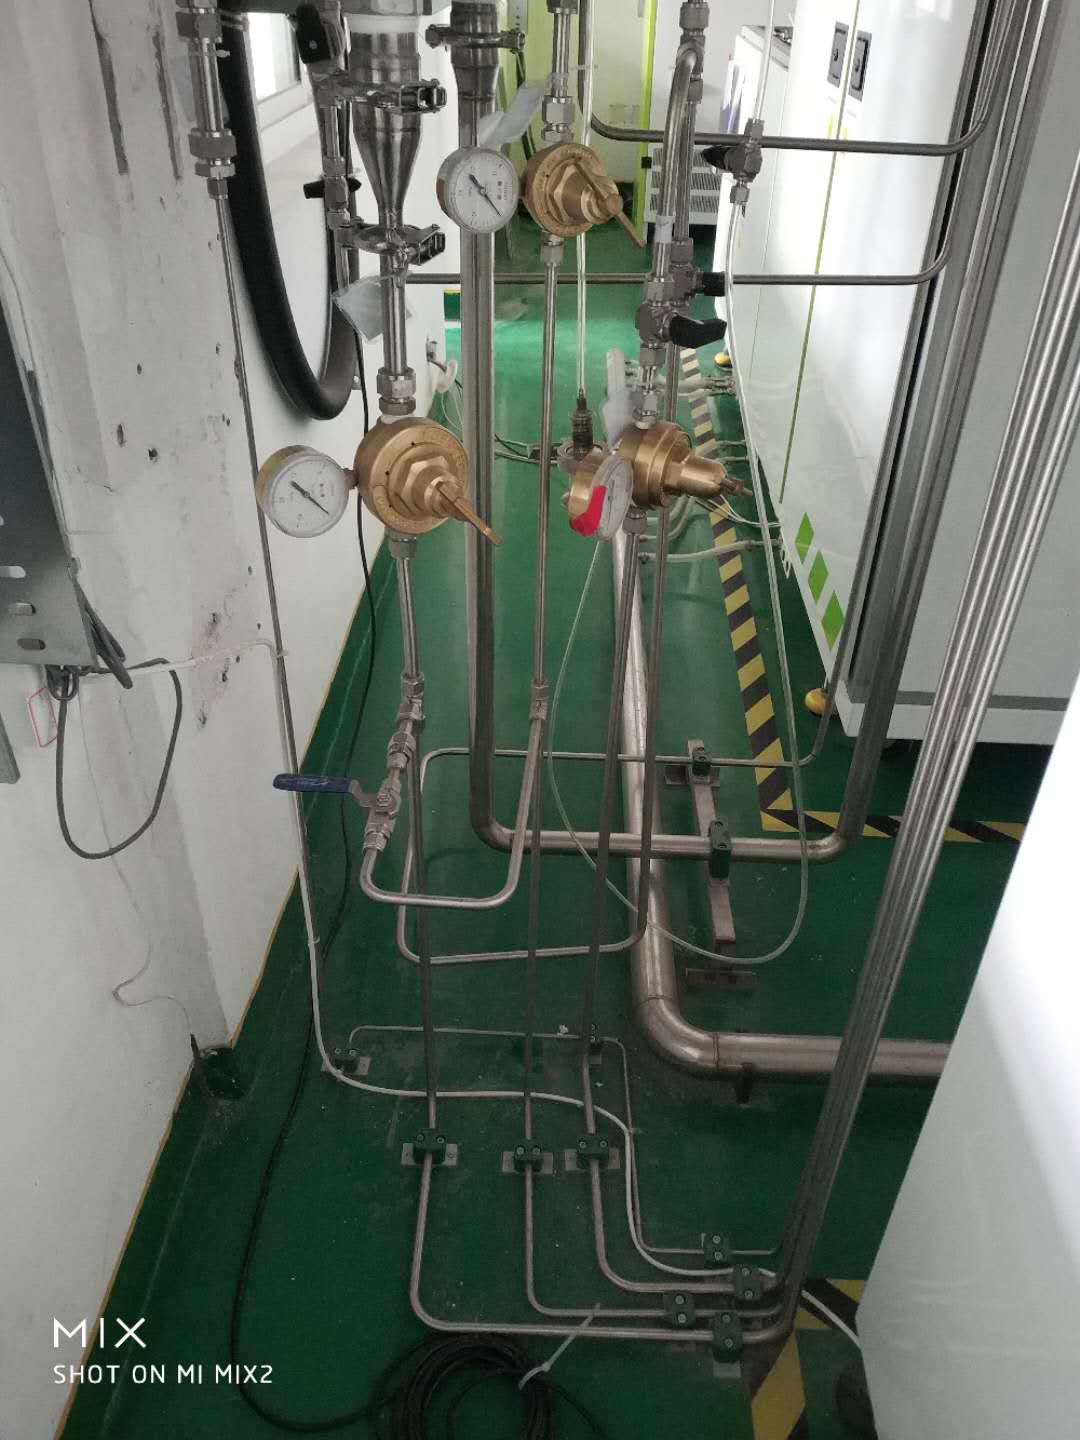
管道安装 管道安装是全机电设备引用新型的技术,管道安装包括常用资料、管材、管件、法兰、管道安装基本操作技术、管道连接、支架及补偿器安装、阀门、建筑给排水管道安装、供热系统安装、管道试压与清洗、常见工业管道安装、有色金属管道和不锈钢管道安装、常用非金属管道和防腐衬里管道安装、仪表管道安装及管道的防腐与绝热。 中文名 管道安装 外文名 Pipeline installation 预留口 1.5mX1.5m以下 包 括 资料、管材、管件、法兰 行 业 施工建筑 注意事项 应将管道安装房内的杂物清理干净上海大型冷冻机搬迁维修上海伟启分析管道安装。

仪表管道的安装:
1、仪表管道埋地敷设时,应经试压合格和防腐处理后方可埋人。直接埋地的管道连接时必须采用焊接,在穿过道路及进出地面处应加保护套管。不锈钢管固定时,不应与碳钢材料直接接触。
2、 测量管道水平敷设时,坡度倾斜方向应保证能排除气体或冷凝液。测量管道与高温设备、管道连接时,应采取热膨胀补偿措施。测量油类及易燃易爆物质的管道与热表面的距离宜大于150mm,且不宜平行敷设在其上方。
3、金属气动信号管线必须用弯管器冷弯,且弯曲半径不得小于管子外径的3倍,气动信号管线安装时应避免中间接头,如无法避免时,宜采用承插焊或卡套式中间接头。
4、气源管道采用镀锌钢管时,应用螺纹连接,拐弯处应采用弯头,连接处必须密封;采用无缝钢管时,应焊接连接。控制室内的气源总管应有坡度,并在其集液处安装排污阀,排污管口应远离仪表、电气设备和线路。
5、蒸汽伴管应单独伴热,热水伴管应单独供水,伴热系统之间不应串联连接;伴管的连接宜焊接,固定不应过紧。接汽点应在供汽管的顶部,接水点应在热水供水管的底部。
通风管道安装的布局原则:
1、通风管道安装系统的铺设原则
管道铺设分明装、暗装,一般采用明装。因为明装以便于检修,在无法采用明装时考虑暗装方式,管道尽可能的集中成列,尽量沿墙或柱子平行铺设,若管径大或保温应布局在靠墙侧。一般两根管道平行布局时,间距不小于100~200mm。
2、通风管道加工系统的连接原则
在以焊接为主要连接方式方法的管道中,应设置足够数量的法兰连接,在以螺纹为主的连接管道中应设置足够的活接头,以便宜于安装、拆卸、检修。
3、通风管道加工系统的支撑原则管道不宜与阀件直接支撑在设备上,应单独设置支架或吊架,管道的焊缝位置应在施工方便或受力较小的地方,焊缝不得位于支架处且距离不小于200mm。
4、不同含尘气体性质不同,则净化的分段处理应不同。
当污染源多时可以集中在一个净化系统中,也可分为几个系统,但出现污染物混合会引起燃烧、危险、不同温度和湿度的气体,混合后出现管道内结露、粉尘或气体性质不同,影响回收或净化效率的。
5、通风管道加工系统布局中要保证整体系统的漏损小,确保吸尘口的有足够的风量。
6、通风管道加工系统布局要减小阻力。 管道安装去哪找?上海伟启告诉您。

随着人们的生活越来越好,关于生活坏境以及工作环境的恳求也是越来越高,建筑内部都会安装通风管道,运用通风管道加工应留意维护颐养。通风管道对我们的生活已经非常重要,把通风管道的维护做好了,这样才能保证使用时的安全性,更好的运行。
1、运转操作需严厉执行操作规程,控制工艺指标,根绝超温、超压运转;
2、检修或局部改换通风管道时,避免错用或不合理代用而降低管道的ji限应力;
3、通风管道系统应按规则装设安.全泄压装置并坚持其灵敏好用;
4、通风管道加工需由有资历的设计单位中止设计并契合设计规范的规则;
5、采取有效措施防止大气及介质对通风管道的腐蚀;
6、通风管道安装工程投用前应中止役前检查和验收,管系结构、材料、焊接、热处置、压力实验等关键环节需契合规则恳求;
7、对长期放置不用、维护不良的通风管道,因发作大面积腐蚀、厚度减薄、强度削弱,再次启用前按规则检验。 管道安装施工方案设计。注塑机安装价格
上海伟启管道安装诚信经营。注塑机安装价格
管道焊接:
3.1 根据设计要求,工作压力在0.1MPa以上的蒸汽管道、一般管径在32mm以上的采暖管道以及高层建筑消防管道可采用电、气焊连接。
3.2 管道焊接时应有防风、防雨雪措施,焊区环境温度低于-20℃,焊口应预热,预热温度为100-200℃,预热长度为200-250mm。
3.3 一般管道焊接为对口形式及组对。
3.4 焊接前要将两管轴线对中,先将两管端部点焊牢,管径在100mm以下可点焊三点,管径在150mm以上以点焊四点为宜。
3.5 管材壁厚在5mm以上者应对管端焊口部位铲坡口,如用气焊加工管道坡口,必须除去坡口表面的氧化皮,并将影响焊接质量的凹凸不平处打磨平。
3.6 管材与法兰盘焊接,应先将管材插入法兰盘内,先点焊2-3点再用角尺找正找平后方可焊接,法兰盘应两面焊接,其内侧韩缝不得凸出法兰盘密封面。 注塑机安装价格
上海伟启管道设备安装工程有限公司位于高东镇踊跃村2对18号。在市场经济的浪潮中拼博和发展,目前上海伟启在电工电气中拥有较高的知名度,享有良好的声誉。上海伟启取得全网商盟认证,标志着我们的服务和管理水平达到了一个新的高度。上海伟启全体员工愿与各界有识之士共同发展,共创美好未来。