商机详情 -
安徽性能优良液压主轴生产商
(5)静压轴承的标准化,系列化设计和作为通用零件出售,是静压技术成熟的标志。磨床静压主轴标准化,系列化设计等。这些都标志着我国静压技术发展进入了一个新阶段。
(6)尽管静压轴承的制造已不困难,但轴承和主轴的制造工艺还有很大的改进失地。其基本要求是如何保证和提高前、后径向轴承的同心度和推力轴承与径向轴承内孔的垂直度。
(7)静压轴承供油系统中,过滤器还有进一步改进研制的必要。过滤器精度如能控制在5微米以下,就能确保静压主轴的性能和使用寿命。
(8)还应从事应用静压主轴改进现有制造工艺的研究,如要获得与一般主轴相同的制造精度,对于砂轮主轴可采用大粒度砂轮,快速修正来提高效率,也可用CBN砂轮;可以合并工序,减少磨削工序,在产品质量允许的情况下,实现粗精一次装夹磨出:甚至实现以磨代车或以磨代超等工艺。以提高效率。 高速使用液压主轴时,需确保锥形刀柄动平衡良好,并在PLC逻辑检查条件正常后旋转。安徽性能优良液压主轴生产商
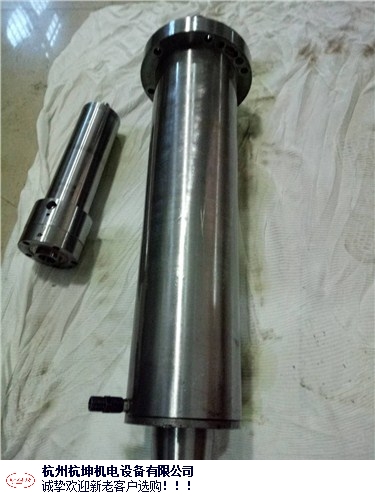
做好以下几点精密电主轴使用效果会得以提升
机床精密电主轴内部的支撑关键是主轴轴承,承受较大的径向和轴向载荷,需具有较高的回转精度和较低的温升,尽可能高的径向和轴向刚度,较长的、保持精度的使用寿命。因此,电主轴的性能对电主轴的使用功能很为重要。
精密电主轴采用新的冶炼技术和装备,或对传统的冶炼工艺和设备进行改进,降低钢中氧含量及夹杂物的数量,改善夹杂物的分布、尺寸和形态,改善结晶状态等,以提高原有钢种的冶金质量,生产出长寿命、纯净或超高洁净钢。
精密电主轴的更换都需要遵循一定的原则,否则操作不当很容易造成损伤,机床主轴轴承更换需要遵循三个原则: 南京正规液压主轴生产商打油路孔及回油孔,确保液压主轴系统的正常润滑与循环。
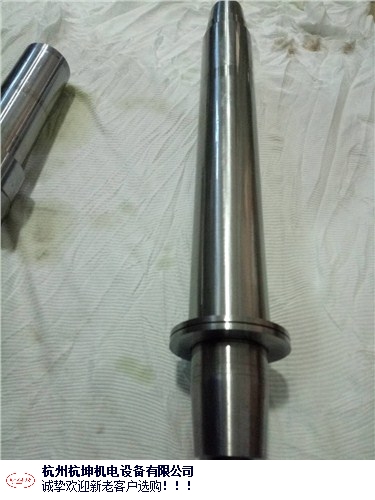
解读精密电主轴的合理预紧力控制 精密电主轴结构就是将电机的转子直接作为机床的主轴,主轴单元的壳体就是电机座,并配合其他安全保障措施,实现电机与机床主轴的一体化。电主轴结构的基本构成通常由电主轴单元、轴承及其润滑单元、主轴冷却单元以及动平衡单元组成。 精密电主轴的合理预紧力控制: 为提高精密电主轴的刚度,防止振动及高速回转时滚珠公转和自转的滑动,提高轴的回转精度等,在主轴上使用的滚动轴承均需预紧。预紧的方式主要有恒位置预紧和恒力预紧。
配合件的同轴度、圆度
由于主轴与轴承是在多位置配合的,配合面之间的形位公差即同轴度如果控制不好,对主轴的旋转精度影响就会比较大。
轴的刚度。
前面说了,主轴在工作过程中是受力的,刚度太低的话工作过程中变形就比较大,对旋转精度影响就比大
主轴的动平衡
主轴工作时转速很高,有些能达到上万转每分钟,这么高的转速,有少许不平衡就会产生很大的径向力,这种径向力就会引起轴的变形。
甚至材质也能影响主轴的旋转精度,因为有时材料的密度均匀性差,即使外形加工的很对称,也很难达到要求的动平衡精度,因为材料密度就不均匀。 液压主轴在运行中常面临高转速和切削反作用力,需承受轴向或径向力。
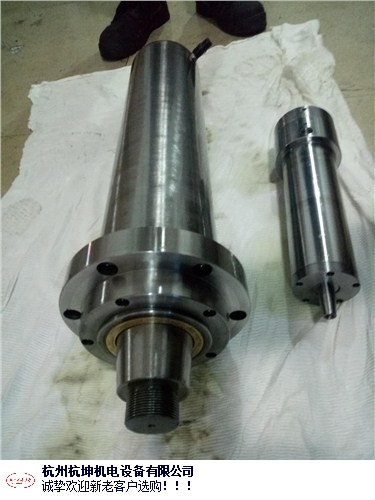
1、机械传动故障引起:检查皮带传动有无断裂或机床是否挂了空挡。
2、供给主轴的三相电源缺相或反相:检查电源,调换任两条电源线。
3、电路连接错误:认真参阅电路连接手册,确保连线正确。
4、系统无相应的主轴控制信号输出:用万用表测量系统信号输出端,若无主轴控制信号输出,则需更换相关IC元器件或送厂维修。
5、系统有相应的主轴控制信号输出,但电源供给线路及控制信号输出线路存在断路或是元器件损坏:用万用表检查系统与主轴电机之间的电源供给回路,信号控制回路是否存在断路;是否存在断路;各连线间的触点是否接触不良;交流接触器,直流继电器是否有损坏;检查热继电器是否过流;检查保险管是否烧毁等。 液压主轴具有优异的动态响应特性和抗振性能,在复杂加工环境下能保持较高的加工精度和稳定性。安徽性能优良液压主轴生产商
在低速重切削时,液压主轴预紧结构的变形会影响主轴刚性。安徽性能优良液压主轴生产商
速数控机床,尤其适合于模具型腔的高速精密加工。
精密电主轴产品名称由组成为:安装尺寸-类别代号-主参数-设计序列号。
安装尺寸:指主轴与机床或主机的配合尺寸,一般指外径。
类别代号:反映产品的用途和特点,由2-4位英文字母组成,从前往后分别主轴驱动方式、应用领域、外形代号等含义。
应用方式说明:
E-内装电机驱动主轴,即电主轴;
M-皮带或连轴器驱动主轴,即机械主轴。
应用领域说明:
C-车床用主轴;
X-铣床用主轴;
Z-钻床用主轴;
N-拉辗用主轴;
M-磨床用主轴;
S-试验机用驱动主轴;
L-离心机用主轴;
T-特殊用图主轴。
外形代号:说明
F-外形带法兰的主轴;
H-电机后置式主轴;
Y-其它异形主轴。 安徽性能优良液压主轴生产商