商机详情 -
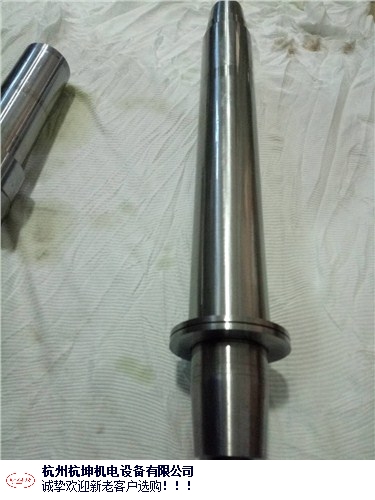
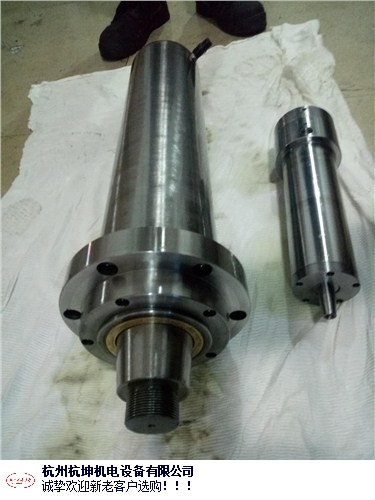
武汉正规液压主轴销售
接着稳定去除应力。其工艺是将工件加热升温,在加热炉中保温200~300℃,然后在加热升温,然后再次降温至200~300℃。以去除应力。
下一步精车加工。精车加工使用设备数控车床,型号为CKD6140。切削液选皂化液,夹具的选择为三爪卡盘。按图示车出相应尺寸并留出0.2mm余量。工艺装备为90°车刀,游标卡尺Ⅱ型,千分尺,主轴转速160r/S,切削速度0.5mm/s,切削次数2次切削深度4.5mm。
接着粗磨加工。使用设备是磨床,型号为MG1432A。按图纸磨出相应尺寸并留出0.1mm余量。次磨6丝.第二次磨4丝。使用设备及型号及工艺装备及主轴转速、切削速度、切削深度及切削次数同上文粗磨。 好品质,迎梦想,选杭坤。武汉正规液压主轴销售

但在低速重切削条件下,由于预紧结构的变形会影响主轴的刚性,所以恒力预紧一般用在超高速、载荷较轻的磨床主轴或者轻型超高速切削机床主轴上。 在超高速加工中心主轴单元中,为了克服上述两种预紧方式的缺点,使精密电主轴单元既能适应低速重载加工,又能适应超高速运转,开发出可进行预紧力切换的预紧机构。在低速重切削时,轴承在恒位置预紧下工作;当高速轻切削时,系统可自动切换成恒力预紧方式,以防止预紧力增大,使轴承的高速性能得到发挥。武汉正规液压主轴销售机电现代化,定制品质佳!
2 液压轴承的加工工艺分析2.1 液压轴承的外圈2.1.1 材质
锡青铜
2.1.2 外圈加工工艺流程
毛坯---粗车加工---精车加工---基准划线---打油路孔---铣油路槽---高温稳定去除应力---粗磨加工
2.1.3 外圈加工工艺
根据图纸,轴承外圈的毛坯材料为锡青铜,步选择尺寸为80*45*72,先在锻造车间进行锻造,第二步毛坯成型后进行粗车加工,使用数控车床,型号为CKD6140。夹具选择为三爪卡盘。切削液选择为皂化液。然后开始车削,一头直径由80mm车削至71mm,切削深度4.5mm,切削次数:2次。总长由72mm车削至71.5mm切削深度1.5mm,切削次数:1次。,内孔由45mm车削至直径49mm'的孔,切削深度4mm切削次数:1次。工艺装备选择90°车刀,游标卡尺Ⅱ型,千分尺。主轴转速为160r/min,车削速度:0.5mm/s。
杭州杭坤机电设备有限公司
杭州杭坤以客户为中心,为您呈现我们质量的服务。 杭州杭坤机电设备有限公司成立于2008年,占地2000平方,是一家专业从事液压产品的研发生产与销售的公司,杭坤机电拥有完整的管理体系,公司主营成套动静压磨头,动静压主轴及配套液压站,阻尼器,砂轮夹盘等。
公司本着“注重细节,追求”的企业宗旨,以品牌建设为中心,致力于创造完美空间,展现精湛工艺。依托工匠的精湛技艺,力求做工精细、完美,在售后服务上,提出24小时响应方案,以专业的态服务于广大客户。
杭州杭坤机电设备有限公司的诚信,实力和产品质量获得业界的认可。 动静压主轴采用液压技术,形成高压油膜支撑,确保主轴高精度回转,长期保持稳定性。
第八步是粗磨加工。使用设备是磨床,型号为MG1432A。首先粗磨70.5尺寸保证厚度尺寸,保证70尺寸,然后粗磨71.5尺寸保证厚度尺寸,保证71尺寸。夹具选择磨床夹具,切削液选择皂化液。工艺装备为砂轮,游标卡尺Ⅱ型,千分尺,主轴转速2500 ,切削速度33,切削深度0.1,切削次数5。
公司本着“注重细节,追求”的企业宗旨,以品牌建设为中心,致力于创造完美空间,展现精湛工艺。依托工匠的精湛技艺,力求做工精细、完美,在售后服务上,提出24小时响应方案,以比较好的态服务于广大客户。杭州杭坤机电设备有限公司的诚信,实力和产品质量获得业界的认可 液压主轴通过液压系统提供动力,可实现大转矩和高速运转,适用于重切削和高精度加工。武汉正规液压主轴销售
打造精品,专于诚信!武汉正规液压主轴销售
怎么提升高速电主轴轴承的使用效果呢?
高速电主轴轴承是高速加工机床的重要部件,正确使用和维护电主轴对于高速加工机床加工精度的提高以及使用寿命的延长有着极其重要的影响。做好以下几点,势必能够提升电主轴的使用与维护效果。
1.不要用压缩空气清洁电主轴,避免将灰尘带入主轴缝隙,进而损坏主轴轴承;
2.当清洁电主轴周围区域时,主轴虽然停止但机床应通电,并保证主轴轴承处于气帘保护状态;
3.电主轴在使用过程中注意切削液应打在切削刀具上,不要打在主轴轴端;
4.装到电主轴上的刀具,其刀柄部分必须定期用干净的软布清洁,避免将灰尘带入主轴锥孔,即使不用时主轴上也应保留一个刀柄,用以保护主轴锥孔;
5.新的或超过一个月未用的电主轴,刚开始工作时一定要保证低速转动,要进行主轴预热空运转;
6.为了保证电主轴的高精度,在高速运转时只能使用动平衡达标刀具,进行高精度切削时将电主轴预热三十分钟,使其达到热稳定状态。 武汉正规液压主轴销售