商机详情 -
食品饮料码垛托盘输送线
托盘输送技术正在经历从传统机械传动向智能化、模块化和绿色化的深刻变革。在制造行业,这些技术趋势不只影响着设备制造商的产品研发方向,也决定着终端用户在未来数年内的产线规划和技术选型策略。链条托盘输送线作为这一技术演进过程中的XX性方案,正在积极拥抱新技术浪潮,为行业技术升级注入新的活力。展望未来三到五年,链条托盘输送线技术将在智能化、协同化和可持续化三个维度实现更深层次的突破。在智能化维度,深度学习算法将被深度融入设备控制系统,使链条托盘输送线具备环境感知、自主决策和自适应优化的能力。设备不再被动执行预设指令,而是能够根据产线实际状况动态调整运行策略。在协同化维度,链条托盘输送线将与AGV、无人叉车和协作机器人等智能装备实现深度协同,构建起人机物三元融合的智能物流生态系统。跨设备的群体智能调度算法将使整个物流网络像一个有机体一样高效运转。在可持续化维度,基于循环经济理念的模块化设计将使链条托盘输送线设备在生命周期结束后的大部分零部件可以被回收和再利用。链条出库托盘输送线单元化设计便于拆装重组,工厂布局优化不再受设备制约适应多种工况环境。食品饮料码垛托盘输送线
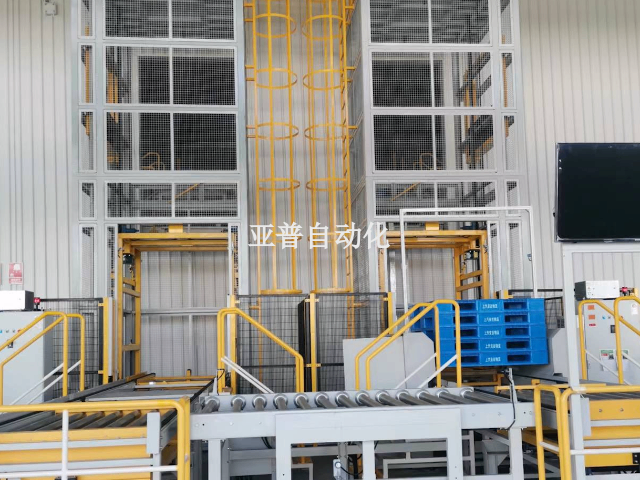
在全链路物流体系中,从原材料入库到成品出库的每一个环节都离不开高效可靠的物料输送系统。制造行业的物流链条通常涵盖来料接收、质检入库、线边配送、在制品流转、成品下线、包装码垛和出库发货等多个节点。托盘输送线链条作为贯穿全链路的关键纽带,其性能表现直接影响着整个物流体系的运转效率和协调性。在仓储环节,托盘输送线链条可与自动化立体仓库无缝对接,实现托盘物料的自动出库和入库。系统接收WMS下发的出库指令后,自动将目标托盘从立体库货位取出,经由托盘输送线链条输送至指定的分拣或上线工位。在搬运环节,托盘输送线链条替代了传统的叉车和人工搬运,将物料以稳定均匀的速度输送至各需求点位,杜绝了搬运过程中的磕碰和等待。配送至产线时,托盘输送线链条通过与MES系统的联动,根据生产工单精确地将物料配送至对应工位,实现了准时化供料。在成品下线后,托盘输送线链条将成品托盘自动输送至质检区域,检测合格后再输送至包装码垛工位,XX终由托盘输送线链条将码垛完成的成品托盘送往出库暂存区,等待装车发货。RGV托盘输送线暂存新能源链条托盘输送线双向设备维护简单易操作,技术人员培训成本明显降低适应多种工况环境。
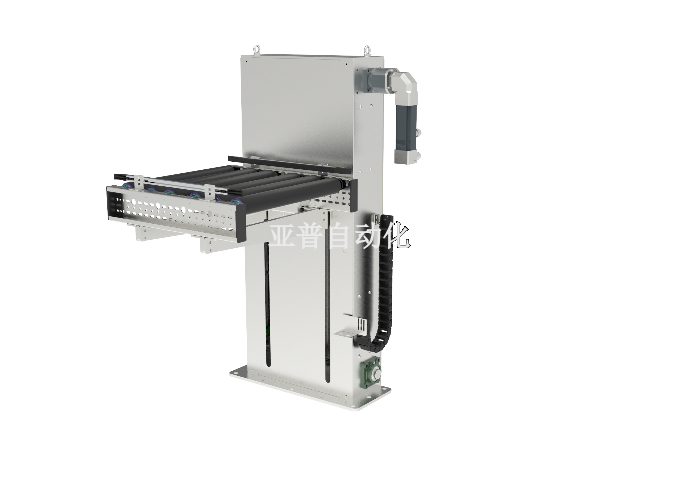
在安全生产标准日益严格的XX,制造企业在产线设备选型时必须将安全合规作为先决条件。穿梭车托盘输送线从产品设计阶段就严格对标国家和行业安全生产标准,通过本质安全设计、主动防护装置和安全联锁系统三重机制,确保设备在全生命周期内都能满足严苛的安全要求。在安全合规的具体实践中,穿梭车托盘输送线严格遵循了GB标准和ISO国际安全标准的双重体系。设备出厂前经过严格的安全功能测试,包括急停响应时间测试、防护装置有效性验证和安全回路完整性检查等数十项检测项目,确保每一台设备都以优良的安全状态交付客户。在现场安装阶段,穿梭车托盘输送线的安装方案包含完整的安全区域规划,通过物理隔离、安全标识和地面警示线等手段,清晰界定设备的运行区域和人员活动区域。投入使用后,穿梭车托盘输送线系统自动记录安全相关的运行数据,包括急停触发次数、安全门开闭记录和过载保护动作日志等,为企业安全管理和事故分析提供了详实的数据支撑。
在制造行业市场变化日益加速的背景下,产线的柔性化能力已成为企业应对不确定性的关键技术能力。产品的快速迭代、订单的碎片化趋势以及客户对个性化定制需求的增长,都对制造系统的灵活性提出了前所未有的要求。穿梭车托盘输送线以其模块化架构和可重构设计,为产线物流赋予了出色的柔性应变能力。穿梭车托盘输送线的柔性设计体现在硬件和软件两个层面。硬件层面,穿梭车托盘输送线采用标准化的模块单元设计,输送段长度、转弯角度和功能模块都实现了标准化,使得产线布局可根据实际需求进行灵活组合和快速调整。当产品型号切换时,只需在控制系统中调用对应的参数配方,穿梭车托盘输送线即可自动调整输送速度、托盘间距和路径规划,换产时间从传统方案的数小时缩短至数分钟。在扩展性方面,穿梭车托盘输送线预留了充足的物理接口和软件扩展能力,企业可根据业务增长需要随时增置输送模块,原有设备无需淘汰或大规模改造,充分保护了既有投资。滚筒分流托盘输送线配合SCADA系统实现远程操作,无人值守运行成为可能。
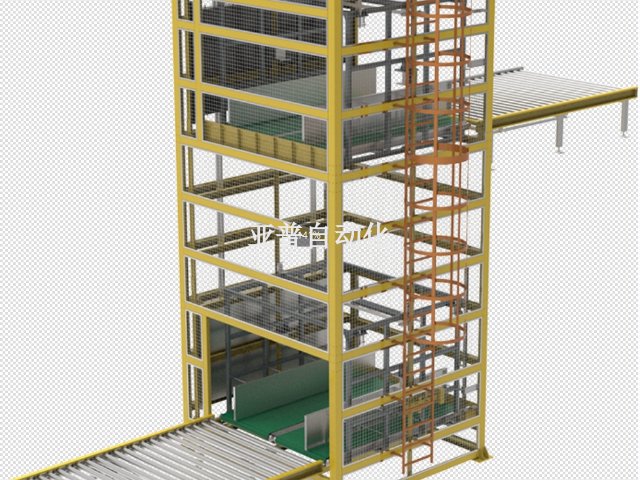
数字化是制造行业转型升级的主旋律,而物流数字化则是智能制造落地的基础环节。传统的物流管理往往依赖纸质单据和人工记录,信息滞后又容易出错,管理决策缺乏实时数据支撑。滚筒托盘输送线通过内置的物联网模块和标准化的数据接口,将物理输送系统转化为数字化信息节点,为工厂的XX数字化奠定了物流数据底座。滚筒托盘输送线的数字化架构分为设备层、边缘层和平台层三个层级。设备层中,每条输送段都配置了智能传感模块和工业物联网网关,实时采集运行速度、负载状态、能耗数据和环境参数等关键信息。边缘层部署在车间现场的边缘计算节点对采集数据进行本地预处理和分析,滤除噪声数据后将有效信息上传至平台层。平台层则通过标准化的API接口与MES和WMS系统对接,将物流数据融入企业的整体信息管理体系。在实际应用中,管理者可通过数字化看板实时查看滚筒托盘输送线的运行状态、效率指标和报警信息,生产线上的任何异常波动都能在XX时间被发现和处理。设备的历史运行数据自动归档存储,为设备维护、效率分析和精益改善提供了完整的数据支撑。深入理解制造业需求的滚筒翻转托盘输送线,方案贴合实际拒绝纸上谈兵降低综合运营成本。医药线边托盘输送线
皮带托盘输送线贴标在细分领域积累丰富经验,方案成熟度得到客户认可保障产线稳定运行。食品饮料码垛托盘输送线
安全生产是制造行业不可逾越的红线,也是企业社会责任的重要体现。在传统的物料搬运作业中,叉车运行、重物搬运和人员与设备的交叉作业,构成了生产现场XX主要的安全风险源。托盘输送线穿梭车以其自动化运行、物理隔离和多重安全防护的技术特性,为车间物流安全提供了系统性的解决方案。在安全合规的具体实践中,托盘输送线穿梭车严格遵循了GB标准和ISO国际安全标准的双重体系。设备出厂前经过严格的安全功能测试,包括急停响应时间测试、防护装置有效性验证和安全回路完整性检查等数十项检测项目,确保每一台设备都以优良的安全状态交付客户。在现场安装阶段,托盘输送线穿梭车的安装方案包含完整的安全区域规划,通过物理隔离、安全标识和地面警示线等手段,清晰界定设备的运行区域和人员活动区域。投入使用后,托盘输送线穿梭车系统自动记录安全相关的运行数据,包括急停触发次数、安全门开闭记录和过载保护动作日志等,为企业安全管理和事故分析提供了详实的数据支撑。食品饮料码垛托盘输送线