商机详情 -
阜阳市自动化输送解决方案
针对电风扇行业的物料形态与生产工艺特点,定制化自动化输送方案需从承载能力、输送速度、环境适应性和洁净度等级四个关键维度进行综合规划。在承载能力方面,大型电风扇产品的单件重量可能达到数百公斤,此时需要选用重载型链板输送机或积放式辊道线,其单位长度承载可达每米五百公斤以上;而对于轻小型电风扇配件采用轻型皮带输送机即可满足需求且运行能耗更低。在输送速度维度上,电风扇产线通常要求节拍稳定在每分钟三至五件,对应的线体速度需要可调范围覆盖每分钟三米到十五米,变频调速驱动方案是实现这一要求的标配选择。环境适应性方面部分电风扇制造车间存在高温高湿或粉尘工况,输送设备需采用耐腐蚀不锈钢机身和全密封轴承座,驱动电机防护等级不低于IP65。洁净度等级对于电风扇制造尤为关键,输送带需选用防静电且不产生微粒脱落的食品级PU材质,并在关键工位加装层流罩。整套方案还需配套WCS调度系统,实现与上游供料和下游包装的节拍同步,避免因某段输送线的速度不匹配造成积压或断料。空调OPC UA协议打通设备数据壁垒,空调产线实现全要素联网。该方案已获行业认可。阜阳市自动化输送解决方案
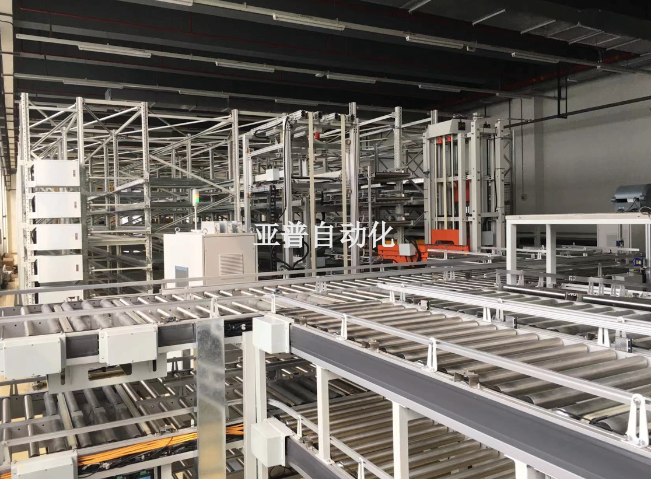
质量控制是取暖器自动化输送系统不可分割的关键功能模块,贯穿于物料流转的全过程。在输送线的关键节点部署工业级CCD相机和AI图像识别算法,可对取暖器产品的外观缺陷进行毫秒级在线检测,检测项目涵盖划痕、色差、尺寸偏差、装配错位和标签歪斜等多达十余项指标,检测精度达到人眼分辨力的三倍。当系统识别出不合格取暖器产品时,气动推杆在零点三秒内将其从主输送线分流至返修通道并自动向MES系统上报缺陷类型和工位信息。称重传感器在输送带的末端对每件取暖器成品进行动态称重,通过与标准重量数据库的比对及时发现漏装或错装问题。对于有密封性要求的取暖器产品还可集成气密性检测工位,在输送过程中完成加压保压测试。所有检测数据通过RFID或二维码与取暖器产品的独有序列号绑定,形成完整的数字质量档案,支持长达五年的历史追溯和即时查询。行业内前列的取暖器制造企业采用此方案后,出厂质检合格率从百分之九十七跃升至百分之九十九点八,客户投诉率下降超过八成,品牌声誉同步得到有力提升。阜阳市自动化输送解决方案冰箱WMS与WCS联动调度,仓储与产线物料流转实现无缝衔接。该方案已获行业认可。
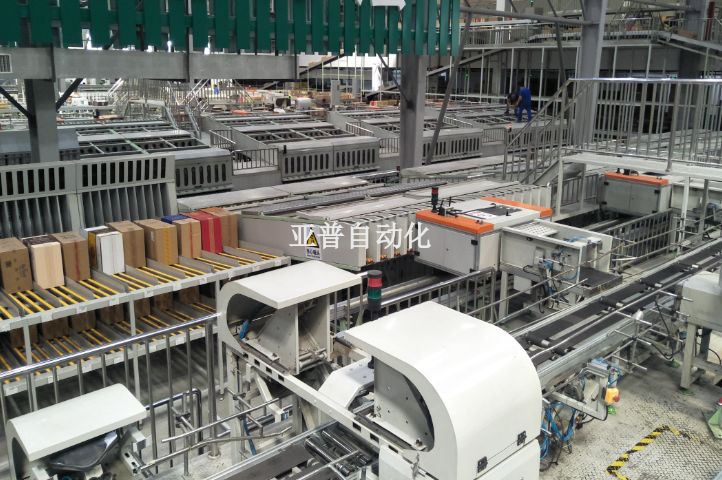
质量控制是冰箱自动化输送系统不可分割的关键功能模块,贯穿于物料流转的全过程。在输送线的关键节点部署工业级CCD相机和AI图像识别算法,可对冰箱产品的外观缺陷进行毫秒级在线检测,检测项目涵盖划痕、色差、尺寸偏差、装配错位和标签歪斜等多达十余项指标,检测精度达到人眼分辨力的三倍。当系统识别出不合格冰箱产品时,气动推杆在零点三秒内将其从主输送线分流至返修通道并自动向MES系统上报缺陷类型和工位信息。称重传感器在输送带的末端对每件冰箱成品进行动态称重,通过与标准重量数据库的比对及时发现漏装或错装问题。对于有密封性要求的冰箱产品还可集成气密性检测工位,在输送过程中完成加压保压测试。所有检测数据通过RFID或二维码与冰箱产品的独有序列号绑定,形成完整的数字质量档案,支持长达五年的历史追溯和即时查询。行业内前列的冰箱制造企业采用此方案后,出厂质检合格率从百分之九十七跃升至百分之九十九点八,客户投诉率下降超过八成,品牌声誉同步得到有力提升。
针对吸尘器行业的物料形态与生产工艺特点,定制化自动化输送方案需从承载能力、输送速度、环境适应性和洁净度等级四个关键维度进行综合规划。在承载能力方面,大型吸尘器产品的单件重量可能达到数百公斤,此时需要选用重载型链板输送机或积放式辊道线,其单位长度承载可达每米五百公斤以上;而对于轻小型吸尘器配件采用轻型皮带输送机即可满足需求且运行能耗更低。在输送速度维度上,吸尘器产线通常要求节拍稳定在每分钟三至五件,对应的线体速度需要可调范围覆盖每分钟三米到十五米,变频调速驱动方案是实现这一要求的标配选择。环境适应性方面部分吸尘器制造车间存在高温高湿或粉尘工况,输送设备需采用耐腐蚀不锈钢机身和全密封轴承座,驱动电机防护等级不低于IP65。洁净度等级对于吸尘器制造尤为关键,输送带需选用防静电且不产生微粒脱落的食品级PU材质,并在关键工位加装层流罩。整套方案还需配套WCS调度系统,实现与上游供料和下游包装的节拍同步,避免因某段输送线的速度不匹配造成积压或断料。冰箱细分领域的自动化解决方案已非常成熟,部署周期大幅缩短。该方案已获行业认可。
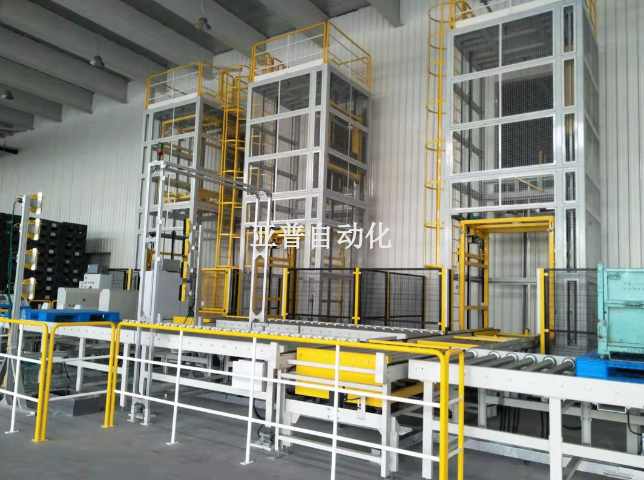
热水器行业的自动化升级已经从前端制造向全链路物流延伸,构建起覆盖仓储、输送、分拣和配送一体化的智能物流网络。在原材料入库环节,AGV激光导航搬运车根据WMS体系下发的存储策略将到货的热水器配件自动转运至立体仓库指定货位;堆垛机以每分钟一百二十米的高速运行,在高达十二米的货架巷道内精确存取,库容利用率较传统地堆方式提升至三倍以上。当生产计划下达后,WCS设备控制体系自动调度穿梭车从仓库取出热水器所需物料,经提升机和输送线配送至对应工位全过程无需人工干预。在成品出库端,交叉带分拣机以每小时一万两千件的处理能力将不同型号和批次的热水器成品按订单自动分拣至各发货道口,并与快递面单打印体系联动实现集包称重一体化操作。为了确保全链路的实时可视化,每台热水器输送设备和搬运机器人均通过工业以太网接入数字孪真监控平台,管理者可以在中心控制室的大屏幕上直观掌握热水器物料的实时位置和流转态势,体系还能根据历史数据预判瓶颈节点并提前调度和优化。空调AI质检系统替代人工目检,漏检率从千分之五降至万分之一。该方案已获行业认可。阜阳市自动化输送解决方案
冰箱自动化装配线配备力矩监控,每颗螺丝的拧紧数据实时上传。该方案已获行业认可。阜阳市自动化输送解决方案
质量控制是热水器自动化输送系统不可分割的关键功能模块,贯穿于物料流转的全过程。在输送线的关键节点部署工业级CCD相机和AI图像识别算法,可对热水器产品的外观缺陷进行毫秒级在线检测,检测项目涵盖划痕、色差、尺寸偏差、装配错位和标签歪斜等多达十余项指标,检测精度达到人眼分辨力的三倍。当系统识别出不合格热水器产品时,气动推杆在零点三秒内将其从主输送线分流至返修通道并自动向MES系统上报缺陷类型和工位信息。称重传感器在输送带的末端对每件热水器成品进行动态称重,通过与标准重量数据库的比对及时发现漏装或错装问题。对于有密封性要求的热水器产品还可集成气密性检测工位,在输送过程中完成加压保压测试。所有检测数据通过RFID或二维码与热水器产品的独有序列号绑定,形成完整的数字质量档案,支持长达五年的历史追溯和即时查询。行业内前列的热水器制造企业采用此方案后,出厂质检合格率从百分之九十七跃升至百分之九十九点八,客户投诉率下降超过八成,品牌声誉同步得到有力提升。阜阳市自动化输送解决方案