商机详情 -
来安特产特色普通大米厂家直销
针对食品加工企业:稳定原料,打造的深加工产品。 对于需要将大米作为原料进行深加工的企业(如生产速冻食品、方便米饭、米糕、米饼等),原料的稳定性和适应性至关重要。我们的产品,如青凤泰皇香米,因其的吸水性和粘性平衡,非常适合用于各类米制品加工;而瑞福麟九黎贡米和天灵饭珍米,其稳定的品质能确保终产品口感的统一。我们作为厂家,不*能提供大量稳定的原料,还能提供技术支持和定制化研发服务,帮助您开发出更具市场竞争力的深加工产品。厂家直销让您与源头直接对话,获得技术支持与定制化服务。来安特产特色普通大米厂家直销
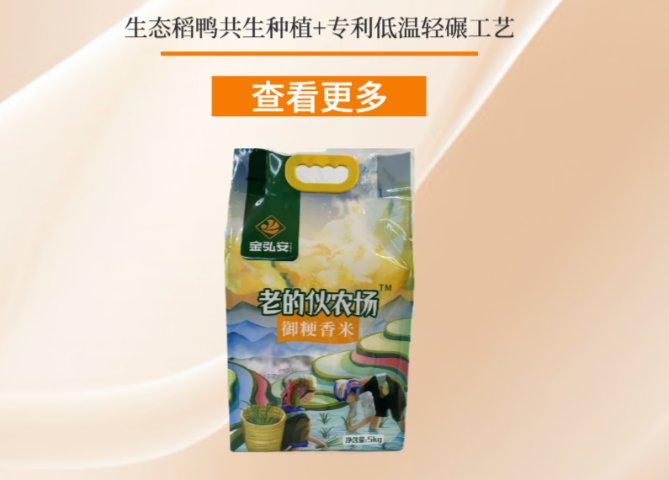
我们的产地优势:好米源自好生态,成就了不可复制的**竞争力。金弘安“老的伙御粳香米”的稻鸭共生基地,是瑞福麟生态柔玉米的纯净农田,以及其他产品所依托的质量产区,共同构成了我们产品不可复制的**竞争力。这些产地不*只是一个地理坐标,更是生态与匠心的融合。它们赋予了每一粒米独特的风味和营养,为您的品牌提供了坚实的品质背书。选择我们的产品,就是选择将这些稀缺的、不可复制的产地优势,注入您的产品和服务中。来安特产特色普通大米厂家直销厂家直供,稳定供应,全年无休,保障您的业务旺季不断货。
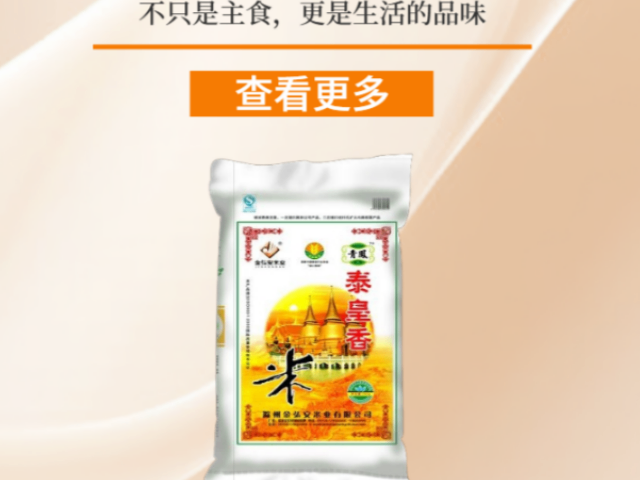
【青凤泰皇香米:一款大米,解锁餐厅后厨的无限可能】 您的后厨是否常为不同菜品备上多种大米?青凤泰皇香米以其的场景适应力,能成为您后厨的“”。它既是日常蒸饭的主角,煮出的米饭颗颗分明、软糯弹牙;也是蛋炒饭的理想搭档,干爽不粘,粒粒裹满香气;更是煲仔饭的绝配,能形成香脆锅巴,吸收海鲜的鲜甜汤汁;甚至还能与杂粮搭配熬粥,或制成糯米糍、米糕等甜点。一款大米,满足蒸、炒、煲、熬、制甜点等多种需求,极大简化您的原料库存管理,降低采购与仓储成本,同时保证出品的多样性与稳定性。对于追求高效、灵活运营的餐饮管理者,青凤泰皇香米是优化后厨效率、丰富菜单结构的理想选择。
【企业责任与使命:做健康主食的守护者】 我们的企业使命,不*只是生产和销售大米,更是要做健康主食的守护者。从生态种植到精湛工艺,从防伪溯源到厂家直销,我们所有的努力,都是为了让更多人吃上安全、健康、美味的米饭。我们寻找的合作伙伴,也应是认同这一理念的同路人。让我们携手,共同为消费者提供更品质高的主食选择,共同推动中国大米产业的健康发展。【开启合作邀请:期待与您共绘商业蓝图】 商机,源于对的追求和对未来的洞察。我们拥有从生态种植到杰出工艺的完整产品线,拥有从厂家直销到防伪溯源的完善服务体系。我们已准备就绪,期待与您——每一位追求的B端合作伙伴,共同探索市场新机遇,共绘商业新蓝图。立即联系我们,让我们从一杯好米开始,开启一段互利共赢的精彩旅程。金弘安采用秸秆还田,改善土壤团粒结构,孕育饱满有活力的稻谷。
【售后服务体系:专业的支持,让合作无忧】 我们建立了完善的售后服务体系,为B端客户提供多方位的支持。无论您遇到产品质量问题、物流问题,还是需要产品应用的技术指导,我们的专业团队都将时间响应,为您提供解决方案。我们承诺,用快的速度、专业的态度,解决您的后顾之忧,让我们的合作关系始终顺畅、高效。【市场趋势洞察:健康与品质,带领大米消费升级】 当前大米消费市场正经历着从“吃饱”到“吃好”,再到“吃得健康、吃得有文化”的深刻变革。消费者越来越愿意为生态、健康、有故事、口感好的大米支付溢价。我们的产品线,无论是生态种植的、工艺精湛的、口感的,还是场景多变的,都精细地踩在了这一消费升级的浪潮之上。与我们的合作,就是与市场趋势同行,抢占未来增长的制高点。做海鲜煲仔饭能吸汤汁,底部形成香脆锅巴,米香与鲜味交融。滁州特产生态营养普通大米全链品控
米粒油亮如珍珠,米香纯粹浓郁,唤醒食欲不靠任何添加。来安特产特色普通大米厂家直销
【青凤泰皇香米:厂家直销,为多元化餐饮场景提供比较好解】 青凤泰皇香米的多元应用场景,决定了其面向的B端客户类型也极为丰富。从快餐连锁、外卖平台到正餐酒楼、甜品店,它都能完美胜任。通过厂家直销模式,我们能为这些不同业态的客户提供相当有竞争力的价格和定制化的供应方案。无论您是追求大批量稳定供应的连锁品牌,还是需要小批量、多频次采购的特色餐饮,我们都能灵活响应,确保您在任何时候都能获得品质如一的青凤泰皇香米,满足您餐厅各种菜品和场景的原料需求。来安特产特色普通大米厂家直销
滁州金弘安米业有限公司成立于2003年4月16日,是一家坐落于安徽省滁州市来安县汊河镇的其他有限责任公司。公司法定代表人为陈顺成,注册资本为4180万元。作为一家专注于食品制造业的企业,金弘安米业经过二十余年的发展,已从单纯的粮食加工企业,成长为集种植、加工、仓储、销售、科研及生态旅游于一体的农业产业化省级重点企业和“中国好粮油”示范企业。公司在来安汊河经济开发区拥有现代化的生产基地,总占地面积230亩,固定资产投入超过3.7亿元。公司具备强大的粮食处理能力,拥有年产20万吨质量大米的生产能力,并配备了日低温烘干能力1500吨的先进设备以及30万吨的仓储容量,确保了从收获到储存的粮食质量与安全。2021年,公司大力推进数字化转型,建设了数字化工厂,实现了智能自动化生产。目前,其大米加工车间已实现全自动化生产线运行,从上料、筛选到包装一气呵成,极大地提高了生产效率和产品稳定性。