商机详情 -
江苏食品饮料压力容器厂家FAT测试
CIP智能在线清洗系统典型应用场景
生物制药生产线中生物反应器、配液罐、输送管道的在线清洗与灭菌;
食品饮料行业的发酵罐、配料罐、输送管路的定期清洗消毒;
日化、精细化工行业的卫生级生产设备与管道系统的清洁维护;
所有需要满足卫生级生产要求、需进行清洗验证的生产场景。
卫生级容器:生物制造的高要求储存与反应载体
卫生级容器是生物制造过程中物料储存、反应、混合的基础载体,其材质与加工精度直接影响产品质量。耐利流体的卫生级容器涵盖反应罐、培养罐、储液罐、配液罐、移动罐、混合罐等多种类型,采用上等不锈钢材质与精密加工工艺,可根据客户工艺需求定制化设计制造,满足不同行业、不同工况的使用要求。 产品支持机械搅拌、磁力搅拌等多种搅拌形式,可适配不同细胞与微生物的生长代谢特性。江苏食品饮料压力容器厂家FAT测试
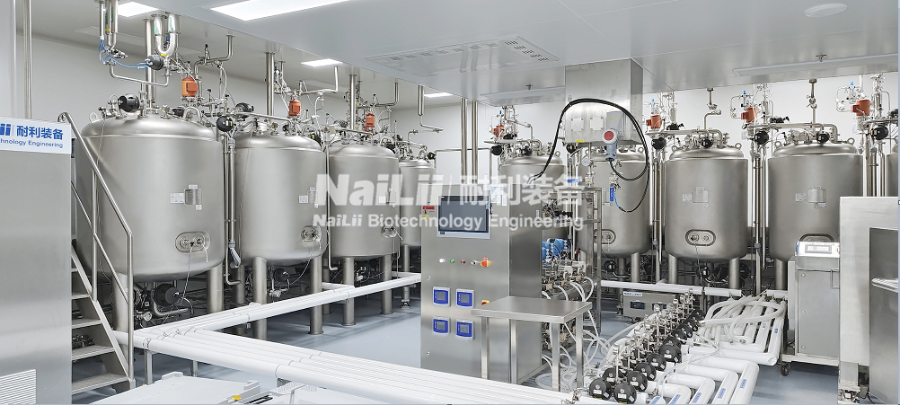
智能化控制系统:采用成熟的工业控制系统结合自主研发的工艺控制软件,支持配方管理、数据自动记录、批次追溯、远程监控等功能;运行数据完整存储与可导出,便于工艺分析与合规审计,实现生产过程的数字化管理。
低能耗长周期稳定运行:设备采用高效传热传质结构与节能型动力配置,系统能耗比行业常规产品降低10%-15%;主要部件选用国内外上等品牌,配合精密的制造工艺,支持7×24小时连续稳定运行,大幅降低客户生产运维成本。生物反应器典型应用场景 江苏压力容器厂家故障维修产品容量从几升到数十立方米,可满足不同规模、不同工况的使用需求。
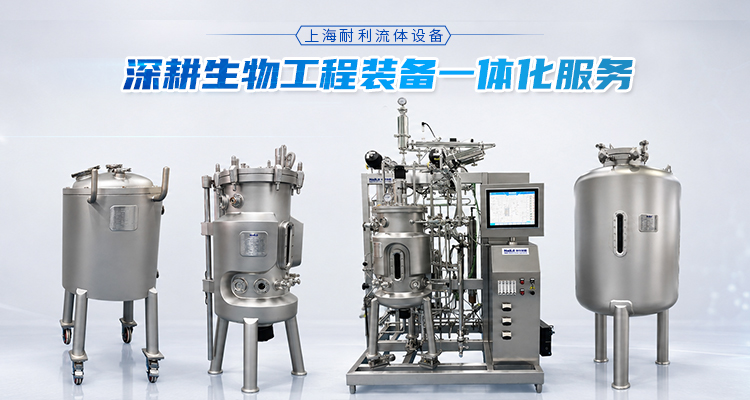
在整线集成层面,公司可实现全厂设备的互联互通与集中管控,消除自动化孤岛,构建全集成的生产控制系统;通过对实时生产数据的采集、监视、归档与分析,为工艺优化与生产管理提供数据支撑。在单体设备层面,采用符合 ISAS88 标准的 PCS 过程控制系统,对生物反应器、配液系统、CIP 站等设备进行精确控制,操作简单、功能灵活,保障生产运行的可靠性与保密性,大幅提升生产效率。同时,系统支持远程监控与移动端访问,让管理人员随时随地掌握生产状态。
人性化设计:罐体结构设计合理,便于清洗、维护和操作。配备可视化的操作界面,操作简单直观,方便用户进行参数设置和监控。
模块化组合:生物反应器的各个部件采用模块化设计,可根据实际需求进行灵活组合和扩展,方便设备的升级和改造。
生物反应器应用场景
广泛应用于生物制药行业,如疫苗、生物制品等的生产;食品饮料行业,如发酵饮料、酸奶、酱油等的生产;以及生物能源、环保等领域。
工艺系统模块产品优势
集成度高:将多个工艺单元集成在一个模块内,减少了设备占地面积和管道连接,降低了系统复杂性和泄漏风险,提高了系统的整体可靠性和稳定性。 公司主要硬件产品涵盖发酵系统、工艺系统模块、CIP 智能在线清洗系统、卫生级容器四大体系。

公司拥有专业的验证工程师团队,熟悉国内外医药行业法规与验证规范,可提供 DQ(设计确认)、IQ(安装确认)、OQ(运行确认)、PQ(性能确认)等全套验证服务,出具完整、规范的验证文件与证书,可直接集成到客户的质量管理体系中。凭借专业的验证服务,客户可大幅缩短合规认证周期,降低合规风险,顺利通过各类质量审核。自动化控制服务:打造智能化生产管控体系
耐利流体依托深厚的自动化技术积累,根据客户生产工艺流程与车间管控需求,提供专业的自动化软件调试与功能升级服务,助力客户实现生产过程的智能化、数字化管控。 支持夹套、盘管、保温层等多种结构,满足加热、冷却、恒温等热传质需求。湖州压力容器厂家压力容器厂家批发商
CIP 智能在线清洗系统是耐利流体自主研发的智能清洁装备,是生产安全的主要屏障。江苏食品饮料压力容器厂家FAT测试
食品与饮料领域
在食品饮料生产领域,耐利流体根据产品工艺特点与生产规模,为客户提供从原料储存、混合发酵到成品灌装前处理的全套设备解决方案。设备采用卫生级设计,可有效避免物料残留与微生物污染,保障食品生产安全;精确的温度与过程控制,保障产品风味与品质的批次一致性;自动化的生产与清洗系统,大幅提升生产效率,降低人工成本。无论是啤酒酿造、乳制品发酵还是调味品生产,耐利都能为客户提供稳定可靠的装备支持,守护食品安全与品质。 江苏食品饮料压力容器厂家FAT测试
上海耐利流体设备有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在上海市等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来上海耐利流体设备供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!