商机详情 -
贵州物联网技术的铁路箱梁自动生产线
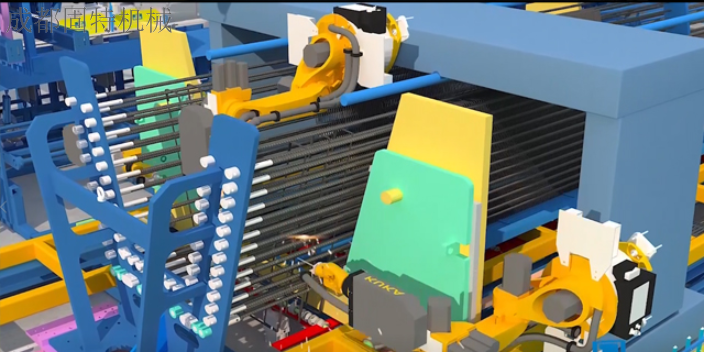
二、项目迭代版本(一)项目一期1.技术:SLZ-30()箱梁钢筋骨架生产线SLZ-30()将作为箱梁项目迭代产品的始发产品推出,是根据目前箱梁实际加工情况,自主研发箱梁箍筋三合一成型技术、底腹板箍筋绑扎机构、底部水平筋自动上料机构,采用手动半自动模式,完成箱梁骨架底腹部分的加工。2.配套技术通过配套成都固特机械有限责任公司的数控锯切生产线、数控弯曲中心、全自动数控钢筋弯箍机等设备,完成一整套箱梁骨架加工流水线方案,改变目前工艺加工流程纯人工现状,达到提高生产效率、降低人工成本、提升生产规范化的目的。生产线数控系统以HMI和PLC为主要技术,结合高精度伺服控制技术,完成各项动作的精细定位。铁路箱梁自动生产线全流程自动化,提升产品标准化程度。贵州物联网技术的铁路箱梁自动生产线
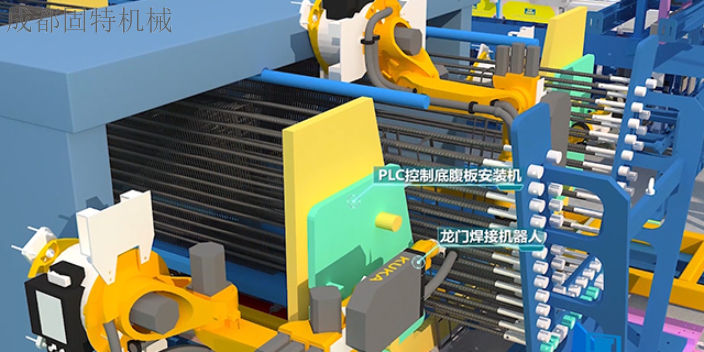
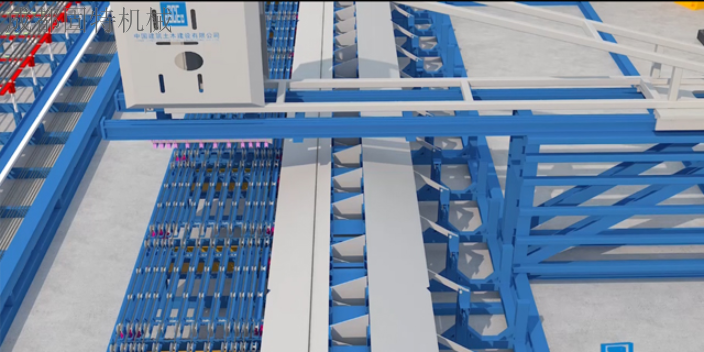
项目二期1.技术:SLZ-30箱梁钢筋骨架生产线在SLZ-30的基础上,新增了与之配套的顶板部分的自动化生产线。其主要功能是,采用自动模式完成箱梁骨架中顶板部分加工的整个过程。2.配套技术根据SLZ-30()实际运行情况,进行技术升级,增加焊接抓取机器人、AGV转运小车等自动化转运设备,实现单箍筋和三合一焊接前后的抓取、转移、放置等功能,取代人工,提升生产线的自动化程度。通过运用固特SPC智能物联网系统,完成生产数据传输、生产过程监控、生产异常报警等一整套完整的信息化管理,基本实现自动化生产。(三)项目三期1.技术:SLZ-30()箱梁钢筋骨架生产线颠覆SLZ-30()分体式制造工艺,运用焊接技术,集三合一箍筋的进给、定位、焊接等功能于一体,实现自动化生产。2.配套技术结合BIM技术、智能AI技术,终实现整条生产线无人化操作。BIM技术的铁路箱梁自动生产线节省多少人工铁路箱梁自动生产线适配工厂与制梁场双重加工场景。
可在腹板砼浇注后略停一段时间后,使腹板砼充分沉落,然后再浇筑翼板。、混凝土振捣1、混凝土振捣采用高频式附着式振动器为主、插入式振捣器为辅相互结合的方法。通过在侧模背肋上加焊钢板,四周根据高频式附着式振动器大小预留螺栓孔,安装高频式附着式振动器,每侧布置活动的振动器10台,间隔3米设置一台,位于腹板70cm处。振动器的振动为间断式:每次开动20~30秒,停5秒,再开动。每层混凝土振6~7次。振动器开动的数量以灌注混凝土长度为准,不空振模板。灌注上翼板混凝土时,振捣以插入式振动器为主,随振随将混凝土面平整。灌注翼板,严禁开动附着式振动器。2、钢束靠近模板的地方和锚垫板处钢筋密集,下料振捣都有困难,采取边下料边振捣的方法,除使用30mm插入式振动器正确振捣外,对下料空隙较小的地方采用20mm插入式振动器振捣。、预制小箱梁混凝土表面拉毛及凿毛1、混凝土灌注完毕收浆前,要抹压一遍,并进行平整处理,平整时采用水平尺量测,保证梁顶砼面的平整度以及横坡度;2、混凝土初凝时,采用钢刷子对桥面进行拉毛处理;3、拆模后对湿接缝、横向连接接头进行凿毛处理,凿毛离混凝土边缘为3公分,采用弹墨线形式已保证凿毛边缘线性控制。
制造时比较费工,焊接变形也较难控制和修整。用于内力较大和长细比较大的压杆或拉一压杆件。桁梁内力分析的基本原理钢桁梁的实际工作状况:刚性节点的空间结构是高次静不定静结构。可采用空间整体分析方法。常用计算图式的假定-铰接平面结构:将钢桁梁划分为若干个平面结构,铰接节点,每个平面只承受作用于该平面内荷载的影响。简化计算误差主要表现在下列几个方面:①由于主桁弦杆变形所引起的平纵联杆件的内力。②桥面系的纵、横梁和主桁弦杆的共同作用。③横向框架:横向框架由横梁、主桁竖杆和横向联结系的楣部杆件所构成。当横梁在竖向荷载作用下梁端发生转动时,竖杆的上端和下端均将产生力矩。在设计竖杆时,应考虑此力矩的影响。④次应力:主桁各杆件是用高s强度螺栓紧固在节点板上,相当于刚性连接,杆端难以自由转动。当主桁在荷载作用下发生变形而节点转动时,连接在同一节点的各杆件之间的夹角不能变化,迫使杆件发生弯曲,由此在主桁杆件内产生附加的应力,这就是次应力(secondarystress)。主桁杆件内力计算要点按照铰接桁架计算各类作用下各杆件的内力次内力较小,可不计次内力较大,可计入次内力较大,对杆件只有局部影响时,可计入,但容许应力提高。铁路箱梁自动生产线参数设置灵活,适配多样加工要求。
厉害了!预制箱梁施工全过程图解,超实用!小编带你看看玉林岑玉线项目预制箱梁首件是如何一步步施工的,具体内容包括预制箱梁施工的主要施工方法及施工关键技术,超实用!1、预制箱梁施工技术交底施工技术交底在样板引路里面是施工前技术准备的关键工作,无论是对于管理人员还是劳务班组人员,没有专业技术知识和深厚的质量意识做基础,往往在施工过程中会遇到各种棘手的质量问题,不但影响工期,而且增加成本投入。详情↓施工技术交底2、钢筋绑扎及波纹管定位预制箱梁钢筋绑扎是预制箱梁质量把控的关键工序,其主要把控项目为钢筋尺寸、大小及间距、保护层厚度、钢筋绑扎和焊接质量。详情↓预制箱梁钢筋笼绑扎依据《中建五局广西分公司实测实量管理实施细则》,在施工过程中结合该细则对预制箱梁每个工序进行实测实量。在过程中发现问题,坚决不能将本道工序的隐患带到下一道工序,及时整改问题,不留后患。钢筋间距实测实量3、模板安装及监理验收钢筋安装完毕并报验合格之后,进行模板安装。模板安装注意检查模板尺寸、高程、模板拼缝是否严密,两端模板有缝隙的地方用泡沫剂对其进行封堵,保证混凝土浇筑时不漏浆。铁路箱梁自动生产线降低人工劳动强度,减少安全隐患。云南如何定制铁路箱梁自动生产线如何定制
铁路箱梁自动生产线支持满焊花焊点焊多种焊接方式。贵州物联网技术的铁路箱梁自动生产线
底座墩四周侧及两端安装模板,距梁端间距60—110cm处设置可拆卸钢面板,便于穿吊装钢絲绳。模板加固后浇筑C30底座砼,砼面要抹平收浆,砼达到一定强度时用手持打磨机将砼面磨平,并用直尺检查。将厂家加工的钢面板按编号焊结在底座墩预埋角钢上,钢面拼结后用原子粉调合固化剂清理接缝,底座两边用强力胶粘贴4mm止浆橡胶带。、预制小箱梁模板安装、介于钢筋骨架整体吊装入模工艺,预制小箱梁侧模板提前与底模进行安装连接工艺,利用10t龙门吊进行节段安装与底模连接,减少了钢筋入模后再安装侧模造成局部位置模板接缝不严密、错台等现象难以调整,保证了梁体外形外观质量。、在设置底模时,用5号槽钢作为台座包边,角钢槽口向内,用橡胶止浆片粘贴,利用侧模紧贴止浆片有效止浆,保证了梁体下倒角的外形外观质量。侧模通过台座基础空隙处进行对拉,保证梁体结构尺寸。、待侧模安装完后,在对底模和侧模进行打磨,均匀涂刷zhuan用脱模漆,减少了模板吊装时的二次污染,保证梁体外观质量。、箱梁内模采用模板整修架进行整体拼装、调整,利用龙门吊进行整体吊装入模。减少了以往在箱内节段拼装破坏钢筋以及自身线性等缺陷问题。准确保证了梁体结构的尺寸及内箱线性。贵州物联网技术的铁路箱梁自动生产线