商机详情 -
湖北自动绑扎的铁路箱梁自动生产线设备
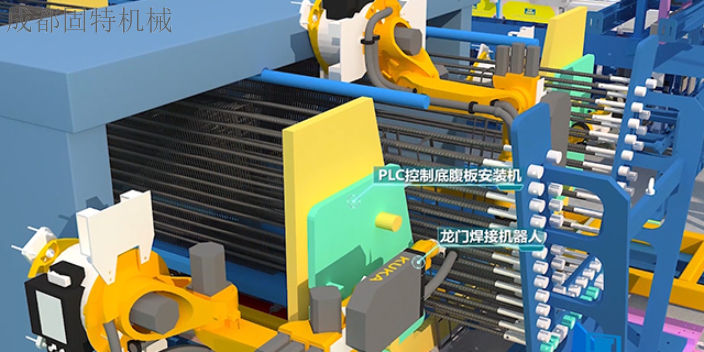
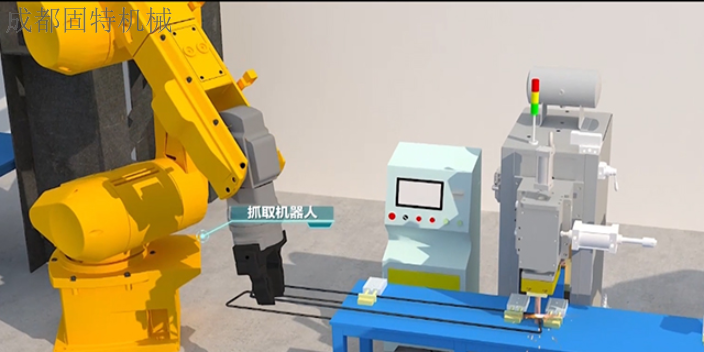
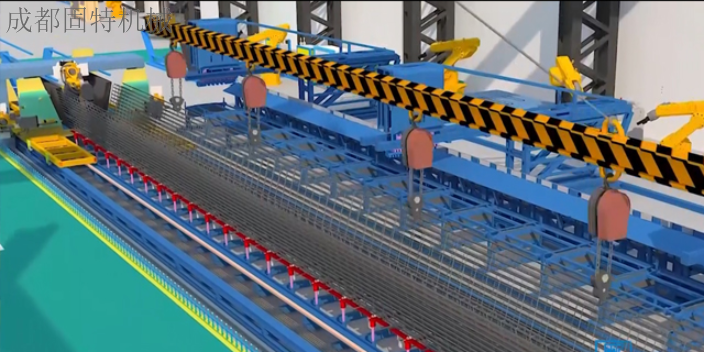
1、模板、台座1)、梁板模板面板采用不小于5mm厚的钢板,采用槽钢作为骨架支撑,以增加模板的刚度。模板表面光滑平整、接缝严密,确保不漏浆,装拆容易、施工操作方便,保证安全。端模要平正,预应力筋预留孔的位置要准确。端模必须采用整体式,并保证有足够刚度。2)、新使用的梁板模板,使用前要在平地上进行预拼装,以检查加工的质量。梁板两侧模板横向上、下设对拉螺杆,防止侧模侧向变形和位移。空心板设压杆,以防内模上浮。模板与台座之间粘贴绵条进行止浆。3)、梁板预制台座顶部浇筑20cm厚C30混凝土,且顶面铺10mm厚钢板。在梁的吊点处设置可抽出式活动底模,以方便梁板的吊装。台座中间按照梁体设计要求设置好反拱。2、钢筋、波纹管安装1)、进场钢筋必须有出厂合格证,并按规范进行钢筋力学性能试验,不合格不得使用。2)、首先在底模上画线,标出主钢筋的位置,并按要求放置混凝土保护层的垫块,然后按照先底板钢筋再腹板钢筋的顺序绑扎。腹板钢筋绑扎完毕后,就可以用安装梁板内模、侧模,加固调整好模板后,绑扎顶板钢筋。钢筋、钢绞线加工安装:采用钢筋切割机切断,弯曲机弯制钢筋成型,就地在梁台座处进行绑扎。在台座上精确放样,设置梁底预埋钢板。铁路箱梁自动生产线加工效率可达传统模式的三至五倍。湖北自动绑扎的铁路箱梁自动生产线设备
预制小箱梁由于具有较大的截面抗扭强度,抗弯强度,而且价格便宜,施工速度快,在国内外得到了十分迅速的发展和guang泛的应用。jin天就和大家一起来学习如何做到预制小箱梁的标准化施工?一、施工方法及工艺流程、工艺原理及工艺流程箱形梁的预制是在现场制作的zhuan用胎模上立式预制;首先在胎模上绑扎加工成形的钢筋骨架,设置用于形成预应力筋孔道的波纹管,然后安装梁体的zhuan用钢模板,浇筑混凝土并进行养护,待混凝土达到一定强度后,拆除侧模板,并继续养护,当混凝土强度达到设计要求后进行预应力穿索,并按顺序对预应力筋进行张拉、锚固,然后进行灌浆和封锚等工序,完成梁体的预制。、制梁台座设置25m箱梁底座两端扩大基础为300*300*50cm并安装两层钢筋网片(因箱梁张拉后承受集中力),中段浇筑20㎝厚C25基础砼并安装4根Φ12通长钢筋。25m箱梁底座设定长度,底座纵横向间距按照场站设计图布置,底座高于场地硬化砼面38cm(含钢面板厚度)。承力混凝土座设定尺寸为*50*30cm,间隔空距50cm便于穿锁脚对拉螺杆及内模上浮拉杆。箱梁底座按二次抛物线计算反拱值。检查调整预埋角钢线型、宽度、焊接点、各控制点反拱值,符合要求后焊接钢筋剪刀撑及平撑。上海自动绑扎的铁路箱梁自动生产线的案例铁路箱梁自动生产线加工无毛刺,钢筋衔接牢固更安全。
目前常用的方案)4、折形腹板组合梁剪切变形的影响相同尺寸折形腹板箱梁与混凝土箱梁的截面性能比较将混凝土腹板换成波折f钢腹板并在底板厚度减小的情况下,抗扭刚度及其抗剪刚度分别降低到大约40%、10%,纵向及横向抗弯刚度分别降低到约90%、75%。波折腹板箱梁与混凝土箱梁相比较,其抗扭刚度及横向抗弯刚度都减小了,所以不*要在支座处设置横隔梁,同时也要在跨径内适当布置横隔板。依据折腹式组合梁的受力特点,即混凝土顶、底板承受弯矩和折形钢腹板承受剪力,提出了折腹式组合梁的弹性剪切变形弯曲理论I型截面折形钢腹板组合梁算例在跨中截面集中荷载(P=1314kN)与均布荷载(q=P/L=313)作用下,沿顺桥向截面挠度各种理论计算结果、有限元计算以及试验结果如图所示。本理论与有限元计算以及试验结果较吻合,而经典梁理论结果明显偏低,铁木辛柯一阶剪切变形梁理论结果偏高,说明经典梁理论与铁木辛柯一阶剪切变形梁理论在该高跨比(h/L=1/)情况不适应。考虑剪切变形的挠度简化计算式对于一般混凝土梁桥,当高跨比小于1/10,可以忽略剪切变形影响,而对于折腹式组合箱梁,剪切变形相对突出,这个高跨比限制不合理。折腹式组合梁高跨比大多集中在1/10~1/30。
预应力钢束张拉各阶段伸长值量测要准确,精确到毫米,派专人并认真做好张拉各阶段伸长量的测量记录。每次张拉完毕,要及时计算实际伸长量与理论伸长量的偏差控制在6%以内,如超过,应停止张拉,查明原因并采取措施方可继续张拉。卸下千斤顶后,要检查锚具处每根预应力钢材上夹片的刻痕是否平齐,若不平则说明有滑丝、断丝情况,如有上述情况,应用千斤顶对其补拉,使之达到控制应力。实测预应力构件上拱度,如上拱度实测值与理论值(误差率在-10%~+20%之间),基本正常,如超出此范围,应查明原因采取措施方可继续张拉。5、孔道压浆1)、张拉结束经检查合格后,将锚头密封好,方可进行压浆。用于压浆的水泥浆标号不得低于50号。压浆前检查、冲洗预应力孔道,并排除积水,用压缩空气吹干管道。灰浆要过筛,储放在浆桶内,低速搅拌并保持足够数量,使每根孔道压浆能一次性连续完成。搅拌好的灰浆从灰浆泵由低压浆孔压入水泥浆。压浆要缓慢、均匀,直至另一端有原浆冒出后封闭,在,出浆孔在流出浓浆后即用木樽塞紧,然后关闭连接管和输浆管嘴,卸拔时不应有水泥浆反溢现象。压浆结束后,立即用高压水对箱梁进行冲洗,防止浮浆粘结,影响封锚混凝土粘结质量。铁路箱梁自动生产线平行排列布局,加工现场整洁安全。
底座墩四周侧及两端安装模板,距梁端间距60—110cm处设置可拆卸钢面板,便于穿吊装钢絲绳。模板加固后浇筑C30底座砼,砼面要抹平收浆,砼达到一定强度时用手持打磨机将砼面磨平,并用直尺检查。将厂家加工的钢面板按编号焊结在底座墩预埋角钢上,钢面拼结后用原子粉调合固化剂清理接缝,底座两边用强力胶粘贴4mm止浆橡胶带。、预制小箱梁模板安装、介于钢筋骨架整体吊装入模工艺,预制小箱梁侧模板提前与底模进行安装连接工艺,利用10t龙门吊进行节段安装与底模连接,减少了钢筋入模后再安装侧模造成局部位置模板接缝不严密、错台等现象难以调整,保证了梁体外形外观质量。、在设置底模时,用5号槽钢作为台座包边,角钢槽口向内,用橡胶止浆片粘贴,利用侧模紧贴止浆片有效止浆,保证了梁体下倒角的外形外观质量。侧模通过台座基础空隙处进行对拉,保证梁体结构尺寸。、待侧模安装完后,在对底模和侧模进行打磨,均匀涂刷zhuan用脱模漆,减少了模板吊装时的二次污染,保证梁体外观质量。、箱梁内模采用模板整修架进行整体拼装、调整,利用龙门吊进行整体吊装入模。减少了以往在箱内节段拼装破坏钢筋以及自身线性等缺陷问题。准确保证了梁体结构的尺寸及内箱线性。铁路箱梁自动生产线降低人工劳动强度,减少安全隐患。云南自动绑扎的铁路箱梁自动生产线好不好用
铁路箱梁自动生产线提供个性化定制化加工解决方案。湖北自动绑扎的铁路箱梁自动生产线设备
挠度计算公式如何修正;桥梁跨径增大后,梁高增大,折形腹板壁厚加厚,但造成加工困难(弯折成型),负弯矩区要内衬混凝土,但这样的组合截面会造成预应力损失;钢板和混凝土如何更好结合。(二)波折腹板组合梁桥的关键技术问题1、折形钢腹板尺寸形状设计根据试验,折形钢腹板失稳区域要明显小于平钢板,折形钢腹板能较大提高承载力。折形腹板的形状设计设计原则:确保失稳承载力高于屈服承载力失稳模式:局部失稳与整体失稳限制折形宽度:防止局部失稳在屈服前发生限制折形高度:防止整体失稳在屈服前发生折形钢腹板形状包括沿纵桥向的直板段aw、斜半板段cw、斜板段在纵桥向的投影长度bw、折板高度dw、厚度tw及腹板截面高度hw。折形钢腹板的局部屈曲表现在钢板条的屈曲,因此可以通过限制腹板两弯折边间钢板条宽高比dw/hw防止局部屈曲的发生。折形腹板的整体屈曲表现为各向异性的腹板整体发生屈曲,因此防止折形钢腹板的整体屈曲采用的是限制腹板折形高度的办法,即通过限制折板的高厚比,限制整体失稳。为了方便折腹式组合梁桥钢腹板的设计,对于常用的桥梁用钢Q235q、Q345q、Q370q、Q420q,分别给出满足局部屈曲和整体屈曲的计算式,并制成设计用图。在实际应用中。湖北自动绑扎的铁路箱梁自动生产线设备