商机详情 -
广东什么是铁路箱梁自动生产线批发价格
1995年——48+5*80+48Altwipfergrund桥——德国——新开桥——日本——1993年——大跨30m简支梁桥银山御幸桥——日本——1996年——大跨本谷桥——日本,1998年——大跨矢作川斜拉桥——日本——主跨2*235m(桥墩上为纯钢箱梁,其余部分为折形钢腹板)南昌朝阳大桥——折形钢腹板组合箱梁低塔斜拉桥(zhong央单索面)——中国——6塔150m跨径通航孔(上为机动车道,两外侧箱为人行道)运宝黄河大桥——中国——110+2*200+1104、波形腹板组合梁桥的技术优势用折形钢腹板代替混凝土腹板,主梁自重大约可以减轻20-30%(基础也可以减轻、抗震性能更好);折形钢板是利用弯折成形的折形形状来代替加劲肋,具有较高的抗剪强度;波形腹板在桥梁纵向刚度几乎为零,大幅度提高了施加预应力的效率;腹板、上下混凝土翼缘板相互不受到约束,徐变、干燥收缩、温差等的影响减小;无需箱梁浇筑时的竖向支立模板;箱梁腹板制作可以实行工厂化,并且伴随着自重的减轻,架设更容易。5、波折腹板组合梁桥的技术难点折形腹板尺寸、形状的确定;折形钢腹板的加工;折形钢腹板纵向刚度小,变形较难控制;折形钢腹板在现场如何拼接;折形腹板箱梁的抗剪刚度小于普通混凝土箱梁桥,剪切变形大。铁路箱梁自动生产线记忆调直功能,钢筋成型一键完成。广东什么是铁路箱梁自动生产线批发价格
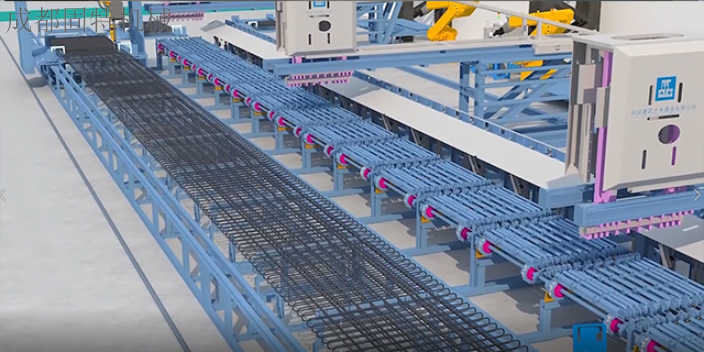
钢筋骨架组合操作规程钢筋骨架组合是指将制作完成的钢筋半成品按配筋图的要求通过绑扎或焊接使其形成一个刚性整体的过程。下面介绍常见预制构件钢筋骨架组合操作的作业程序。1.叠合板钢筋骨架作业程序(1)将组合钢筋骨架所需的钢筋半成品准备好。(2)在绑扎区地面放大样,画出布筋网格或准备好绑扎骨架的胎架(3)根据配筋图所示的要求和位置,将钢筋逐根按顺序放好地面大样按顺序布筋(4)将每个钢筋交叉点用绑丝绑扎牢固,绑丝头应按下,使其紧贴在钢筋上。(5)将绑扎好的骨架挂上标识,吊运至存放区。2.其他类型预制构件钢筋骨架作业程序(1)熟读并仔细分析配筋图,确定合理的布筋、绑扎顺序,一般顺序为先主后次,先主体后细部。(2)准备好组合钢筋骨架所需的钢筋。(3)主筋或纵筋放到bang架或绑扎工位上,对齐整齐排列,根据配筋图要求的布筋间距在主筋或纵筋上做好标记,见图7-26。(4)将所需数量的箍筋套入并挂在主筋或纵筋上,按标记的位置逐点绑扎,必要时可加临时支撑,防止骨架倾斜或变形,见图7-27和图7-28。(5)钢筋骨架绑扎好后挂上标识,吊运至存放区,3.模内组合钢筋骨架作业程序(1)熟读并仔细分析配筋图,确定合理的布筋、绑扎顺序,一般顺序为先主后次。广东BIM技术的铁路箱梁自动生产线生产厂家铁路箱梁自动生产线实现 U 型筋大圆弧一次弯曲成型。

采用吊机或架桥机将梁板吊至桥梁位置。②梁板吊装顺序是先吊装两侧边梁、板,再吊装中间梁、板,并用钢筋将梁体、板体连成整体,以防梁板倾覆。9、桥梁体系转换及梁端连续缝及横隔板施工方案按图纸规定连接梁端伸出钢筋及横隔板钢筋,布置墩顶部位梁的负弯矩区钢筋,连接预应力筋的波纹管,安装预应力钢筋,浇筑梁端连续缝及横隔板混凝土,并进行养生,砼强度达到规定强度后,进行负弯矩区钢筋的预应力张拉和孔道压浆。1)、端部及横隔板施工施工前,将梁端部、横隔板侧面进行拉毛并清洗干净,按照图纸施工连接区钢筋,绑扎横向钢筋,并设置接头板波纹扁管,立模后,在日温度低时,浇筑砼。2)、湿接缝砼施工采用铁丝吊住模板,通过梁翼缘板的预留孔固定在梁上,梁的连续端范围内的梁板湿接缝砼先行浇注。3)、负弯矩张拉。负弯矩长度范围内的梁板湿接缝砼强度达到85%设计强度后,进行梁体负弯矩预应力张拉,预应力筋张拉采用两端对称、均匀张拉。张拉顺序按设计要求。后浇筑跨中剩余范围内梁板湿接缝砼。
国外**早的预应力混凝土槽形梁是英国1952年建造的罗什尔汉桥,此后,日本、西德、澳大利亚相继在铁路桥梁中应用。在轨道交通工程中法国的里尔建造了双线跨度为50m的预应力槽形梁;法国13号线在塞纳河上建造了跨度为85m,腹板为矩形,双层底板的预应力槽形梁;智利的圣地亚哥已建成双线槽形梁,并运行多年情况良好。在日本已把槽形梁的设计计算方法纳入了日本国有铁路建筑物设计标准中,日本和前苏联还做了槽形梁的标准设计。我国学者对槽形梁的设计理论做了大量的研究,并且已经应用于工程实践,运行多年情况良好。在铁路桥上我国目前已建成多座,例如位于北京铁路枢纽双桥编组站内,为京秦线跨越京承线而设的二孔跨度为24m的单线槽形梁桥、位于京承线双怀段的怀柔车站附近,为跨越京丰公路而设的一孔跨度为20m的双线槽形梁桥及位于浙赣复线江西弋阳葛水河桥,跨径布置为(25+40+25)m单线铁路连续槽形梁。槽形梁的结构形式结构形式及不同形式比较I形槽型梁抗扭刚度小,跨度不大时适宜采用。Γ形与I形相比,主要是把主梁上翼缘的大部分移到外侧,这样两主梁间能提供更多空间,同时也为附属设施放置在上翼缘板上提供了更多空间,Γ形槽型梁和I形一样、抗扭刚度小。铁路箱梁自动生产线服务全球一百零五个国家建筑项目。
并放置与梁体同标号的砼垫块,以使钢筋与台座隔离。3)、为保证T梁在预制、运输及安装过程中整体稳定,在T梁底部设钢托架。4)、注意事项:①锚头垫板应与螺旋筋中轴线垂直,并预先焊好。保证垫板与管道垂直。②钢绞线采用冷切割机械按照设计图纸下料,人工编束、穿束。严禁用气割或电焊切割钢绞线。③适当加强管道固定网片钢筋,防止管道变形变位。④先绑扎底板和腹板钢筋,顶板钢筋在模板就位后绑扎。钢筋绑扎要预埋护栏、泄水管及附属设施等需要的预埋钢筋。⑤钢筋加工完成后,进行波纹管安装,安装前应详细检查波纹管是否有破裂、漏洞,如果有,应切掉。为防止波纹管损坏而引起孔道堵塞现象,应预先在波纹管内穿入硬质塑料管,在浇注过程中,应不断抽动塑料管,确保钢绞线能够顺利穿入。注意保护好埋设的波纹管,防止压扁变形,接头处防止漏浆和卷口,焊接时钢花不得溅落在波纹管上。⑥波纹管定位按照图纸要求采用“#”字箍,波纹管安装完毕后将其端部盖好,防止水或其它杂物进入。⑦钢绞线在下料设备上截取尺寸,应以相同的牵引力拉直,保证下料精度,同一时间下的料绑扎在一起,按设计绑扎成束,每根钢绞线头部都要编号,并做出可靠的标识,注明长度、使用部位。铁路箱梁自动生产线实现钢筋加工全信息化管理与追溯。广东什么是铁路箱梁自动生产线批发价格
铁路箱梁自动生产线助力固特迈向建筑机械世界品牌。广东什么是铁路箱梁自动生产线批发价格
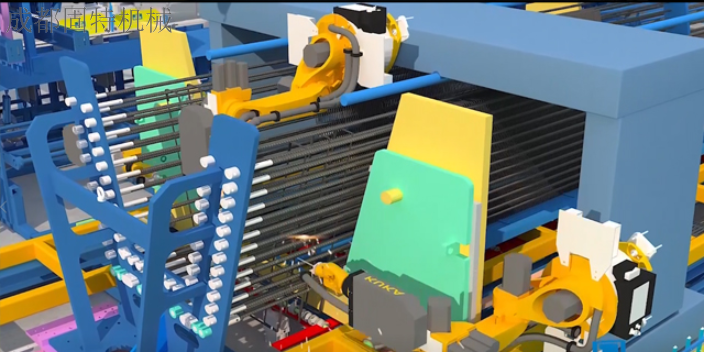
随着基础建设的不断发展,箱梁作为各类道路、桥梁建设中的重要构件,其需求量也越来越大。在传统箱梁加工制造过程中普遍存在劳动强度大、人工成本高、效率低、废损率高、自动化程度低、环保及安全隐患多等问题。为了积极推动绿色建筑发展,打造智能化工地和智慧化工厂,解决箱梁钢筋骨架自动化生产难题,填补箱梁钢筋骨架自动生产技术的空白,成都固特机械有限责任公司与中国建筑土木建设有限公司联合开发的箱梁钢筋骨架生产线项目应运而生。广东什么是铁路箱梁自动生产线批发价格