商机详情 -
锯切套丝生产线节省多少人工
可对原料钢筋的两端自动定尺齐头,锯口宽度达到600mm,一次锯切17根Φ20的螺纹钢在一分钟左右;锯切主机采用双立柱设计,升降平稳,锯切稳定;钢筋压紧采用液压油缸两侧压料,压力大,锯切过程中,钢筋不会转动,减少对锯条的损伤,钢筋切头均匀。5、套丝辊道输送平台采用链条式传动,可对齐头后的钢筋临时储料,实现加工作业的流水线作业,减少设备的二次搬运,提高生产效率。6、套丝辊道采用V型轮输送,无需人工辅助,钢筋自动输送至套丝机,套丝完成后可自动翻至下一个工序;V型采用耐磨材料,使用寿命高。7、加强型套丝机,使用寿命长,可实现钢筋的自动夹紧、自动剥肋套丝,降低工人劳动强度,提高生产效率。8、设备可根据钢筋一端套丝或是两端套丝自动选择套丝流程,也可以根据客户要求(墩粗套丝)用来实现大效率的生产流程。数控钢筋锯切套丝生产线参数:型号YZJ-600锯切宽度(mm)600锯切直径范围(mm)Φ16~Φ50钢筋传送速度(m/min)90钢筋长度范围(m)长度误差(mm)±1mm/m锯切主机锯切进给速度无调速夹紧方式液压主电机功率(KW)4油泵电机功率(KW)冷却泵功率(W)60装机总功率(KW)~40锯切线外形尺寸(mm)29000*6900*2000。锯切套丝生产线一人即可操作,简化人力配置。锯切套丝生产线节省多少人工
锯切套丝生产线
数控锯切套丝生产线主要设备特点邢台三旗机械设备制造有限公司为您介绍数控锯切套丝生产线主要设备特点:a整体技术采用**技术,具有**水平,套丝锯切生产线,b.原料存储架采用大吨位存储,套丝生产线,为了提率可在上一个循环尚未结束时即可进行下一步配料,以节省循环周期;c.缩径动力采用大功率、液压系统完成各步工序;d.钢筋的输送、翻转、传递等全部由机械完成,大幅度提高了效率;e.滚丝主机选用国内进主机头,采用工艺完成钢筋的输送、翻转、定位、传递等功能,---终自动滚丝成型;f.钢筋输送滚采用v型**辊进行,达到了**、减噪音、寿命长等特点;g.缩径、滚丝主机头实现了自动夹紧、送进、缩径、滚丝等功效;h.数控锯切套丝生产线适用范围广,适用于直径16~50mm、钢筋强度等材料;邢台三旗为您介绍邢台三旗机械设备制造有限公司为您介绍:数控锯切套丝生产线在制作好成品后,输送泵管应用钢筋蹬架起并放置在跳板上,不允许直接铺放在绑好的钢筋上,以免泵管振动将结构钢筋振动移位。安装水电线管及其它预埋件时,套丝生产线,不得任意切断或移动钢筋。钢筋绑扎完后未及时浇筑混凝土且又遇雨天,应在钢筋表面覆盖塑料布,防止钢筋被雨水锈蚀。锯切套丝生产线节省多少人工锯切套丝生产线采用料仓存储落料,节省场地面积。

随机工具及配件表序号名称数量备注1内六角扳手1套3~142呆扳手5把8~10,13~16。14~17,16~18,22~24各一把3黄油***1把4十字螺丝刀1把5平头螺丝刀1把62号套丝轮2副(6个)质量好73号套丝轮2副(6个)质量好836对刀棒1根9手钳1把10锯条一条型号:5460×41××3/4TT(抗拉齿)11Φ12PVC高压管10米12Φ12喉箍(抱箍)2个13砂带50条2100*7614接近开关2个FI8-G18-ON6L15套丝机剥肋刀2副(8个)1610A单扣链接头8个17锯床自带工具一套扭矩扳手、方头套筒、内六角扳手、30mm活动扳手、17~19呆扳、平头螺丝刀、十字螺丝刀、油缸密封圈2个18套丝机自带工具两套对刀棒一套(16、18、20、22、25、28、32mm),内六角扳手6、8、10mm,T型内六角8mm,14~17、22~24mm呆扳手,套丝轮一副7、易损件清单序号品名规格单位备用数量备注1链条接头10A个2磨损2链条接头12A个2磨损3锯条5460×41××3/4TT(抗拉齿)条2自然磨损4接近开关LTGM18-8NA个2易撞坏5套丝机剥肋刀片片6自然磨损6套丝机滚丝轮1号片2自然磨损7套丝机滚丝轮2号片2自然磨损8套丝机滚丝轮3号片4自然磨损9套丝机偏心轴支6自然磨损10套丝机偏心套个12自然磨损12接头-。
钢筋平头和钢筋定尺锯切均不会出现翘头和翻转。5、模块化配置,可根据具体情况增减“镦粗工序”、“钢筋平头工序”、“滚焊机或弯曲中心的无缝上料”等。锯切套丝生产线生产线操作步骤:1.检查设备状态是否正常;2.检查电源电压是否符合要求,接线是否正确;3.接通总电源,设备上电;4.顺时针旋转钥匙开关,数控系统上电;5.检查面板上的电源指示灯是否正常。6.上电后触摸屏进入初始画面。7.回参归零,数控锯切套丝生产线,设置长度和卸料仓,设置加工次数。8.点击开始运行,加工开始。锯切套丝生产线生产线和数控钢筋剪切生产线的区别数控钢筋锯切套丝生产线和数控钢筋剪切生产线是近几年刚刚开始出现在钢筋施工现场的两种比较新型的数控钢筋加工设备,这两种设备的具体用途和功能有很大的区别。因为名字上有一些近似。很多的施工方技术和老板很容易把这两种设备搞混淆。***带大家来简要了解一下这两种设备。一、锯切套丝生产线生产线。数控钢筋锯切套丝生产线是一种专门处理套丝搭接的数控自动化设备,该设备从原材料钢筋分步骤地把钢筋锯切、墩粗、套丝、打磨。直接一次成型。成型后的钢筋可以直接用来生产钢筋笼。钢筋的两个端头是已经墩粗套丝打磨好的带丝端头。锯切套丝生产线可满足地铁隧道钢筋套丝加工作业。
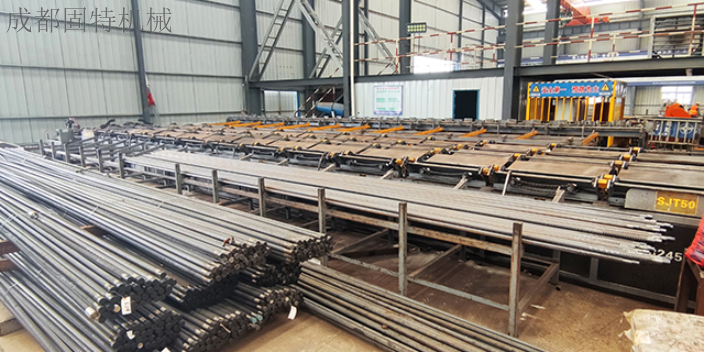
随着近年来过年对建筑施工的要求越来越严格,更多的路桥桩基钢筋笼告别了原来的焊接搭接的方式,开始使用钢筋套筒的机械连接方式。机械连接让钢筋笼的连接更加牢固可靠,但是施工变成了困扰广大工地工作者的难题。钢筋切断机切断的钢筋端头会出现扭斜,不能再用来套丝,所以现在工地都会选择购买钢筋锯床来切断钢筋,再购买套丝机来处理钢筋端头的套丝工作。一种全新的设备-锯切套丝打磨生产线开始越来越多地出现在高速、高铁的施工现场。锯切套丝打磨生产线是使用连线的方式,运用电动、气动等系统把钢筋锯切、钢筋套丝、钢筋端头打磨3道工序合理地连接在一起的一种自动化的生产线。该设备由原材料架、锯前轨道、锯床、锯后轨道、钢筋平铺架、套丝轨道、套丝机、打磨轨道、打磨机、成品架等部分构成。实现了一个工人操作整台设备完成3道加工工序。大量节省了人力物力。该设备的加工效率在每8个小时800-1000个钢筋端头左右。使用该设备可以把原材料钢筋一次性处理成两端套丝完毕,毛刺打磨完毕的钢筋笼主筋。因为锯切套丝打磨生产线能够大量节省人力,且避免了原始施工方式很多的风险隐患,所以深受路桥施工方的喜爱,越来越多的被各大项目部运用到路桥施工现场。锯切套丝生产线标配远程系统诊断,运维更智能。陕西绿色环保的锯切套丝生产线价格
锯切套丝生产线全自动运行,无需专人持续值守。锯切套丝生产线节省多少人工
全自动钢筋锯切套丝镦粗打磨生产线(别名数控钢筋锯切套丝端铣一体机,钢筋锯切套丝打磨墩粗一体机,锯切套丝生产线,钢筋锯切套丝线,钢筋锯切套丝打磨生产线),该设备是我公司针对国内螺纹钢筋的连接,整体结合技术,自主研发的集电气、液压、气动为一体全自动化科技产品,具有国际先进水平。可自动完成钢筋直径12~50mm,强度HRB335,HRB400、HRB500的锯切套丝,打磨镦粗等具有切削效率高、自动定尺、节能省料、操作简单等特点。锯切套丝生产线原料存储架采用大吨位存储,并可与棒材自动上料机配合使用,实现上一个循环尚未结束时即可进行下一步配料,以节省循环周期;全自动送料辊道,避免原料的二次搬运;钢筋的输送、翻转、传递等全部由机械完成,大幅度提高了效率;钢筋输送滚采用V型耐磨辊进行,达到了耐磨、减噪音、寿命长等特点;缩径、滚丝主机头实现了自动夹紧、送进、缩径、滚丝等功效本公司是专业的锯切套丝打磨生产线厂家,久科生产的钢筋锯切套丝生产线特点1、自动化程度高,**降低劳动强度。2、全机配备横向上料装置,上料方便。3、自动套丝线与钢筋锯切设备连接,钢筋通过锯切设备将钢筋裁剪到规定长度后直接进入套丝设备不需要占用场地存放钢筋。锯切套丝生产线节省多少人工