商机详情 -
上海减少人工的铁路箱梁自动生产线如何定制
同时应严格控制梁上荷载,不得随意堆放钢材、模板等施工材料。悬臂法施工时挂篮重也不宜超过施工图设计重量,同时应根据施工时天气状况等各种现场因素进行施工监控,调整施工细节,确保施工安全。3预应力连续梁桥设计与施工相结合设计决定施工,一座桥梁的成功与否首先取决于设计是否合理。设计前应详细调查桥址地形、地物、地质、水文、交通等情况,选定结构跨径和施工工艺,根据选定的施工工艺进行结构计算与设计,这就要求设计者对施工工艺了然于心,以下介绍各施工工艺对设计的影响,并阐述其设计的关键点。采用满堂支架法施工,符合普通的设计思维,设计时需考虑的外界因素较少,一般只需考虑混凝土龄期、预应力损失即可。采用移动支架法施工工艺时,由于分段施工,分段位置一般在1/4跨附近,弯矩、剪力都比较小,同时设计时需考虑钢束的接长,需接长的钢束在分段截面前后1m长度范围内应保持直线段,避免连接器与钢束不垂直导致钢束受损。4结束语多数的预应力钢筋混凝土连续箱梁桥的施工及运行阶段的使用及受力情况都得到了较好的反馈,可见再设计上满足标准,施工过程中重视操作的难度性及看实践性,就会减少施工桥梁的成品与预期设计产生的差度。铁路箱梁自动生产线推动建筑机械领域智能化创新发展。上海减少人工的铁路箱梁自动生产线如何定制
尺寸拟定计算跨度主梁高度确定原则①用钢量省;②主梁的竖向刚度(跨中挠度)应满足规范要求;③尽量使腹板宽度小于供货方便的钢板宽度,以避免不必要的拼接(splice)或裁切;④桥跨的建筑高度尽可能减小;⑤梁的总尺寸在运输限界之内;⑥为便于制造,跨度相近的板梁可采用相同的腹板宽度。主梁高度主梁中心距①桥枕的合理跨度,桥枕的合理跨度大致在~。②为避免桥跨结构在水平力作用下产生横向振动过大,且具有必要的横向刚度,要求主梁中心距不能太小。规范要求:两主梁中心距不宜小于跨度的1/15,且不应小于2m。③应考虑用铁路架桥机整孔架设的可能性。考虑以上因素,我国铁路上承式板梁桥的主梁中心距定为2m钢板厚度腹板厚度一般可选用10mm或12mm;主要构件所用钢板厚度不宜小于10mm,以免锈蚀后对截面削弱过大;对跨度等于或大于16m的焊接板梁,腹板厚度不宜小于12mm,以减小焊接所引起的变形。主梁计算内力计算沿梁选取若干截面(例如将梁分成8等份),算出各截面处因恒载和活载产生的大弯矩M和剪力Q。截面的选择和验算初步拟定主梁截面尺寸,进行较精细的应力验算。内容包括主梁弯曲应力、剪应力、换算应力的验算和疲劳强度的验算。山东自动绑扎的铁路箱梁自动生产线哪里买铁路箱梁自动生产线适配铁路工程各类钢筋规格加工。
钢筋混凝土和预应力混凝土桥箱梁箱梁特点(1)箱梁的闭合薄壁截面刚度大,整体受力性能好,对于斜弯桥尤为有利。箱梁顶、底板具有较大的面积,可有效地抵抗正负弯矩,并满足配筋要求。箱梁具有良好的动力性能,收缩变形数值小。(2)箱梁截面外形简洁,底面平整光洁,线条流畅,景观效果优异。(3)箱梁既适用于中、大跨桥,也适用于简支和连续结构,更适合各种地段,如直线段、曲线段、出岔段和变宽段等,便于同一条线路上减少桥梁类型。(4)箱梁具有相当成熟的设计、施工技术和经验。可采用现场浇注和预制吊装法施工,现浇法施工虽有不足,但尚可以克服,如使预应力钢束锚固于梁内而不锚固与梁端,从而可以同时开始多个工作面施工等,而不致影响整个工程的进度。(5)箱梁目前已基本解决了大吨位的运输、吊装设备的研制和相关架设工艺问题,可实现工厂化、规模化生产,经济指标明显改善。箱梁形式高速铁路桥梁的设计原则①刚度:桥梁应有足够的竖向、横向、纵向和抗扭刚度,减小结构的各种变形;②耐久:桥梁结构应进行耐久性设计,并应便于检查与维护;③环保:桥梁应与环境相协调(美观、减振降噪等方面)。
杆件恒载内力(轴向力)的计算,可参照现有设计资料,先估算作用在桥跨结构上的恒载(主桁、桥面系和桥面的重力),然后按平面桁架进行。在计算活载内力之前,需先绘制各杆件的内力影响线并计算相应影响线面积。连续钢桁梁桥连续钢桁梁桥的特点连续桁架桥具有下列优点①便于采用伸臂法架设钢梁②具有较大的竖向刚度和横向刚度③用钢量较省④易于修复连续桁架桥的不足①基础沉降会使杆件内力发生变化。②制动墩受力较大,桥墩及基础尺寸也增da跨度桥梁大跨度桥梁的合理结构形式钢桁梁结构是铁路大跨度桥梁常采用的结构形式特大跨度以公轨合建为优刚度大、投资省节约用地大跨度悬索桥可用于城轨,也可用于高铁;正在建设的连镇铁路五峰山长江特大桥主桥即为跨径布置(84+84+1092+84+84)m的大跨度公铁两用悬索桥。铁路为设计行车速度250km/h的客运专线,加劲梁采用板桁结合钢桁梁结构,桁高16m,节间距14m,主桁横向中心距30m。主缆矢跨比采用1/10,全桥采用两根主缆,两主缆横向中心距为43m。铁路箱梁自动生产线提升铁路箱梁钢筋加工效率三成。
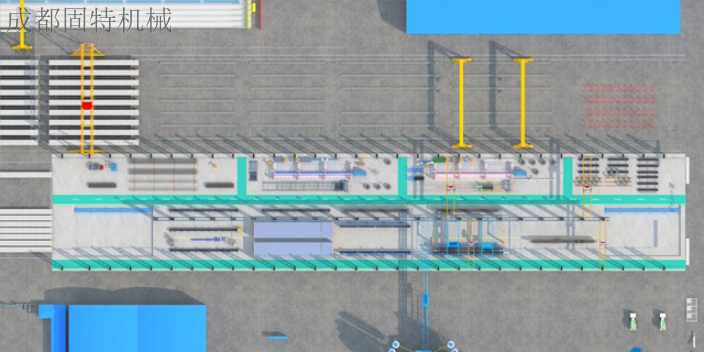
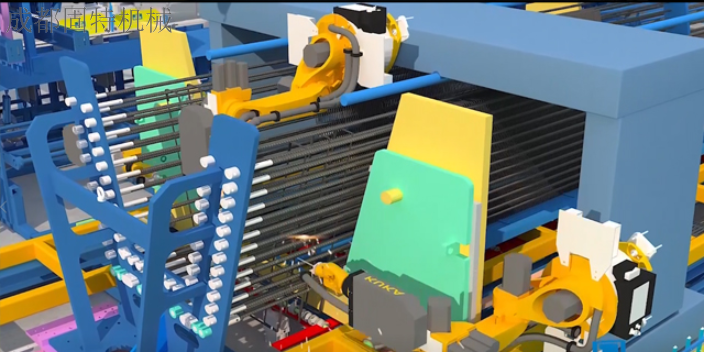
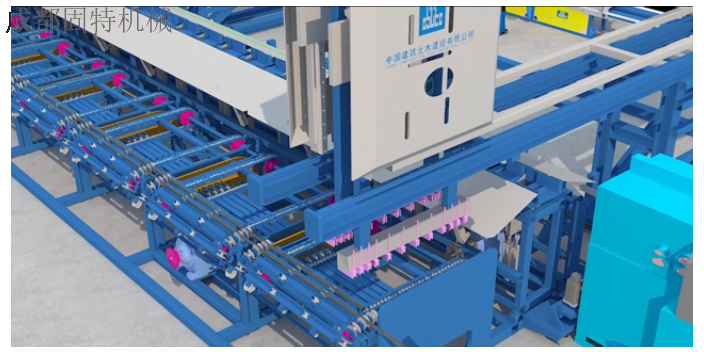
二、项目迭代版本(一)项目一期1.技术:SLZ-30()箱梁钢筋骨架生产线SLZ-30()将作为箱梁项目迭代产品的始发产品推出,是根据目前箱梁实际加工情况,自主研发箱梁箍筋三合一成型技术、底腹板箍筋绑扎机构、底部水平筋自动上料机构,采用手动半自动模式,完成箱梁骨架底腹部分的加工。2.配套技术通过配套成都固特机械有限责任公司的数控锯切生产线、数控弯曲中心、全自动数控钢筋弯箍机等设备,完成一整套箱梁骨架加工流水线方案,改变目前工艺加工流程纯人工现状,达到提高生产效率、降低人工成本、提升生产规范化的目的。生产线数控系统以HMI和PLC为主要技术,结合高精度伺服控制技术,完成各项动作的精细定位。铁路箱梁自动生产线提升制梁场钢筋加工智能化水平。广东如何定制铁路箱梁自动生产线联系方式
铁路箱梁自动生产线配备辅助送料机构,钢筋穿料更轻松。上海减少人工的铁路箱梁自动生产线如何定制
可以按线性内插得到任意腹板截面高厚比hw/tw所对应的折形钢腹板形状尺寸的设计取值,即折板宽高比和高厚比的大小分别位于曲线左下侧、左上侧时视为满足要求。2、折形腹板加工及形状控制将一块平钢板加工成折形钢板主要有两种方式:弯压式成型和冲压式成型。两种方式各有特点,弯压式成型加工方便,但一种模具只能对应一种折形,且板厚较为固定。波折钢腹板一般通过冷弯加工制作,原则上要保证弯曲半径为板厚的15倍以上,当不能达到要求时,应确保钢材应有的冲击吸收功,并且控制氮元素的含量;冲压式成型可对应多种折形,但加工程序复杂,加工不易。弯压式成型冲压式成型折形钢腹板与上下翼缘板焊接后,因为上下翼缘板厚度很小,所以焊接后会产生较大的残余应力,造成折形钢腹板形状的改变,在工厂预制时做好形状的控制是很重要的。而且由于折形钢腹板很薄,运输时的形状控制十分困难(100m跨径梁高达到5m),日本在运输折形钢板时,还做了专门的运输车。焊接后支座处剪力钉与支座中心线错位焊接后折形钢腹板及下翼缘板变形3、折形钢腹板纵向间连接栓接焊接桥梁的纵向刚度极小,不需要承担轴力,jin需要考虑如何有效地承担剪力临时栓焊+焊接。上海减少人工的铁路箱梁自动生产线如何定制