商机详情 -
河南减少人工的锯切套丝生产线一体化
能够将钢筋棒材按照需求,自动锯切成所需要长度,并对下好料的棒材进行分类储存,套丝,全自动化大型的数控钢筋锯切套丝设备。1,锯切套丝生产线采用伺服电机,锯切精度高。锯切后的钢筋自动分料,套丝方便。2,通过变频电机驱动丝杠机构来调整剪切刀口与定位挡板之间的距离,采用编码器测量,定尺精度高,可达±2mm,可剪切各种长度的钢筋。3,锯切套丝生产线采用液压锯切方式,体积小、产量高,与一些厂家的机械冲剪方式相比,具有噪音低,使用寿命长,设备运行稳定等特点;与此同时钢筋采用油缸压料,压力大,遂宁锯切套丝生产线,锯切时,钢筋不会转动,钢筋切头均匀。4,锯床采用国内**的双面夹紧锯床。5、合理的气动系统设计理念,主管道采用不锈钢管传输,降低了压缩空气损耗;电磁阀安装在相应控制气缸的下方,响应速度快,便后维护。锯切套丝生产线产品特点:1、进口PLC及CNC控制剪切精度,成品精细度高。2、防跳动自动压紧装置,安全性较高。3、配备集中供油系统、确保高寿命运行。4、锯切套丝生产线双向出料设计,成品堆放量增加一倍。5、可移动原料平台设计,**降低劳动强度。6、锯切套丝生产线进口触摸式操作系统。锯切套丝生产线为智慧钢筋加工配送中心赋能。河南减少人工的锯切套丝生产线一体化
锯切套丝生产线
所谓锯切套丝打磨生产线,其实就是一种对螺纹钢筋头加工的全自动一体化设备。具有很多的优势,那么大家知道锯切套丝打磨生产线安装注意事项有哪些吗?jin天就来给大家简单的介绍下。1、数控钢筋套丝打磨生产线就是为了专门处理套丝搭接问题而专门设计的一种数控钢筋加工设备。钢筋锯切、墩粗、套丝、打磨工艺实现了自动化生产,提高了套丝生产设备的自动化程度并减少劳动力。2、锯切套丝打磨生产线能够将钢筋按照需要,自动完成钢筋端部螺纹加工工艺,并且在制作小直径钢筋时能通过镦粗工艺将钢筋头部墩粗,使钢筋的加工螺纹直径更大连接强度更高。同时完成套丝工艺后可对钢筋端部不平整的部位进行打磨工序。3、锯切套丝打磨生产线安装之前要先熟悉安装步骤,预测安装过程中的安全隐患,并采取措施以杜绝其发生;整个安装过程要做好安全防护措施,严禁不相关人员靠近场地;准备好安装工具及设备,并确保相关电源连接有效;4、设备就位要缓缓轻放,禁止摔碰,防止安装过程中由于操作不当而引起的设备损坏;设备必须确保调整水平,其水平状态会直接影响设备的使用状况及寿命;锯切套丝打磨生产线,漏电保护器、地线要安装正确,并确保其有效。河南减少人工的锯切套丝生产线一体化锯切套丝生产线积淀固特百万台设备应用经验。
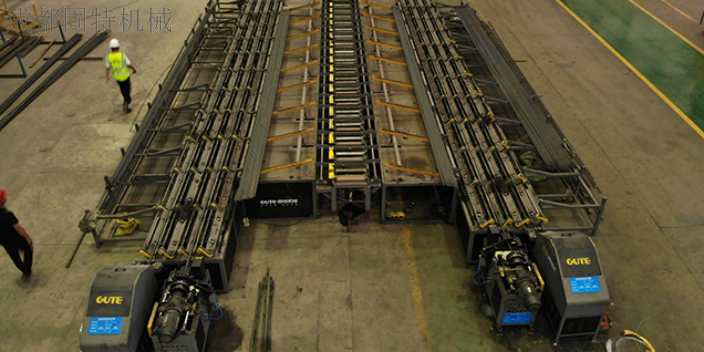
实现上一次循环结束前的下一次配料,节省周期时间。全自动送料辊道,避免原料的二次搬运;钢筋的输送、翻转、传递等全部由机械完成,大幅度提高了效率;钢筋输送滚采用?V?型**辊进行,达到了**、减噪音、寿命长等特点;缩径、滚丝主机头实现了自动、送进、缩径、滚丝等功效。锯切套丝打磨生产线结构:?1、锯切套丝打磨生产线引进欧洲设计理念,经消化吸收并结合国内钢筋实际加工情况而研发的一种新型钢筋剪切设备,用于棒材钢筋的切断。?2、通过变频电机驱动丝杠机构来调整剪切刀口与定位挡板之间的距离,采用编码器测量,定尺精度高,可达±2mm,可剪切各种长度的钢筋。?3、锯切套丝打磨生产线采用液压锯切方式,体积小、产量高,与一些厂家的机械冲剪方式相比,具有噪音低,使用寿命长,设备运行稳定等特点;与此同时钢筋采用油缸压料,压力大,锯切时,钢筋不会转动,钢筋切头均匀。科技发展日新月异,随着科技的发展工地施工也开始向着高大上发展。很多的智能化设备取代了原始的工人人工操作。设备加工产品的速度快,制作标准,*能符合项目监理的施工要求,***就来给大家介绍一下处理钢筋套丝搭接的一种智能化设备—锯切套丝打磨生产线。
随着近年来过年对建筑施工的要求越来越严格,更多的路桥桩基钢筋笼告别了原来的焊接搭接的方式,开始使用钢筋套筒的机械连接方式。机械连接让钢筋笼的连接更加牢固可靠,但是施工变成了困扰广大工地工作者的难题。钢筋切断机切断的钢筋端头会出现扭斜,不能再用来套丝,所以现在工地都会选择购买钢筋锯床来切断钢筋,再购买套丝机来处理钢筋端头的套丝工作。一种全新的设备-锯切套丝打磨生产线开始越来越多地出现在高速、高铁的施工现场。锯切套丝打磨生产线是使用连线的方式,运用电动、气动等系统把钢筋锯切、钢筋套丝、钢筋端头打磨3道工序合理地连接在一起的一种自动化的生产线。该设备由原材料架、锯前轨道、锯床、锯后轨道、钢筋平铺架、套丝轨道、套丝机、打磨轨道、打磨机、成品架等部分构成。实现了一个工人操作整台设备完成3道加工工序。大量节省了人力物力。该设备的加工效率在每8个小时800-1000个钢筋端头左右。使用该设备可以把原材料钢筋一次性处理成两端套丝完毕,毛刺打磨完毕的钢筋笼主筋。因为锯切套丝打磨生产线能够大量节省人力,且避免了原始施工方式很多的风险隐患,所以深受路桥施工方的喜爱,越来越多的被各大项目部运用到路桥施工现场。锯切套丝生产线助力固特迈向建筑机械世界品牌。
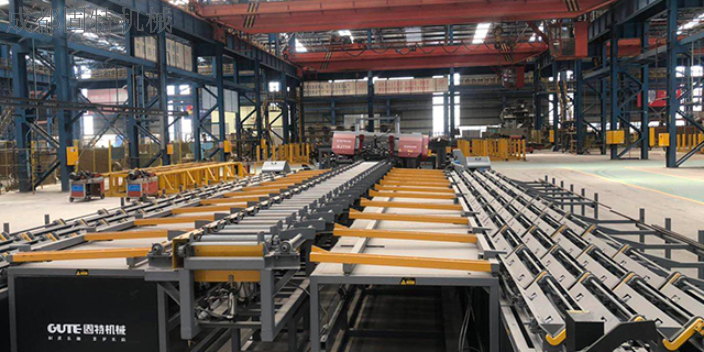
锯切套丝生产线锯切套丝生产线代替人工加工、将复杂且人工难以操作的加工工艺简单化,钢筋笼制作中在人工辅助基础上实现主筋上料、箍筋调直缠绕、箍筋与主筋焊接等工序自动完成的自动化生产装备,数控钢筋锯切套丝机,提高加工效率和产品品质,全自动钢筋锯切套丝机,且较老产品优化了多个重要结构,使其合理且成本大幅降低,设备更有市场竞争力。1、大盘部分灵活的模圈及十字筋安装设计,据不同的桩基规格灵活更换,经济适用;2、固定盘旋转、移动盘部分行走及旋转、由一台P和3台变频器来设定,要求电机同步,保证了成品笼子的整体尺寸;3、锯切套丝生产线可完成桩基直径400mm-2500mm桩基单主筋单箍筋、双箍筋单主筋,以及双主筋双箍筋的焊接工作;4、固定机架及移动机架进行了结构优化,锯切套丝生产线,降低主机重量,减轻了动力单元的负载,从而可制作目前较重的钢筋笼;5、轮缘结构进行了优化设计,摒弃之前方钢冷弯后加工的工艺,更改为原材料为**度的无缝钢管,经过精密的冷弯成型,之后直接使用。如此轮缘与支撑辊的圆面接触,*了接触面。使得设备运行更加平稳且设备运行惯量**降低;6、钢筋笼骨架旋转的同时由移动盘拖动向后移动,盘筋不移动。锯切套丝生产线可连续稳定运行,满足批量加工。河南减少人工的锯切套丝生产线一体化
锯切套丝生产线推动钢筋加工向智能化方向升级。河南减少人工的锯切套丝生产线一体化
mm)●●Φ16Φ20Φ25Φ28Φ32Φ40Φ50锯切钢筋根数●●310钢筋锯切效率:锯切单次时间锯切双次时间28mm2分钟(50秒切断\70秒备料到位与卸料)4分钟8小时加工量(9M)单次切支数N15总支数N1800总总量T有效率()8小时加工量(12M)总重量T有效率()钢筋套丝效率:套丝单次时间套丝双次时间28mm45秒(20秒套丝+25秒备料准备与卸料)8小时加工量(单头套丝)单次套丝支数N2总支数N1280总总量T9m12m有效率()T9m12m8小时加工量(双头套丝)总支数N640总重量T9m12m有效率()T9m12m数控钢筋锯切套丝生产线易损件更换:1.锯切锯条正常8小时工作7-10天更换一条。2.套丝机3组滚丝辊每10000个头后更换一次。套丝机5组剥肋刀根据操作使用情况不定期更换.数控钢筋锯切套丝生产线主要机构:1、备料架2、锯前输送轨道3、锯切主机4、锯后输送卸料轨道5、一号送料平台6、一号送料辊道7、二号送料平台8、二号送料平台送料辊道9、一号套丝机10、二号套丝机11、套丝成品储料槽12、锯切余料储料槽3.电控柜、操作柜十四部分组成。设备采用数字化控制,响应速度快,具有结构简单、易操作、效率高、功能强、维护方便的特点。河南减少人工的锯切套丝生产线一体化