商机详情 -
昆山大功率海宝等离子直销
汽车制造是一个大规模生产的行业,对切割设备的效率和精度要求都非常高。海宝等离子的高速等离子切割技术和自动化切割系统在汽车制造领域发挥了重要作用。在汽车车身的生产过程中,需要切割大量的钢板、铝板等材料,以制造车身的各个部件。海宝的机用切割系统能够与汽车生产线上的数控设备无缝对接,实现自动化切割作业。其高速切割功能能够大幅提高生产效率,降低生产成本。同时,海宝等离子切割设备的高精度切割性能,能够确保车身部件的尺寸精度和质量,提高汽车的装配质量和安全性。通过模拟海洋环境中的自然过程,海宝等离子能够高效地将海水转化为可用能源。昆山大功率海宝等离子直销
海宝等离子
在设备操作前,操作人员需要进行全方面的准备工作。首先,检查设备的电源、气源是否正常,确保电压稳定、气体压力符合切割要求(通常压缩空气压力为0.6-0.8MPa);其次,检查切割***的电极、喷嘴是否完好,有无磨损或烧损现象,若存在问题需及时更换;***,清理工件表面的油污、锈迹、杂质等,确保切割面干净整洁,同时将工件牢固固定在工作台上,避免切割过程中工件移动导致的精度偏差。在切割过程中,操作人员需严格按照编程路径进行切割,同时密切关注设备的运行状态。首先,启动设备后进行试切割,检查等离子弧的稳定性、切口质量与尺寸精度,若存在问题及时调整切割参数(如电流、电压、切割速度、气体流量等);其次,在切割过程中避免切割***与工件发生碰撞,若出现电弧中断等异常情况,应立即停止切割,排查故障后再重新启动;***,对于大面积切割作业,需合理安排切割顺序,减少工件的热变形,确保切割精度。切割完成后,操作人员需进行规范的收尾工作。首先,关闭等离子电源与气体阀门,清理切割工作台上的熔渣、碎屑等杂物;其次,检查切割***与配件的磨损情况,对设备进行清洁;后记录设备的运行参数、切割数量与故障情况,为后续的维护保养提供依据。昆山大功率海宝等离子直销海宝等离子切割机采用先进的冷却系统,确保长时间运行下的稳定性。
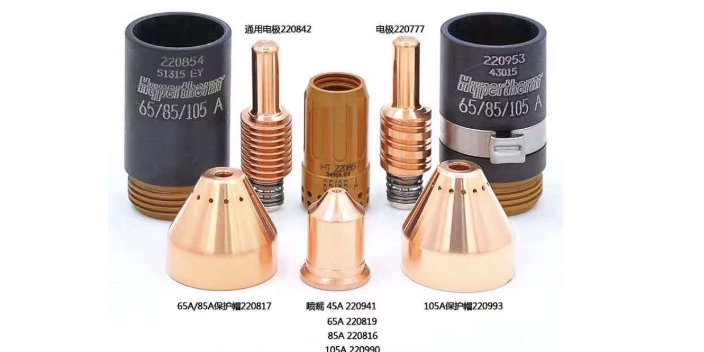
值得注意的是,海宝系统的电弧引燃过程具备“无接触引燃”特性。传统等离子切割系统需要电极与工件接触才能引燃电弧,容易导致电极磨损和工件表面划伤,而海宝采用的“非转移弧引燃”技术,先在电极与喷嘴之间引燃非转移弧,待电弧稳定后再通过电流转移技术将电弧引导至电极与工件之间,形成转移弧。这一技术不*避免了电极与工件的直接接触,还延长了电极的使用寿命(海宝HPRXD系列电极寿命可达1000切割小时),同时确保了电弧引燃的稳定性,引燃成功率可达99.9%以上。
等离子弧向金属工件的能量传递主要通过三种方式:热辐射、对流换热和传导换热。其中,对流换热和传导换热是主要形式,占总传热量的80%以上。海宝系统通过优化等离子弧的形态和温度分布,比较大化能量传递效率。高温等离子弧的温度重心区(弧柱中心)温度可达15000℃,周围的弧焰温度也在8000-10000℃。当等离子弧接触工件表面时,弧柱中心的高温会通过传导换热直接传递给金属,使金属表面在极短时间内(通常为0.1-0.5秒)达到熔化温度(钢铁的熔化温度约为1538℃)。同时,等离子弧中的高速运动粒子(离子、电子)撞击工件表面时,会将动能转化为热能,进一步加速金属的熔化过程。数控技术赋予海宝等离子切割机更高的灵活性与适应性。
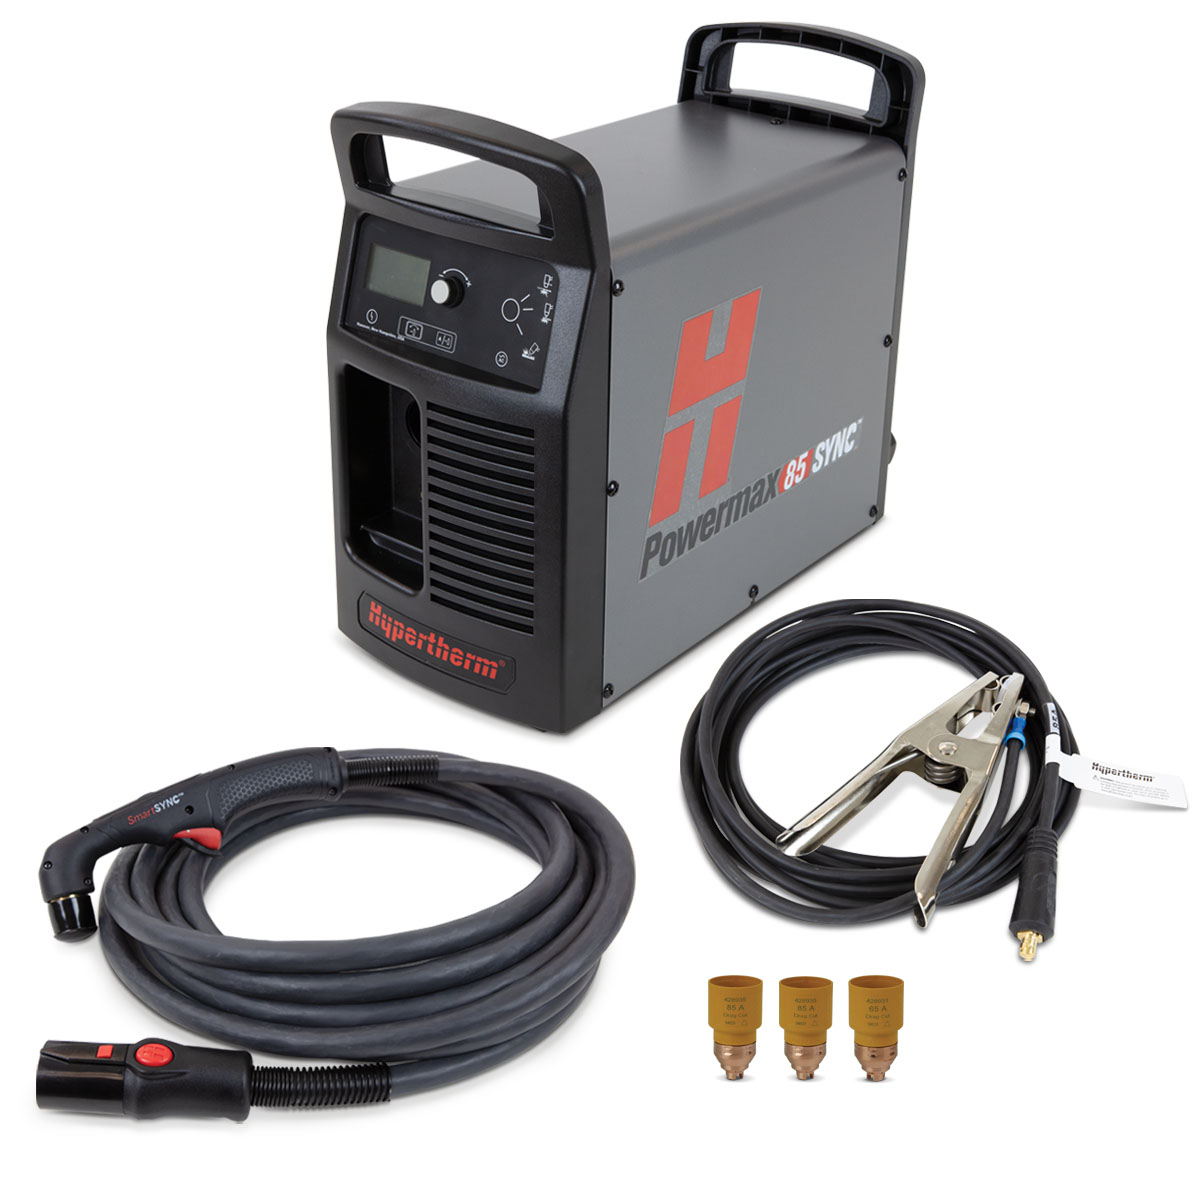
能耗水平参数:系统的输入功率与空载损耗反映能耗效率,海宝系统采用高效逆变技术(效率≥90%),降低能耗。便携式 Powermax1250 输入功率 15kVA,空载损耗≤50W;工业级 HPR800XD 输入功率 80kVA,空载损耗≤100W;切割 20mm 厚碳钢时,单位能耗为 0.8kWh/m(HPR800XD),低于普通等离子(1.2kWh/m)与火焰切割(1.5kWh/m),符合工业绿色发展趋势。可靠性参数:包括平均无故障时间(MTBF)、使用寿命等,影响设备的长期运行成本。海宝等离子系统的 MTBF 可达 10000 小时以上(普通等离子为 5000 小时),切割***使用寿命 500-800 小时(根据使用强度,碳钢切割时寿命更长),喷嘴使用寿命 300-500 小时;系统采用模块化设计,重心部件(如电源模块、控制模块)可快速更换,维修时间≤2 小时,减少停机损失。某工程机械企业使用 HPR800XD,年均停机时间只 20 小时,设备利用率达 98%。数控系统让海宝等离子切割机在切割过程中更加智能、高效。昆山大功率海宝等离子直销
数控海宝等离子切割机,以其高精度的切割,助力企业提升产品竞争力。昆山大功率海宝等离子直销
气体消耗参数:工作气体与保护气体的消耗量直接影响运行成本,海宝系统通过优化气体配比与流量控制,降低气体消耗。以 HPR400XD 为例,切割碳钢时氧气消耗量 15-25L/min(根据电流调整,100A 时 15L/min,400A 时 25L/min),保护气体(压缩空气)消耗量 10-15L/min;切割不锈钢时氮气消耗量 20-30L/min,氢气混合比 5%-10%(消耗量 2-3L/min);相比普通等离子系统,气体消耗降低 20%,某企业使用 HPR400XD 切割不锈钢零件,每月气体成本节省约 8000 元。昆山大功率海宝等离子直销