商机详情 -
北京海宝等离子电源
多功能海宝等离子作为工业切割领域的技术革新者,以其 “高精度、高效率、多功能、高环保” 的重心优势,成为推动制造业升级的关键装备。从工程机械的厚板坡口到医疗器械的精密切割,从船舶制造的曲面加工到野外作业的便携维修,海宝等离子覆盖了工业制造的多元场景,为企业创造了明显的经济效益与环保价值。未来,随着智能化、绿色化技术的深度融合,多功能海宝等离子将进一步突破技术边界,实现 “自主决策、零污染、全生命周期绿色化”,成为工业 4.0 时代的重心切割装备。对于制造企业而言,选择海宝等离子不*是设备的升级,更是生产模式的革新 —— 从传统的 “高能耗、低效率、多工序” 向 “低能耗、高效率、一体化” 转型,为企业在全球竞争中赢得优势。在工业制造向高质量、绿色化发展的浪潮中,多功能海宝等离子将继续发挥技术**作用,为全球制造业的升级贡献力量。数控海宝等离子切割,让切割工作变得更加绿色、环保。北京海宝等离子电源
海宝等离子
海宝系统根据不同的切割需求,采用不同的气体组合策略:切割低碳钢时,通常采用空气作为工作气体,空气中的氧气能够与金属反应,释放额外热量,同时高速气流吹离熔渣;切割不锈钢时,采用氮气作为工作气体,避免氧气导致的切口氧化,同时氮气的惰性特性能够保护电极和喷嘴,延长其使用寿命。气流的方向和压力控制是熔渣吹离的关键。海宝切割***的喷嘴采用“渐缩-扩张”的拉瓦尔喷管设计,能够将气流速度从亚音速提升至超音速,增强吹除力。同时,喷嘴的出口角度经过精确计算(通常为30°-45°),确保气流能够精细作用于熔渣区域,避免气流偏移导致熔渣残留。对于厚板切割,系统还会采用“双层气流”设计,内层气流负责吹离重心区域的熔渣,外层气流则负责冷却切口和清理边缘熔渣,确保整个切口的清洁度。北京海宝等离子电源数控海宝等离子切割技术,让制造业的生产效率与质量得到了全方面提升。
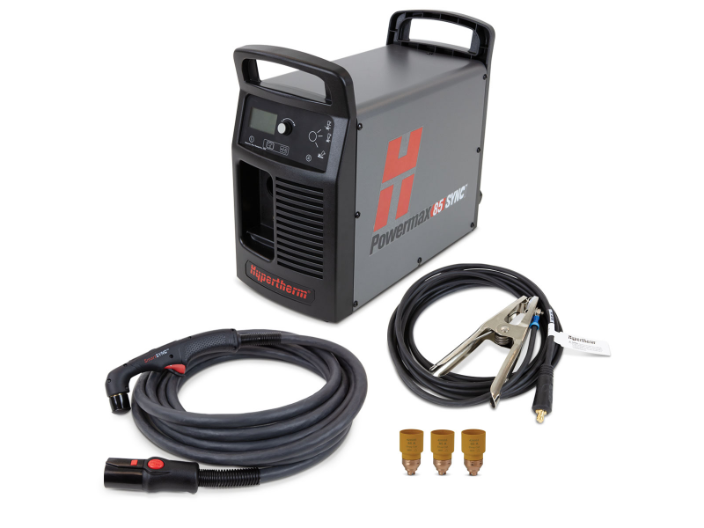
值得注意的是,海宝系统的电弧引燃过程具备“无接触引燃”特性。传统等离子切割系统需要电极与工件接触才能引燃电弧,容易导致电极磨损和工件表面划伤,而海宝采用的“非转移弧引燃”技术,先在电极与喷嘴之间引燃非转移弧,待电弧稳定后再通过电流转移技术将电弧引导至电极与工件之间,形成转移弧。这一技术不*避免了电极与工件的直接接触,还延长了电极的使用寿命(海宝HPRXD系列电极寿命可达1000切割小时),同时确保了电弧引燃的稳定性,引燃成功率可达99.9%以上。
数控海宝等离子的切口质量优势明显。由于等离子弧的温度高、能量集中,切割过程中金属熔化均匀,高速气流能够快速吹离熔渣,形成平整、光滑的切口。对于10mm厚的不锈钢板,切割后的切口粗糙度Ra可控制在12.5μm以下,垂直度误差小于0.5°,无需后续打磨即可直接进行焊接或装配,减少了工序流转,降低了生产成本。同时,设备具备的等离子弧压调高功能,能够实时监测切割***与工件表面的距离,根据工件表面的平整度自动调整***高,确保整个切割过程中切口质量的一致性,尤其适用于大面积、多批次的批量生产。数控海宝等离子切割机的售后服务完善,为用户提供了全方面的支持。
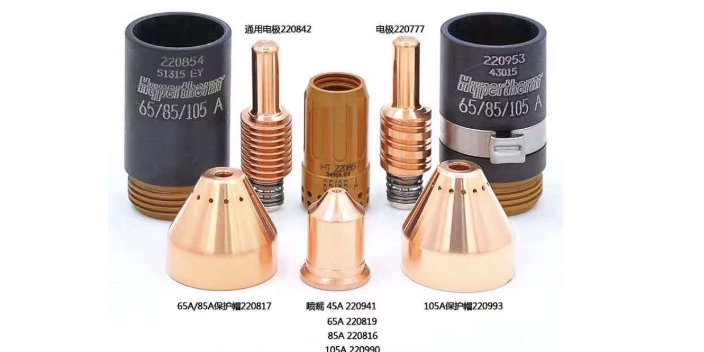
切割速度与熔化过程的协同至关重要。切割速度过快,等离子弧的能量无法充分传递给金属,导致熔化不彻底,出现“未切透”现象;切割速度过慢,能量过度集中,熔化区域扩大,切口宽度增加,表面粗糙度升高。海宝系统的数控系统内置了针对不同材质和厚度的“比较好切割参数数据库”,包含数千组经过实测验证的电流、电压、切割速度组合。操作人员只需输入工件材质和厚度,系统即可自动匹配比较好参数,确保熔化过程的精细控制。例如,切割20mm厚的Q235钢板时,系统会自动设定电流350A、电压120V、切割速度1200mm/min,此时熔化区域宽度控制在3-4mm,切口垂直度误差小于0.5°。数控海宝等离子切割机的控制系统具有强大的数据处理能力,能够快速准确地执行指令。北京海宝等离子电源
通过模拟海洋环境中的自然过程,海宝等离子能够高效地将海水转化为可用能源。北京海宝等离子电源
月度检修主要包括检查等离子电源的输出参数、切割***的同心度、数控系统的定位精度等,确保设备性能稳定;季度检修重点检查伺服电机、减速器等传动部件的运行状态,更换磨损严重的轴承、密封件等配件;年度检修则需要对设备进行全方面的拆解检查,更换老化的电缆线、电极座等部件,对数控系统进行软件升级与参数校准,确保设备处于比较好运行状态。此外,设备的维护保养还需要注意配件的更换规范,必须使用海宝原厂配件,避免使用假冒伪劣配件导致设备故障或切割质量下降。同时,建立完善的维护保养档案,记录每次维护的时间、内容、更换的配件等信息,为设备的全生命周期管理提供支持。北京海宝等离子电源