商机详情 -
浙江美国海宝等离子
切割过程中,工作气体不*参与等离子弧的形成,还承担着冷却喷嘴、吹离熔渣的作用。海宝系统的气体流量控制器能够根据切割电流、工件材质等参数,精确控制气体的流量和压力(控制精度可达0.1L/min),确保电弧周围的气流场稳定,避免因气流波动导致电弧偏移。同时,系统还具备气体纯度检测功能,当气体中杂质含量超过阈值时,会自动发出预警,防止杂质影响电弧的导电性和稳定性。电弧位置自适应调节则依赖于弧压调高系统。切割***上安装的弧压传感器能够实时监测电弧的电压变化(电弧电压与电弧长度成正比),并将数据传递给数控系统。数控系统通过控制伺服电机驱动切割***上下移动,始终保持电弧长度稳定。这一机制不*适用于平面切割,还能适应工件表面的轻微不平整,确保整个切割过程中电弧位置的一致性,大幅提升了切口的垂直度和表面质量。海宝等离子的发展将有助于减少对化石燃料的依赖,降低温室气体排放。浙江美国海宝等离子
海宝等离子
在现代制造业的浪潮中,金属加工技术的革新始终是推动产业升级的重心动力。从传统的火焰切割到激光切割,每一次技术迭代都伴随着效率的跃升与精度的突破。而在这一进程中,数控海宝等离子切割技术以其独特的技术优势,在中厚板金属加工领域占据了举足轻重的地位,成为众多制造企业提升产能、优化品质的关键选择。等离子切割技术的本质,是利用高温高压的等离子弧作为热源,将被切割金属局部熔化,并借助高速气流将熔化的金属碎屑吹离切割面,从而实现金属分离的加工方法。与传统火焰切割依赖燃料燃烧不同,等离子切割通过电离气体形成的等离子体具备更高的温度(通常可达10000℃以上),能够快速熔化包括不锈钢、铝合金、铜合金在内的多种难熔金属,且切割过程不受金属燃点限制,适用范围更广。浙江美国海宝等离子数控海宝等离子切割机,以其高精度的切割,满足了精密制造的需求。
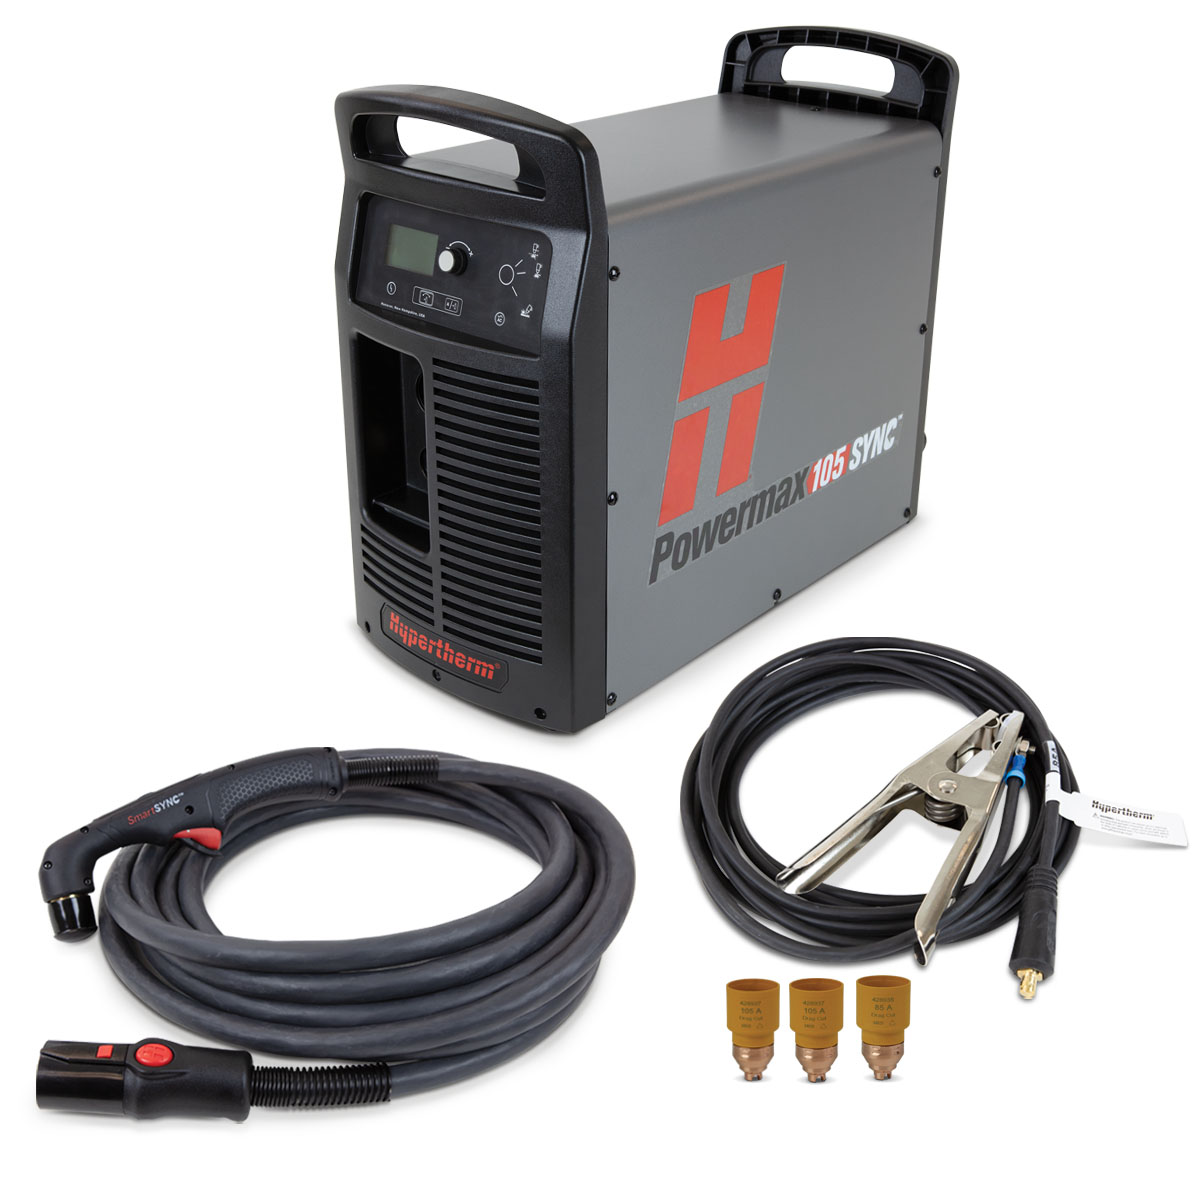
高精度控制:系统通过 “闭环数控系统 + 动态补偿技术” 实现微米级精度控制。切割精度方面,定位精度可达 ±0.05mm/m,重复定位精度 ±0.03mm/m,切口直线度≤0.1mm/m,远超火焰切割(定位精度 ±0.5mm/m);坡口精度方面,角度误差≤±0.5°,钝边厚度误差 ±0.1mm,满足压力容器焊接的严格要求(如 ASME BPVC 标准);标记精度方面,字符清晰度可达 0.2mm,位置误差≤0.1mm,可替代激光打标在部分场景的应用。某船舶制造企业使用海宝系统切割船体钢板,零件尺寸误差控制在 ±0.1mm 以内,焊接合格率从 85% 提升至 99%。
未来,数控海宝等离子技术将在切割精度与厚度范围上实现进一步突破。在精度方面,通过采用更先进的电弧控制技术与数控系统,切割精度将接近激光切割水平,能够满足精密零部件的加工需求;在厚度范围方面,将开发出针对超厚板(500mm以上)与超薄板(0.1mm以下)的**切割系统,拓展设备的应用范围。同时,针对特殊材质的切割技术也将不断创新,例如针对钛合金、镍基合金等航空航天领域常用的高温合金,开发**的等离子切割工艺与配件,实现这些特殊材质的高效、精细切割,为**制造领域提供技术支撑。选用海宝等离子切割,可以明显提升产品的质量和市场竞争力。
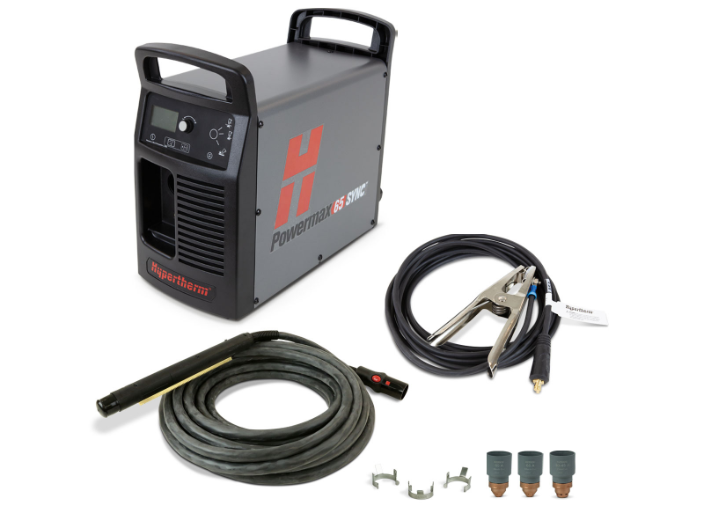
如果说等离子弧是数控海宝等离子切割系统的“心脏”,那么数控系统就是整个系统的“大脑”。数控系统的重心作用是实现“运动控制”与“能量控制”的精细协同,确保切割***按照预设路径运动的同时,等离子弧的能量能够实时匹配切割需求。海宝系统采用的**数控系统,集成了运动控制、参数管理、故障诊断等多项功能,其控制精度和响应速度直接决定了切割的精度和效率。运动控制的重心目标是驱动切割***按照编程的切割路径,以预设的速度和姿态运动,确保切割尺寸的精细性。数控海宝等离子系统的运动控制采用“多轴联动”技术,通常包含X轴(横向)、Y轴(纵向)、Z轴(垂直)三个基本轴,以及用于三维切割的A轴(旋转)和B轴(摆动),实现平面和空间曲线的精细切割。数控海宝等离子切割机,以其强大的切割能力,满足了制造业的多样化、个性化需求。浙江美国海宝等离子
海宝等离子的研究不*是科学上的探索,也是对未来世界的一次大胆设想。浙江美国海宝等离子
气体消耗参数:工作气体与保护气体的消耗量直接影响运行成本,海宝系统通过优化气体配比与流量控制,降低气体消耗。以 HPR400XD 为例,切割碳钢时氧气消耗量 15-25L/min(根据电流调整,100A 时 15L/min,400A 时 25L/min),保护气体(压缩空气)消耗量 10-15L/min;切割不锈钢时氮气消耗量 20-30L/min,氢气混合比 5%-10%(消耗量 2-3L/min);相比普通等离子系统,气体消耗降低 20%,某企业使用 HPR400XD 切割不锈钢零件,每月气体成本节省约 8000 元。浙江美国海宝等离子