商机详情 -
广东小型海宝等离子直销
在切割过程中,等离子弧的稳定维持是确保切割质量的关键。如果电弧出现波动或熄灭,会导致切口出现毛刺、倾斜、尺寸偏差等问题。数控海宝等离子系统通过“三重稳定机制”实现电弧的持续稳定:一是电流电压闭环控制,二是气流稳定控制,三是电弧位置自适应调节。电流电压闭环控制是重心保障。海宝等离子电源内置高精度传感器,能够实时监测电弧的电流和电压变化(响应速度可达微秒级),并将数据反馈至**控制器。当切割过程中工件厚度发生变化或切割***与工件距离波动导致电弧电阻变化时,控制器会立即调整电源的输出参数,确保电弧的功率稳定。例如,当切割***意外抬高时,电弧长度增加,电阻增大,电源会自动提升输出电压,维持电流稳定,避免电弧熄灭;当工件表面出现凸起时,电弧长度缩短,电阻减小,电源则会降低输出电压,防止电流过大导致喷嘴烧损。气流稳定控制则通过**的气体流量控制器实现。数控海宝等离子切割,让切割工作变得更加安全、环保。广东小型海宝等离子直销
海宝等离子
在金属加工领域,数控海宝等离子之所以能够脱颖而出,关键在于其在效率、精度、适用范围等多个维度展现出的综合优势。相较于火焰切割、激光切割等其他切割方式,数控海宝等离子形成了独特的技术壁垒,满足了不同行业的加工需求。效率是制造企业追求的重心目标之一,而数控海宝等离子在切割效率上的优势尤为突出。一方面,海宝等离子系统采用的高效电弧技术,能够在极短的时间内将金属加热至熔化状态,切割速度远超传统火焰切割。以20mm厚的Q235钢板为例,火焰切割的速度通常为300-500mm/min,而数控海宝等离子的切割速度可达1200-1500mm/min,效率提升2-3倍。对于较薄的金属板材(如3-10mm),切割速度甚至可以达到2000mm/min以上,大幅缩短了单件产品的加工时间。无锡美国海宝等离子公司海宝等离子切割,让切割工作变得更加安全、可靠。
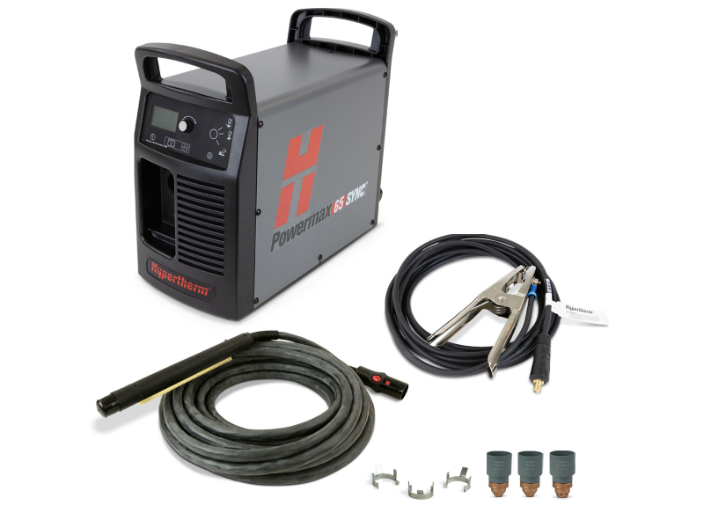
钢结构建筑以其施工速度快、抗震性能好、环保节能等优势,在现代建筑领域得到广泛应用,而数控海宝等离子则成为钢结构加工企业的重心设备。在钢结构生产中,檩条、钢梁、钢柱等构件的加工量大、规格多样,数控海宝等离子通过自动化套料与连续切割功能,实现了构件的批量生产,大幅提升了生产效率。同时,钢结构构件的连接通常采用焊接方式,对切口精度与垂直度要求较高,数控海宝等离子切割的切口质量能够满足直接焊接的需求,减少了后续打磨工序,缩短了生产周期。此外,对于建筑装饰领域的异形钢结构件,数控海宝等离子的精细切割能力能够实现复杂图形的完美呈现,提升了建筑装饰的美观度与个性化。
造船与海洋工程行业对金属加工的需求具有结构复杂、板材厚度大、加工精度要求高的特点,数控海宝等离子恰好能够满足这些需求。在船舶制造过程中,船体结构件(如肋骨、外板、舱壁等)通常采用10-100mm厚的钢板加工,数控海宝等离子能够实现这些厚板的高效切割,同时通过数控系统的套料功能,优化切割路径与板材排版,提高板材利用率,降低材料浪费。对于船舶上的复杂曲面结构与异形件,数控海宝等离子配备的三维切割系统,能够通过多轴联动控制,实现空间曲线的精细切割,替代传统的手工放样、切割方式,大幅提升加工效率与精度。此外,海洋工程设备(如钻井平台、导管架等)常采用耐腐蚀的不锈钢、高强度合金钢等材质,数控海宝等离子的强材质适应性,能够确保这些特殊材质的切割质量,满足海洋环境对设备的高要求。无论是厚板还是薄板,数控海宝等离子都能实现快速、精细的切割。
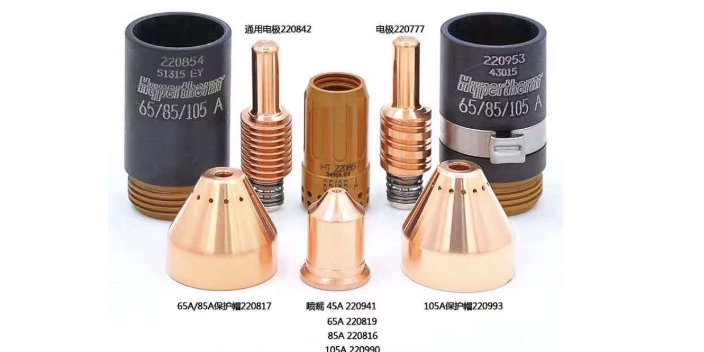
在产品多元化方面,海宝将进一步拓展产品体系,除了不断优化和升级现有的等离子切割设备外,还将加大在激光切割、水射流切割等领域的研发和投入,为客户提供更加全方面的工业切割和表面处理解决方案。此外,海宝还将加强与上下游企业的合作,整合产业链资源,为客户提供一站式的服务。在市场拓展方面,海宝将继续扩大全球市场份额,特别是加大对新兴市场的开拓力度。随着发展中国家工业化进程的加快,对工业切割和表面处理设备的需求不断增加,海宝将凭借其先进的技术和质优的产品,在这些市场中占据更大的份额。同时,海宝还将加强品牌建设和市场推广,提高品牌度和美誉度,进一步巩固其在全球工业切割领域的领导地位。海宝等离子切割技术,让切割工作变得更加灵活、多变。无锡美国海宝等离子公司
数控海宝等离子切割机,以其强大的切割能力,满足了制造业的多样化、个性化需求。广东小型海宝等离子直销
气体电离后形成的等离子体虽然具备导电性,但此时的导电能力较弱,无法直接用于切割。数控海宝等离子系统需要通过“电弧引燃”过程,将这种弱导电的等离子体转化为稳定的电弧。当气体电离完成后,等离子电源会迅速将输出模式从“高频高压”切换为“低压大电流”,此时电极与喷嘴之间的等离子体成为电流的通路,形成初始电弧。初始电弧的电流较小(通常为几十安培),能量密度较低,需要进一步强化才能满足切割需求。海宝系统在电弧引燃阶段采用了“电弧收缩”技术,通过喷嘴的特殊结构设计,对初始电弧进行物理约束。喷嘴的孔径通常远小于电极直径,当初始电弧通过喷嘴的狭小通道时,会受到机械压缩作用,电弧的横截面积减小,电流密度大幅提升(从初始的100A/cm²提升至1000A/cm²以上)。同时,切割***内的冷却气流会从喷嘴周围高速喷出,对电弧形成横向冷却,进一步压缩电弧的体积,使电弧的能量更加集中。在这一过程中,电弧的温度会从初始的5000℃快速升高至10000℃以上,形成能够快速熔化金属的高温电弧。广东小型海宝等离子直销