商机详情 -
高功率除铁器公司
智能控制系统可模拟不同矿层特性,自动调节振荡频率与磁场强度。设备采用耐腐蚀材料,适应南方酸性矿水环境,维护周期延长至90天,保障国家稀土资源安全。再生资源的分选中枢,在废钢破碎线中,磁选机与色选机、涡电流分选机协同作业,实现金属、塑料、橡胶高效分离。浙江某再生资源企业应用后,废钢纯度达99.5%,直接供应**铸造厂。设备采用多级磁系设计,粗选磁场强度1200mT,精选磁场强度1800mT,实现精细分级。智能控制系统可对接再生资源交易平台,实时显示分选数据,助力企业获取政策补贴。塑料回收用抽屉式除铁器分离铁件。高功率除铁器公司
医药产品的质量关乎人们的生命健康,对纯度的要求近乎苛刻。铁杂质的存在,可能会改变药品的化学性质,影响药效,甚至产生严重的副作用。我们的磁力棒宛如一位严格的“药品质检员”,在药品原料的筛选、药品生产过程中,精细地吸附并去除铁磁性杂质,确保每一粒药品都符合严格的质量标准。其强大的磁场能够高效捕捉到微小的铁屑,哪怕是在复杂的药品生产环境中,也能稳定发挥作用。此外,磁力棒结构简单,易于清洁和维护,能够有效减少设备停机时间,提高生产效率。使用我们的磁力棒,让您的医药生产更加安全、高效,为守护人们的健康贡献力量。吉林除铁器管道除铁器的长度根据管径设计。
在陶瓷生产中,原料的纯净度直接影响成品质量。磁辊作为高效除铁设备,可精细捕捉粉状黏土、高岭土中的铁磁性杂质,避免烧制后出现黑点或裂纹。其强磁力设计能穿透30毫米厚的物料层,确保深层杂质被***。陶瓷企业常将磁辊安装于原料输送带或料仓入口,通过连续吸附铁屑、铁钉等金属物,***降低产品次品率。此外,磁辊表面采用耐磨陶瓷涂层,可抵御高硬度物料的摩擦,延长使用寿命。部分企业反馈,使用磁辊后,原料纯度提升至99.5%以上,烧制出的陶瓷制品表面光洁度提高30%,市场竞争力***增强。
转向角传感器优化EPS助力,转向手感提升40%。智能底盘的每一次进化,都源于传感器的精细感知。车门传感器记录开关次数,防盗报警准确率99.9%。车内摄像头监测物品遗留,通知效率提升80%。电量传感器预测续航,调度效率提升35%。共享汽车因传感器而更智能,运营因数据而更高效。多合一传感器集成压力、温度、湿度监测,体积缩小60%,成本降低40%。MEMS工艺传感器实现微型化,功耗降低至毫瓦级。无线传感器网络支持自组网,布线成本减少70%。汽车电子的未来,是传感器的集成化**。乳制品生产用管道除铁器必不可少。
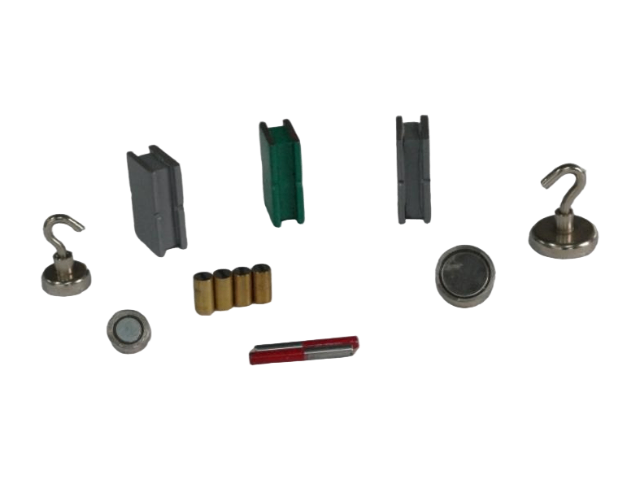
在垃圾处理过程中,回收钢铁等金属资源意义重大。我们的除铁器安装在垃圾分拣输送线上,采用强力电磁技术,磁场强度可达15000高斯,能穿透30厘米厚的垃圾层,快速分离出混杂其中的铁磁性金属。在某垃圾处理厂的应用中,该除铁器每天可回收废铁5-8吨,年创经济效益超百万元。设备还配备自动分拣系统,可根据金属种类和大小进行分类回收,提高资源利用率。其应用不*降低了垃圾填埋压力,还为环保事业和资源循环利用做出积极贡献。在锂电池正负极材料生产中,能将铁含量控制在0.0001%以下,提升电池能量密度15%,循环寿命延长20%;在光伏硅片制造时,确保硅原料纯净度达到99.9999%,提高光电转化效率3个百分点。抽屉式除铁器可多层叠加提高效率。平板式除铁器
糖浆输送用管道除铁器提升产品纯度。高功率除铁器公司
食品安全的隐形守护者,在食品行业,磁选机以“零容忍”标准守护生产安全。设备采用304不锈钢材质,符合FDA认证,可拦截面粉、奶粉中0.5mm以下的金属异物。某乳制品企业应用后,磁性杂质检出率从0.3%降至0.01%,客户投诉率下降85%。智能控制系统支持自动清洗与故障预警,避免人工操作污染风险。更配备数据追溯功能,每批次除铁记录可保存5年,满足HACCP体系要求。从原料入厂到成品出厂,磁选机构筑起全流程安全防线。建筑垃圾变黄金的魔法师,针对拆迁废料中的钢筋铁钉分离难题,磁选机以1.5m/s高速履带输送与稀土永磁**,实现金属回收率超98%。在成都某建筑垃圾处理项目中,设备单日处理量达2000吨,回收钢筋可直接返厂炼钢,骨料纯度达99%用于商混生产。高功率除铁器公司