商机详情 -
云南除铁器型号
在食品加工领域,对原料的纯净度要求较高,铁杂质的存在不*会影响食品的口感和品质,还可能对消费者的健康造成潜在威胁。磁力棒凭借其强大的磁力吸附能力,成为食品加工中除铁的关键工具。它通常被安装在输送管道、料斗等关键位置,当食品原料流经时,磁力棒能迅速捕捉其中混杂的铁屑、铁钉等微小铁杂质。其表面光滑,不易残留物料,方便清洁和维护,符合食品行业的卫生标准。而且,磁力棒的安装和拆卸十分便捷,可根据生产需求灵活调整位置和数量。无论是谷物磨粉、面粉加工,还是糖果、饮料生产,磁力棒都能默默发挥作用,确保每一批食品原料都纯净无铁,为消费者提供安全、健康的食品。塑料母粒用抽屉式除铁器除铁净化。云南除铁器型号
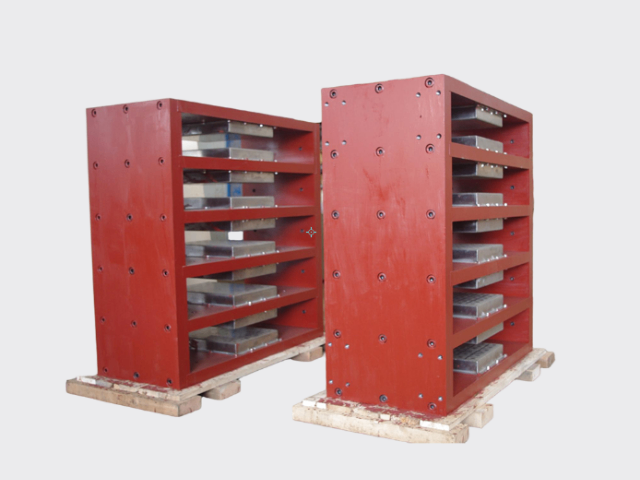
在矿石破碎、粮食加工、再生资源回收等工业场景中,铁质杂质如同潜伏的破坏者——它们磨损设备筛网、降低产品纯度,甚至引发生产线停机事故。XX系列除铁器以稀土永磁技术为**,磁感应强度高达15000高斯,可精细捕获粒径0.1mm以上的铁屑、螺钉等金属杂质。其模块化磁棒阵列设计支持在线快速清理,相比传统电磁除铁器节能达60%,某水泥集团应用后设备维修周期延长3倍,年节省维护成本超80万元。针对不同行业痛点,我们提供悬挂式、管道式、平板式等7种适配方案。例如食品级不锈钢外壳型号通过FDA认证,磁棒表面抛光精度达Ra0.4μm,完美满足奶粉、淀粉等GMP车间要求;矿山**款采用锰钢防护层与自动退磁系统,在鄂破机出料口实测除铁效率达99.2%。更搭载IoT智能监测模块,通过振动传感器与云平台联动,实时预警磁力衰减状态,让安全隐患消除在萌芽阶段。新疆批发除铁器调味品用抽屉式除铁器保障安全。
山东某耐材企业应用后,钢包衬板使用寿命延长30%,客户复购率提升25%。设备采用双磁场设计,粗选磁场强度800mT,精选磁场强度1600mT,实现分级除铁。智能控制系统可存储100组工艺配方,满足不同材质生产需求。低噪音设计让车间环境改善,员工满意度提升。危废处置的资源化**,针对电镀污泥、废催化剂等危废,磁选机联合化学浸出工艺,可回收铜、镍等有价金属。在江苏某危废处置中心,设备将重金属回收率从50%提至85%,残渣浸出毒性降低95%。全封闭负压设计确保有害气体零泄漏,配备的应急冲洗系统可在30秒内完成设备清洗。智能控制系统可模拟不同危废特性,自动调节磁场与药剂配比,实现“一废一策”精细处理。
纺织生产中,纤维原料中可能混入铁杂质,这些杂质在纺纱、织布等过程中会损坏设备,影响布面的质量。磁力棒在纺织行业的除铁中发挥着重要作用。在纤维原料的输送和开松环节,将磁力棒安装在输送管道或开松设备上,当纤维原料经过时,磁力棒能够吸附住其中的铁杂质,防止其进入后续的生产流程。磁力棒的表面经过特殊处理,不会对纤维造成损伤,保证了纤维的质量。而且,它的除铁效果好,能够连续不断地去除纤维中的铁杂质,提高纺织生产的效率和产品质量。经过磁力棒除铁处理后的纤维原料,生产出的纺织品布面平整、无瑕疵,深受市场欢迎。橡胶颗粒用抽屉式除铁器除铁杂质。
磁辊内部的永磁体产生强磁场,将石英砂中的磁性杂质吸附在输送带表面,随输送带移动至卸料区域,杂质落入收集槽,纯净的石英砂则从输送带末端落下。某石英砂加工厂在使用该设备后,石英砂的白度从原来的85%提升至92%,符合**玻璃生产的要求,产品售价提高了15%,经济效益***提升。在水泥生产中,水泥粉在研磨过程中可能会混入研磨机磨损产生的铁屑,若不去除,会影响水泥的强度。因此,水泥厂通常在水泥粉输送管道中安装管道式电磁干粉除铁设备,该设备可根据水泥粉中杂质的含量,调节磁场强度,确保除铁效果稳定。某水泥厂通过使用该设备,水泥产品的强度等级合格率提升了5%,减少了因质量问题导致的退货,提升了客户满意度。管道除铁器的接口尺寸有 DN50 至 DN300。陕西强磁力除铁器
管道除铁器的安装无需改变管路走向。云南除铁器型号
尾矿综合利用的创富引擎,通过磁选-浮选联合工艺,磁选机可从尾矿中回收铁精粉、长石等资源。在安徽某铁矿,设备将尾矿综合利用率从30%提至85%,年创收超5000万元。智能控制系统可模拟不同尾矿特性,自动调节药剂配比与磁场强度。设备采用模块化设计,支持快速扩容,满足产能增长需求。更配备资源化评估系统,为企业提供投资回报分析。冶金行业的节能先锋,在钢厂除尘灰处理中,磁选机替代传统湿法选矿,年节水10万立方米,减少污泥排放80%。在河北某钢厂,设备将锌金属回收率从40%提至75%,直接用于镀锌板生产。智能控制系统可对接能效管理系统,实时显示节水、节电数据。设备采用余热回收技术,将磁选过程产生的热量用于物料干燥,能耗降低30%,助力冶金企业碳减排。云南除铁器型号