商机详情 -
河北加工冲压件供应
高精度与高质量:硕德环保机械采用先进的冲压设备和精密的模具制造技术,确保冲压件产品具有较高的尺寸精度和表面质量。这种高精度不*满足了严格的装配要求,还提高了产品的整体性能和可靠性。优良的互换性:通过严格的质量控制和标准化的生产流程,硕德环保机械生产的冲压件具有良好的互换性。这意味着在批量生产和装配过程中,不同批次或不同厂家生产的同类冲压件可以相互替换,降低了生产成本和维修难度。轻量化与精度:硕德环保机械注重材料的优化选择和冲压工艺的创新,使得冲压件在保证强度的同时实现了轻量化。这种设计不*减轻了产品的整体重量,降低了能耗和运输成本,还提高了产品的动态性能和耐用性。冲压件设备批发报价。欢迎咨询常州市硕德环保机械有限公司。河北加工冲压件供应
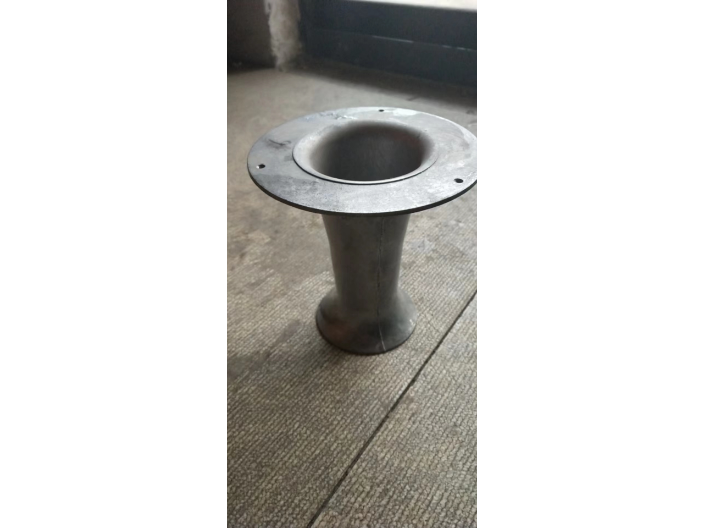
冲压件的制造过程包括模具设计、材料选择、冲压工艺设计、冲压加工和后续处理等环节。首先,根据产品需求设计合适的冲压模具,然后选择适当的金属板材作为原材料。接下来,通过冲压工艺设计确定冲压过程中的参数,如冲头形状、冲压力和冲压速度等。,使用冲压机械设备对金属板材进行冲压加工,并进行必要的后续处理,如清洗、抛光和涂层等。冲压件相比于其他制造方法具有一些独特的优势和特点。首先,冲压件可以在短时间内大批量生产,提高生产效率。其次,冲压件的尺寸和形状可以精确控制,保证产品的一致性和精度。此外,冲压件的材料利用率高,减少了浪费。,冲压件的成本相对较低,适用于大规模生产。广东除尘冲压件供应商硕德环保机械冲压件,稳定可靠的保障!
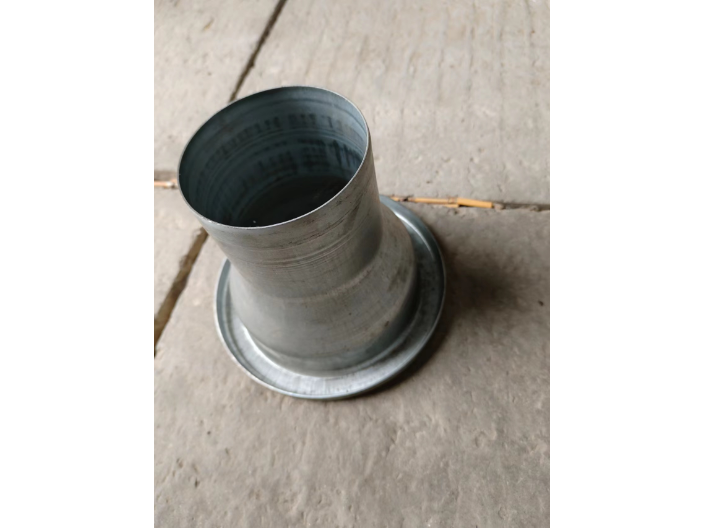
汽车车身上的冲压件大体上分为覆盖件、梁架件和一般冲压件。能够明显表示汽车形象特征的冲压件是汽车覆盖件。因此,更加特指的汽车模具可以说成是“汽车覆盖件冲压模具”。简称汽车覆盖件冲模。例如,前车门外板修边模、前车门内板冲孔模等。一般多按照使用的用途分为:覆盖件、支撑件、结构加强件、支撑、框架横梁等。覆盖件分为外覆盖件和内覆盖件,具有材料薄,形状复杂,结构尺寸大且精度高,表面质量高,不能一次成型,等特点。许多梁架件包括在内覆盖件总成中。如汽车发动机、驾驶室,地板、侧围等的加强梁等。一般冲压件,相对覆盖件比较形状简单,结构尺寸小,变形程度不大,尺寸精度低,所需工序少,模具比较简单,所用设备吨位小。无需组成生产线,单机可以完成。
冲压件在材料消耗不大的前提下制造出来,零件重量轻,这有助于降低产品的整体重量,减少能耗和运输成本。冲压过程中,材料经过塑性变形后,金属内部的组织结构得到改善,使得冲压件的强度有所提高。同时,冲压件可以设计带有加强筋、肋等结构,以提高其刚性。在市场竞争激烈的如今,常州市硕德环保机械有限公司始终坚持以客户为中心,不断优化生产流程,降低成本,为客户提供高性价比的产品。其冲压件已广泛应用于多个领域,并赢得了客户的一致好评和信赖。未来,硕德环保机械将继续加大研发投入,不断提升冲压件的品质和性能,以满足市场日益增长的需求。相信在其持续努力下,公司的冲压件将在更多领域发挥重要作用,为制造业的发展贡献更大的力量。选择常州市硕德环保机械有限公司的冲压件,就是选择品质与创新,共同开启制造业的辉煌未来!冲压件价钱多少?欢迎咨询常州市硕德环保机械有限公司。
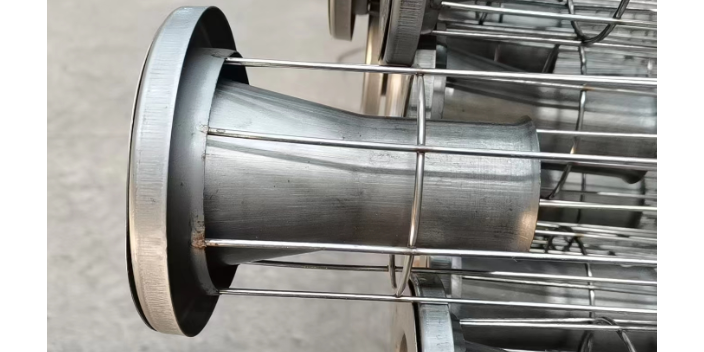
弯曲件表面擦伤1)原因及对策:对于铜、铝合金等软材料进行连续作业压弯时,金属微粒或渣滓易附在工作部位的表面,使制件出现较大的擦伤,这时应认真分析研究工作部位的形状、润滑油等情况使坯件比较好不要出现微粒及渣滓,以至产生划痕;弯曲方向和材料的轧制方向平行时,制件表面会产生裂纹,使工件表面质量降低。在两个以上的部位进行弯曲时,应尽可能的保证弯曲方向与轧制方向有一定的角度;毛刺面作为外表面进行弯曲时,制件易产生裂纹和擦伤;故在弯曲时应将毛刺面作为弯曲内表面;凹模圆角半径太小,弯曲部位出现冲击痕迹。对凹模进行抛光,加大凹模圆角半径,可以避免弯曲件擦伤;凸凹模间隙不应太小,间隙太小会引起变薄擦伤。在冲压过程中要时刻检查模具的间隙的变化情况;凸模进入凹模的深度太大时会产生零件表面擦伤,因此在保证不受回弹的影响的情况下,应适当的减少凸模进入凹模的深度;为了使制件符合精度的要求往往使用在底部压料的弯曲模,则在弯曲时压料板上的弹簧,定位销孔、托板和退料孔等都会压制成压痕,故应给予调整。冲压件设备哪家强?欢迎咨询常州市硕德环保机械有限公司。河北五金冲压件供应
冲压件的创新设计可带来新的市场机会。河北加工冲压件供应
工艺方案的确定是冲压件工艺性分析之后应进行的一个重要的环节。它包括:1)根据工件的形状特征、尺寸精度及表面质量的要求,进行工艺分析,判断出它的主要属性,确定基本工序的性质。即落料、冲孔、弯曲、拉深、翻边和胀形等基本工序。列出冲压所需的单全部工序,一般情况可从产品零件图样要求直接确定。2)根据工艺计算,确定工序数目。对于拉伸件,还应计算拉伸次数。而弯曲件、冲裁件也应根据其形状、尺寸及精度要求等,确定是一次或几次加工。3)根据各加工的变形特点、尺寸精度要求及要求操作的方便性等要求,确定工序排列的先后顺序。如采用先冲孔后弯曲、还是先弯曲后冲孔等。4)根据生产批量、尺寸大小、精度要求以及模具制造水平、设备能力等多种因素,将已初步依次而排的单工序予以可能的工序的组合。如复合冲压工序、连续冲压工序等。通常,厚料、低精度、小批量、大尺寸的冲件宜采用单工序生产,选用简单模;薄料、小尺寸、大批量的冲件宜采用级进模进行连续生产;而型位精度高的冲件,则宜采用复合模进行冲压。河北加工冲压件供应