商机详情 -
四川不锈钢冲压件批发
冲压设备规格的确定,主要取决于工艺参数及模具结构尺寸。对曲柄压力机来说,必须满足以下要求:1)压力机的标称压力必须大于冲压的工艺力。即更确切地说,应该是冲压过程的负荷曲线必须在压力机的许用负荷曲线之下。对于拉深件还需计算拉深功。2)压力机的装模高度必须符合模具闭合高度的要求。3)压力机的行程要满足工件成形的要求。对于拉深工序所用的压力机,其行程必须大于该工序中工件高度的2~2.5倍,以便放入毛坯和取出工件。冲压件厂家在哪里?欢迎咨询常州市硕德环保机械有限公司。四川不锈钢冲压件批发
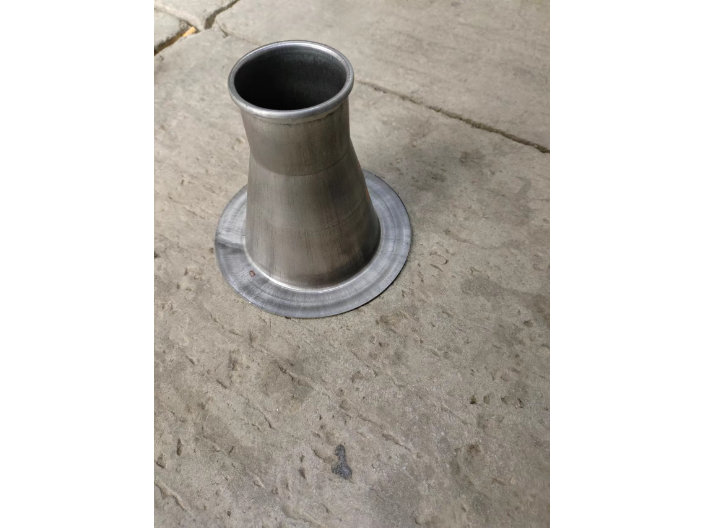
冲压件具有许多优势,使其成为广泛应用的制造工艺。首先,冲压件的生产效率高,能够满足大批量生产的需求,提高生产效益。其次,冲压件的精度高,能够制造出形状复杂、尺寸精确的零件,满足产品的要求。此外,冲压件的重复性好,能够保持一致的质量和性能。然而,冲压件的制造也面临一些挑战。首先,模具的设计和制造需要一定的技术和经验,增加了制造成本和周期。其次,对于形状复杂的冲压件,模具的设计和制造难度较大。此外,冲压过程中可能出现材料的变形、裂纹等问题,需要进行合理的工艺控制和质量检测。因此,冲压件的制造需要综合考虑材料、工艺、设备等多个因素,以确保产品的质量和性能。新疆除尘冲压件供应商冲压件哪家强?欢迎咨询常州市硕德环保机械有限公司。
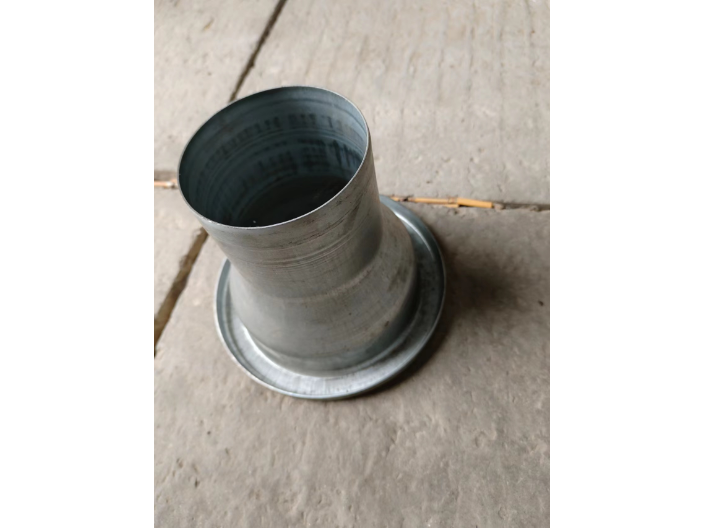
冲压件的质量控制是确保产品质量的重要环节。在冲压件的制造过程中,需要进行严格的质量控制,包括原材料的选择和检验、冲压工艺参数的控制、冲压件的尺寸和形状的检测等。此外,还需要进行产品的功能性测试和寿命测试,确保产品的性能和可靠性。随着科技的不断进步,冲压件的制造技术也在不断发展。未来,冲压件的发展趋势主要包括以下几个方面:一是材料的创新,如很强度钢、铝合金等新材料的应用;二是工艺的改进,如多工位冲压、模具自动化等技术的应用;三是数字化和智能化的发展,如冲压工艺仿真、数据分析和自动化控制等技术的应用。这些发展趋势将进一步提高冲压件的质量和生产效率,推动冲压件行业的发展。
五金冲压件加工工艺应遵循的5个原则,1.当五金冲压件的断面质量和尺寸精度要求较高时,可以考虑在冲裁工序后再增加修整工序或者直接采用精密冲裁工序。2.弯曲件的工序数量主要取决于其结构形状的复杂程度,根据弯曲角的数目、相对位置和弯曲方向而定。当弯曲件的弯曲半径小于允许值时,则在弯曲后增加一道整形工序。3.拉伸件的工序数量与材料性质、拉伸高度、拉伸阶梯数以及拉伸直径、材料厚度等条件有关,需经拉伸加工工艺计算才能确定。当拉伸件圆角半径较小或尺寸精度要求较高时,则需在拉伸后增加一道整形工序。4.为了提高冲压工艺的稳定性有时需要增加工序数目,以保证冲压件的质量。例如弯曲件的附加定位工艺孔冲制、成形工艺中的增加变形减轻孔冲裁以转移变形区等等。5.冲裁形状简单的五金冲压件,采用单工序模具完成。冲裁形状复杂的工件,由于模具的结构或强度受到限制,其内外轮廓应分成几部分冲裁,需采用多道冲压工序。必要时,可选用连续模。对于平面度要求较高的五金冲压件,可在冲裁工序后再增加一道校平工序。冲压件效果好不好?欢迎咨询常州市硕德环保机械有限公司。
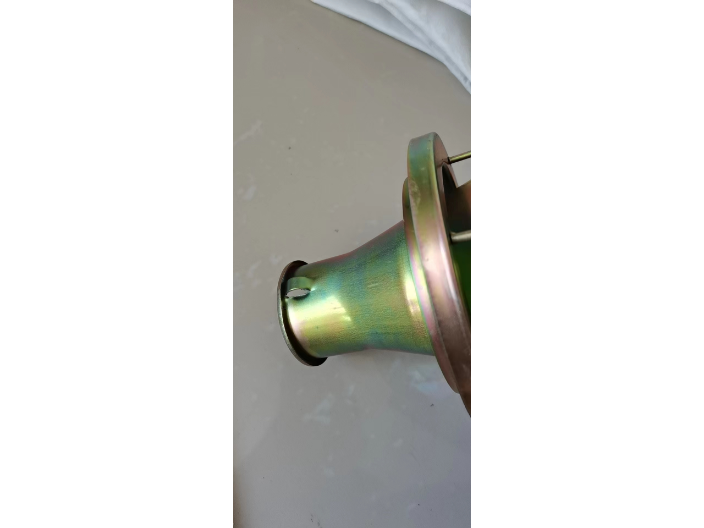
五金冲压加工常见的问题包括:精密冲压件的变形、毛刺等;弯曲件的裂口、翘曲、表面擦伤、角变形等;拉深件的凸缘皱折、拉深壁起皱、拉深壁损伤、拉裂等;翻边裂纹、胀形不匀等。常见问题的解决方法:模具设计要有合理的凸凹模间隙值、圆角半径和加工精度等。设计弯曲模时,要采取有效措施减小回弹,并在模具上减去回弹量;设计合理的圆角,防止弯裂。拉深时采用压边圈防止起皱,且压力要适中;用适当润滑减小拉深阻力,以防止模具黏着或使工件拉穿;使用符合工艺要求的专业冲压油。冲压件型号,欢迎咨询常州市硕德环保机械有限公司。山西机械冲压件
冲压件多少钱?欢迎咨询常州市硕德环保机械有限公司。四川不锈钢冲压件批发
冲压件的制造工艺包括模具设计、材料选择、冲压工艺参数的确定等。首先,模具设计是冲压件制造的关键环节,它直接影响着冲压件的形状、尺寸和质量。其次,材料的选择对冲压件的性能和使用寿命起着重要作用。常用的冲压材料包括冷轧钢板、不锈钢、铝合金等。冲压工艺参数的确定是保证冲压件质量的关键,包括冲压力、冲压速度、模具间隙等。冲压件制造具有许多优势。首先,冲压件可以实现高效率的批量生产,很大提高了生产效率和产品质量的稳定性。其次,冲压件的形状复杂度高,可以满足各种设计要求,提供更多的设计自由度。此外,冲压件的尺寸精度高,能够满足对精度要求较高的应用场景。冲压件的材料利用率高,减少了材料浪费,符合可持续发展的要求。四川不锈钢冲压件批发