商机详情 -
山东拉袋离心机氧含量检测
设备停机后并不意味着氧含量管理可以放松。停机阶段的管理同样重要。短期停机(几小时内)。保持腔体密封状态,不打开设备。如腔体内仍维持充氮状态,氧含量不会发生明显变化。恢复生产前检查氧含量数据,确认仍在安全范围内即可直接启动。如果数据异常则重新充氮检查。中期停机(一天以上)。停机后关闭氮气供应阀门,保持腔体密封。氮气气氛会因密封处微量泄漏逐渐被空气置换,氧含量会缓慢回升。恢复生产前必须重新进行完整的充氮和氧含量检查流程。长期停机(一周以上)。停机前先用氮气吹扫腔体内残留的可燃挥发物,然后关闭设备。恢复生产前进行***的设备检查,包括密封件状态、传感器状态和氮气供应系统状态,确认一切正常后重新执行充氮和氧含量检查。特殊停机(检修停机)。检修停机打开设备前,先进***体检测确认腔体内无可燃气体积聚。检修完成后重新安装密封件,进***密性测试和完整的充氮氧含量检查。丁氏离心机的控制系统可设定停机状态下的氧含量自动监测模式,长时间停机时定期自动检测腔体状态。现场安全稳定后使用便携仪器,排查氧含量超标各类潜在诱因。山东拉袋离心机氧含量检测
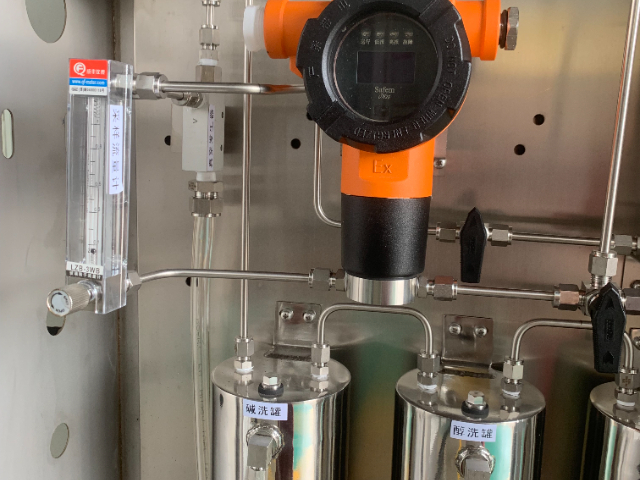
氧含量检测数据不*用于安全保障,还可以反过来指导工艺优化,这是很多用户没有意识到的附加价值。优化充氮时间。通过记录不同工况下的充氮曲线(氧浓度随时间变化的曲线),可以精确确定每种物料、每个批次所需的**短充氮时间。避免"凭经验多充十分钟"的保守做法,在确保安全的前提下缩短辅助时间,提高生产效率。优化充氮流量。通过对比不同充氮流量下的充氮效率,可以找到流量与耗氮量的比较好平衡点。流量过大虽然充氮快但浪费氮气,流量过小则充氮时间过长影响效率。实测数据可以帮助确定比较好充氮流量参数。评估密封状态变化。长期记录充氮曲线数据,可以观察到密封性能的渐变趋势。如果同前列量下的充氮时间逐渐延长,或运行中维持充氮所需的流量逐渐增大,说明密封性能在下降,提示需要提前安排密封件更换,避免被动等泄漏报警后才处理。工艺改进依据。对于需要在惰性气氛下进行的化学反应分离,氧含量数据可以帮助工艺工程师了解反应产物在分离过程中的氧化风险程度,进而优化反应条件或分离参数。建议将氧含量数据纳入工艺管理数据库,与产品产量、质量数据关联分析,挖掘安全数据背后的工艺优化空间。四川自动离心机氧含量检测推荐专业厂家企业规模不同生产工况有差异,氧含量检测配置方案需要分层定制。

当氧含量检查系统发生故障无法正常工作时,设备不能长期处于无检查保护状态,需要有应急替代方案。方案一:使用便携式检测仪替代。在线系统故障时,使用经校准合格的便携式氧含量检测仪进行人工检查。操作人员在每次充氮后手动检测氧含量,确认达标后签字记录,方可启动设备。运行中每30分钟手动检测一次。这是蕞简单直接的替代方案。方案二:缩短生产周期。如果便携式仪器数量有限或操作人员不足,可以缩短单次生产时间,增加检查频次。减少单次运行时间降低风险暴露程度。方案三:暂停使用。如果设备处理的是高危物料且无法通过替代方案保证安全,应暂停设备使用,等待在线系统修复后再恢复生产。安全底线不能因为赶生产而突破。故障修复时限。应对在线系统的故障修复设定时限要求。一般故障应在24小时内修复,严重故障应在72小时内修复或更换。超过时限未能修复的,应升级管理级别。修复后验证。系统修复后使用标准气体验证传感器精度,测试报警和联锁功能,确认一切正常后方可恢复正常使用。丁氏机械的售后服务团队可提供远程诊断和现场维修支持,缩短故障修复时间。
离心机清洗过程中氧含量状态会发生***变化,安全管理不能松懈。清洗前的准备。停机后不要急于打开设备。先用氮气对腔体进行充分吹扫,将残留的可燃挥发物置换出来。吹扫完成后检测氧含量和可燃气体浓度,确认两项指标都安全后才能进行下一步操作。打开检修口的注意事项。先微开检修口,让少量空气缓慢进入。不要一次性完全打开,避免大量空气瞬间涌入与残留可燃气体形成性混合气。打开后保持通风一段时间再进行清洗作业。CIP在线清洗。如果设备配备CIP功能,清洗可以在密闭状态下进行,安全性更高。清洗过程中不需要打开设备,减少了空气进入的风险。清洗程序结束后再按照正常流程进***体检测和开盖操作。清洗后的确认。清洗完成后如需进行下一批次生产,应重新执行完整的充氮和氧含量检查流程。不得直接开始生产而不做检查。清洗废液处理。含有有机溶剂的清洗废液应密闭收集,不得随意排放,按照环保要求进行处理。丁氏离心机的CIP功能可在密闭状态下完成清洗,减少清洗环节的安全风险。高风险反应工况可搭载多重冗余氧含量检测,多重防护规避燃爆隐患。

静电是离心机运行中容易被忽视但极其危险的点火源。在充氮保护和氧含量检测的体系中,静电防护是不可缺失的一环。离心机在高速运转过程中,转鼓与物料之间、物料与物料之间的摩擦会产生静电。如果静电不能及时导走,电荷持续积累,放电时产生的火花能量足以点燃可燃气体与空气的混合物。即使腔体内氧含量已经降到安全范围以下,静电火花在极端条件下仍然存在点燃风险。静电防护的**措施包括:设备接地。离心机整机必须可靠接地,接地电阻不大于4欧姆。转鼓通过轴承和主轴与机壳连接,机壳再通过接地线接入车间接地系统。建议单独设置接地极,不与其他设备共用接地回路。等电位连接。进料管、出料管、氮气管等与离心机连接的金属管路,必须与设备本体做等电位连接,防止不同金属部件之间因电位差产生放电火花。物料控制。对于导电性差的有机溶剂,可在工艺允许范围内适当提高物料的导电性,如添加导电助剂,减少静电积累。接地监测。建议安装接地监测装置,实时监测设备接地状态。如果接地线脱落或接地电阻超标,系统自动报警并锁定设备,防止在接地失效状态下继续运行。静电防护与充氮保护、氧含量检测共同构成密闭离心机的三重安全屏障。安全生产不存在捷径,可靠氧含量检测设备是车间稳定生产基础前提。浙江PB离心机氧含量检测厂家
电解液消耗与温湿度波动,是造成氧传感器零点漂移主要诱因。山东拉袋离心机氧含量检测
充氮保护不是简单地打开氮气阀门就完事了,一个合理的启动时序设计对安全性和效率都至关重要。标准启动时序一般包括以下几个阶段:第一阶段:自检。系统上电后首先进行自检,确认氧含量传感器工作正常、氮气供应压力在范围内、通讯连接正常。自检不通过时设备锁定并提示故障信息。自检时间通常在10-30秒。第二阶段:预充氮。自检通过后自动开启氮气阀门,以较大流量向腔体内充入氮气,快速降低氧浓度。此阶段流量较大,目的是缩短置换时间。预充氮阶段的流量通常为正常运行流量的3-5倍。第三阶段:检测确认。当氧含量检测系统显示氧浓度降至设定阈值以下时,系统进入确认阶段。为防止传感器误报,系统通常要求氧浓度连续稳定在阈值以下一定时间(如持续30秒或60秒)后才确认达标。第四阶段:允许启动。确认达标后系统发出"允许启动"信号,操作人员可以手动启动离心机运行。部分全自动设备在收到允许启动信号后自动进入启动流程。第五阶段:运行中维持充氮。设备运行后自动切换为小流量持续充氮,维持腔体内惰性气氛。流量根据密封性能和腔体容积自动调节。山东拉袋离心机氧含量检测
江苏丁氏机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,江苏丁氏机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!