商机详情 -
人工卸料离心机氧含量检测
当氧含量检查系统发生故障无法正常工作时,设备不能长期处于无检查保护状态,需要有应急替代方案。方案一:使用便携式检测仪替代。在线系统故障时,使用经校准合格的便携式氧含量检测仪进行人工检查。操作人员在每次充氮后手动检测氧含量,确认达标后签字记录,方可启动设备。运行中每30分钟手动检测一次。这是蕞简单直接的替代方案。方案二:缩短生产周期。如果便携式仪器数量有限或操作人员不足,可以缩短单次生产时间,增加检查频次。减少单次运行时间降低风险暴露程度。方案三:暂停使用。如果设备处理的是高危物料且无法通过替代方案保证安全,应暂停设备使用,等待在线系统修复后再恢复生产。安全底线不能因为赶生产而突破。故障修复时限。应对在线系统的故障修复设定时限要求。一般故障应在24小时内修复,严重故障应在72小时内修复或更换。超过时限未能修复的,应升级管理级别。修复后验证。系统修复后使用标准气体验证传感器精度,测试报警和联锁功能,确认一切正常后方可恢复正常使用。丁氏机械的售后服务团队可提供远程诊断和现场维修支持,缩短故障修复时间。企业需至少储备一套氧含量传感器,按现场使用数量五成增加备用件。人工卸料离心机氧含量检测
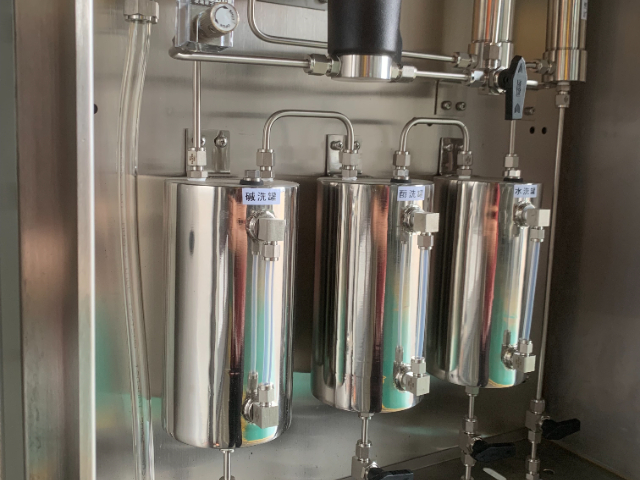
离心机清洗过程中氧含量状态会发生***变化,安全管理不能松懈。清洗前的准备。停机后不要急于打开设备。先用氮气对腔体进行充分吹扫,将残留的可燃挥发物置换出来。吹扫完成后检测氧含量和可燃气体浓度,确认两项指标都安全后才能进行下一步操作。打开检修口的注意事项。先微开检修口,让少量空气缓慢进入。不要一次性完全打开,避免大量空气瞬间涌入与残留可燃气体形成性混合气。打开后保持通风一段时间再进行清洗作业。CIP在线清洗。如果设备配备CIP功能,清洗可以在密闭状态下进行,安全性更高。清洗过程中不需要打开设备,减少了空气进入的风险。清洗程序结束后再按照正常流程进***体检测和开盖操作。清洗后的确认。清洗完成后如需进行下一批次生产,应重新执行完整的充氮和氧含量检查流程。不得直接开始生产而不做检查。清洗废液处理。含有有机溶剂的清洗废液应密闭收集,不得随意排放,按照环保要求进行处理。丁氏离心机的CIP功能可在密闭状态下完成清洗,减少清洗环节的安全风险。山东拉袋卸料离心机氧含量检测厂家充氮保护搭配氧含量检测,共同搭建密闭离心机完整成套安全防护体系。

密闭离心机能否有效维持惰性气氛,密封性是***道关。如果设备密封不好,充再多氮气也会从缝隙漏掉,氧含量检测永远降不到安全值。密闭离心机的密封主要涉及以下几个关键部位:转鼓与机壳之间的密封。这是****的密封环节,因为转鼓高速旋转,动静之间的密封难度比较大。常见方案包括迷宫密封、机械密封和气体密封,**设备会采用组合密封方式,在保证密封性的同时减少摩擦磨损。进出料口的密封。进料管和出料口在运行过程中需要保持密闭,通常采用法兰密封或快装卡箍密封,配合耐腐蚀密封垫片。观察窗和检修口的密封。这些部位虽然不经常打开,但如果密封垫片老化或紧固件松动,同样会成为泄漏点。建议定期检查更换。管路接口的密封。氮气进气管、氧含量采样管、排液管等接口处,必须采用可靠的密封方式,防止外部空气渗入。密封性能会随着使用时间逐渐下降。密封垫片老化、紧固件松动、密封面磨损等都会导致密封性变差。因此,密闭离心机需要建立定期检查密封性的维护制度,建议每半年进行一次气密性测试,确保设备始终处于良好的密封状态。
有些用户会问:我已经充了足够时间的氮气,为什么还要做氧含量检查?这个问题值得认真回答。氮气纯度不确定。使用的氮气纯度是否达标,很多企业并没有每批次检测。如果氮气纯度不够,充入的氮气中本身就含有少量氧气,可能导致充氮后氧含量仍然偏高。充氮量不确定。不同工况下需要的充氮量不同,凭经验估算的充氮时间可能不够。特别是换料后物料残留量变化、密封件状态变化等因素都会影响实际充氮效果。密封状态不确定。设备的密封性会随使用时间逐渐下降。上次充氮10分钟达标不**这次也一定达标,如果某个密封点在这期间出现了微小泄漏,充氮效果会大打折扣。运行中状态不确定。即使充氮后静态氧含量达标,设备运行中的振动可能导致密封间隙变化,外部空气可能缓慢渗入。不进行运行中的氧含量检查,无法发现这类动态泄漏。充氮是手段,氧含量检查是验证。没有验证的手段无法确保效果。就像吃了药还要量体温确认是否退烧一样,充氮和检查缺一不可。丁氏离心机的控制系统支持充氮与氧含量检查联动,氧含量未达标时设备自动锁定无法启动,从程序上杜绝"充了就跑"的侥幸操作。专业厂家可提供全套氧含量检测备件清单,紧急订单支持配件速发服务。
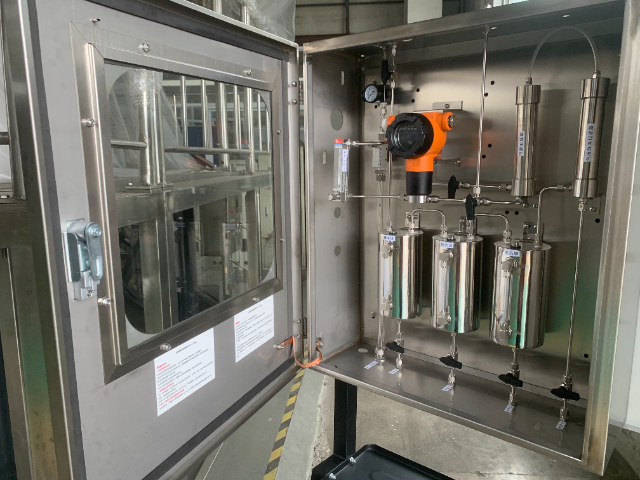
随着工业数字化转型的推进,离心机氧含量检测正在从单纯的现场监测向数字化管理方向发展。现场级。传统模式下,氧含量数据*在设备现场的显示屏上显示,操作人员需要到现场才能查看数据。这种方式在设备数量少、管理人员在场时可以满足需求,但无法实现集中管理。车间级。通过将多台离心机的氧含量数据接入车间SCADA系统或DCS系统,实现车间级的集中监控。管理人员在**控制室即可查看所有设备的实时氧含量数据,异常情况自动弹窗报警。这种方式适合有集中控制室的现代化工厂。工厂级。将车间数据进一步上传至工厂MES系统或私有云平台,实现全厂设备数据的统一管理和分析。可以按设备、按时间段、按批次生成氧含量数据报告,支持历史数据查询和趋势分析。远程级。借助物联网网关和云平台,将设备数据通过4G/5G网络传输至远程监控平台。设备厂家可以通过远程平台实时了解客户设备的运行状态,在数据出现异常趋势时主动联系客户进行预防性维护。这种模式正在成为**设备厂家的标准服务。数字化管理的**价值在于:数据从"看得见"变为"用得上"。通过对历史数据的趋势分析,可以提前发现密封性能下降、传感器漂移等潜在问题,实现从被动维修到主动预防的转变。中型化工企业平衡生产成本,逐步完善氧含量数据自动存储功能。山东刮刀卸料离心机氧含量检测推荐专业厂家
企业需定期开展员工培训,熟知各类物料对应的氧含量管控标准。人工卸料离心机氧含量检测
当氧含量检查系统发出比较高等级报警或发生紧急情况时,操作人员需要按照明确的步骤快速处置。第一步:确保人身安全。如果设备正在运行且氧含量严重超标,操作人员应迅速远离设备至安全距离。不要试图靠近设备进行手动操作,自动保护系统会完成停机程序。第二步:确认自动保护动作。查看设备是否已自动停机,充氮系统是否已自动加大流量。如果自动保护功能正常,等待设备完全停止后再进行后续处理。第三步:紧急停机。如果自动保护功能未正常触发,立即按下紧急停机按钮,强制设备停止运行。同时手动开启氮气阀门加大充氮流量。第四步:现场隔离。在设备周围设置安全警戒线,禁止无关人员进入。关闭与设备连接的上下游管路阀门,防止可燃气体扩散。第五步:排查原因。在确认安全的前提下,使用便携式检测仪检查现场气体环境。排查氧含量超标的可能原因,包括密封泄漏、氮气中断、传感器故障等。第六步:报告记录。向安全管理部门和设备管理部门报告事件经过。填写异常事件报告单,记录时间、现象、处置过程和初步原因分析。丁氏离心机的紧急停机按钮设置在操作面板醒目位置,一键可达。人工卸料离心机氧含量检测
江苏丁氏机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来江苏丁氏机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!