商机详情 -
吊袋离心机氧含量检测价格
当氧含量检查发现数据异常(如充氮后始终无法达标或运行中氧含量缓慢上升),**可能的原因是设备存在密封泄漏。以下是系统的排查方法。外观检查。首先对设备进行目视检查,重点查看各密封部位是否有明显损伤、变形或松动。包括转鼓密封面、进出料口密封垫片、观察窗密封、管路接口等。肥皂水检漏。将设备腔体充入微正压氮气,用肥皂水涂抹所有密封面和可疑泄漏点。泄漏处会产生气泡,可直观定位泄漏位置。这是**简单实用的检漏方法。分段排查。如果设备管路较多,可以逐段封堵排查。将氮气管路、采样管路、排液管路等逐一封堵,分别测试每段的密封性,缩小泄漏范围。密封件检查。重点检查各密封垫片和O型圈的状态。常见问题包括:密封垫片老化变硬失去弹性、O型圈因长期压缩变形、法兰紧固螺栓松动、密封面有划痕或异物。修复与验证。找到泄漏点后更换密封件或修复密封面,修复完成后重新进行充氮和氧含量检查,确认问题已解决。丁氏离心机为客户提供密封泄漏排查的技术指导,复杂问题可安排售后服务工程师现场支持。氧传感器密封配件分类收纳,取用严格执行先进先出仓储规则。吊袋离心机氧含量检测价格
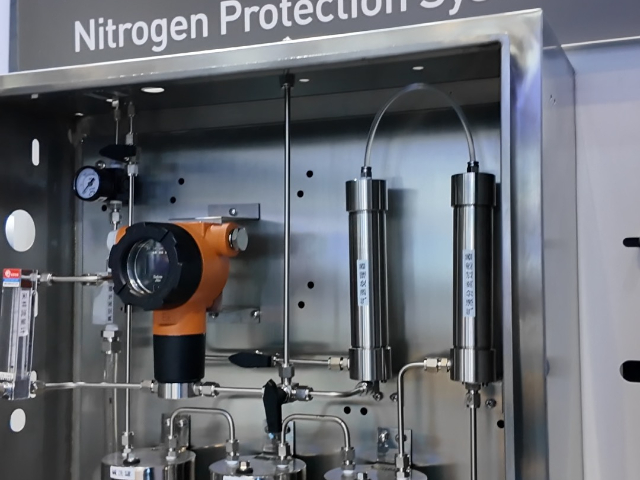
充氮保护中使用的氮气纯度,直接影响氧含量检测的效果和设备的安全性。很多用户在采购氮气时只关注价格,忽略了纯度指标,这是一个潜在的安全隐患。工业氮气按纯度分为多个等级:普通工业氮气纯度一般为99.5%,高纯氮气纯度为99.999%(即5N级别),超高纯氮气可达99.9999%(6N级别)。为什么纯度很重要?假设使用99.5%纯度的氮气进行充氮保护,氮气中残余的0.5%杂质气体里含有约0.1%的氧气。当腔体内被这种氮气充满后,理论氧浓度约为0.1%,看似安全。但如果使用99%纯度的氮气,残余氧气可能达到0.2%-0.3%,加上密封处微量渗入的空气,实际氧浓度可能接近甚至超过1%,安全裕度明显降低。对于处理易燃易爆物料的离心机,建议使用99.999%以上纯度的高纯氮气。虽然成本略高,但安全裕度大幅提升,同时也减少了因氮气纯度不足导致氧含量检测反复报警、设备无法启动的麻烦。在实际采购中,需要注意以下几点:要求氮气供应商提供每批次的纯度检测报告;氮气钢瓶或管道的阀门和减压阀必须清洁无油脂污染,避免污染氮气;氮气管路应采用不锈钢或铜管,避免使用塑料管路,防止氮气中的微量氧气渗透。对于用量较大的用户,建议考虑现场制氮设备。吊袋离心机氧含量检测价格整套氧监测体系串联选型运维应急,形成闭环离心机安全管控流程。

早期安装的离心机可能不具备氧含量检查功能或系统配置较低,升级改造是提升安全水平的有效途径。评估现状。升级前首先评估设备的密封性能是否满足充氮保护的基本要求。如果密封性不足,需要先进行密封结构修复或改造。评估现有控制系统的扩展能力,确定是否可以在原有基础上增加氧含量检查功能。局部升级方案。如果现有控制系统支持扩展,可以在原有系统上增加氧含量传感器模块和联锁逻辑。这种方案成本较低、实施周期短,适合预算有限的用户。需要确认控制系统的I/O点数、通讯能力和程序容量是否满足扩展需求。整体升级方案。如果现有控制系统不支持扩展或设备整体配置较低,建议进行控制系统整体更换。采用全新的PLC和触摸屏,集成氧含量检查、数据记录、报警联锁等全套功能。这种方案功能完善但成本较高、需要较长的停产时间。升级后验证。无论哪种升级方案,完成后都必须进行系统功能验证,包括传感器精度验证、联锁功能测试、数据记录功能测试等。验证合格后方可投入使用,验证报告纳入设备档案。丁氏离心机提供氧含量检查系统的升级设计和实施服务,由原厂工程师负责方案设计和现场调试
精细化工行业是密闭离心机的重要应用领域,该行业对氧含量检测有一些独特的应用特点。物料多样性高。精细化工企业通常生产多品种、小批量的产品,同一台离心机可能需要处理不同种类的物料,每种物料的闪点、极限、氧化敏感性各不相同。这对氧含量检测系统的灵活性提出了要求,系统应支持多组参数设置,操作人员可以根据当前处理的物料快速切换安全阈值和保护方案。工艺间歇性强。精细化工多为间歇式生产,每批次物料处理完成后需要清洗和更换物料。频繁的开停机和清洗操作意味着充氮保护系统需要反复进行充氮置换和氧含量确认。如果每次充氮置换时间过长,会***降低生产效率。因此,精细化工用户对充氮效率和氧含量检测响应速度的要求较高。安全意识分化。精细化工行业中既有安全管理规范的大型企业,也有安全意识相对薄弱的中小企业。部分中小企业在成本压力下可能选择不配备氧含量检测或使用质量较低的检测设备,这是行业安全管理的薄弱环节。法规压力加大。近年来应急管理部门对精细化工企业的安全检查力度持续加大,涉及易燃易爆物料的离心作业被列为重点检查内容。氧含量检测系统的配备情况和运行记录是现场检查的重要项目。离心机氧含量检测兼顾人员设备物料安全,是化工生产刚需防护装置。

充氮保护不是简单地打开氮气阀门就完事了,一个合理的启动时序设计对安全性和效率都至关重要。标准启动时序一般包括以下几个阶段:第一阶段:自检。系统上电后首先进行自检,确认氧含量传感器工作正常、氮气供应压力在范围内、通讯连接正常。自检不通过时设备锁定并提示故障信息。自检时间通常在10-30秒。第二阶段:预充氮。自检通过后自动开启氮气阀门,以较大流量向腔体内充入氮气,快速降低氧浓度。此阶段流量较大,目的是缩短置换时间。预充氮阶段的流量通常为正常运行流量的3-5倍。第三阶段:检测确认。当氧含量检测系统显示氧浓度降至设定阈值以下时,系统进入确认阶段。为防止传感器误报,系统通常要求氧浓度连续稳定在阈值以下一定时间(如持续30秒或60秒)后才确认达标。第四阶段:允许启动。确认达标后系统发出"允许启动"信号,操作人员可以手动启动离心机运行。部分全自动设备在收到允许启动信号后自动进入启动流程。第五阶段:运行中维持充氮。设备运行后自动切换为小流量持续充氮,维持腔体内惰性气氛。流量根据密封性能和腔体容积自动调节。标准化采购流程能够筛选出性能稳定、售后完善的氧含量检测设备。安徽上卸料离心机氧含量检测推荐专业厂家
传感器负零点漂移极具危险性,会掩盖腔体真实超氧安全隐患。吊袋离心机氧含量检测价格
氧含量检测系统不*是日常安全保障工具,也是应急管理体系的重要组成部分。应急预案制定。企业应针对离心机氧含量异常制定专项应急预案,明确以下内容:各级报警对应的响应措施和责任人;自动停机后的恢复流程和确认步骤;氧含量持续无法达标时的排查流程;严重泄漏或设备故障时的现场处置和人员疏散方案。应急演练。预案不能只停留在纸面上,必须定期组织演练。建议每半年至少进行一次离心机氧含量异常应急演练,检验操作人员对报警响应的熟练程度和应急预案的可操作性。演练后进行总结评估,发现问题及时修订预案。应急物资准备。现场应配备以下应急物资:便携式氧含量检测仪,用于现场确认和对比验证;备用氮气瓶,用于主供气系统故障时的应急充氮;密封堵漏工具和备件,用于快速修复泄漏点;个人防护装备(防护眼镜、手套、呼吸防护等)。应急通讯。现场应张贴应急联系电话,包括设备厂家技术支持热线、氮气供应商紧急送气电话、企业安全管理部门和应急救援电话。确保紧急情况下能快速联系到相关人员。事故报告。每次氧含量异常事件都应形成书面报告,记录事件经过、原因分析、处理措施和改进措施。报告纳入安全管理体系文件,作为后续安全改进的依据。吊袋离心机氧含量检测价格
江苏丁氏机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,江苏丁氏机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!