商机详情 -
湖北钻孔机加工是什么
数控机加工技术涵盖了多种加工方式,主要包括车削、铣削、钻孔和磨削。这些工艺共同构成了现代机械加工的重点。车削工艺通过工件旋转配合刀具切削,适合制造圆柱形零件,如轴类和螺丝零件。铣削则利用旋转刀具对工件进行多角度切削,能够加工复杂的平面和曲面结构。钻孔工艺专注于在工件上打孔,满足装配和功能需求。磨削则通过砂轮对工件表面进行精细打磨,提高表面光洁度和尺寸精度。此外,数控加工还涵盖激光切割和高压水刀切割等特色工艺,有效避免材料因高温加工而变形。这些工艺相互配合,满足从简单到复杂零件的制造需求,广泛应用于手机金属零件、医疗器械以及汽车发动机零部件等领域。瑞宏机械(上海)有限公司以丰富的数控机加工经验和完善的设备组合,能够灵活运用多种加工方式,精确完成各类零件的制造任务,确保产品性能和装配精度。机加工流程从原材料准备开始,经多道工序逐步成型为较终产品。湖北钻孔机加工是什么
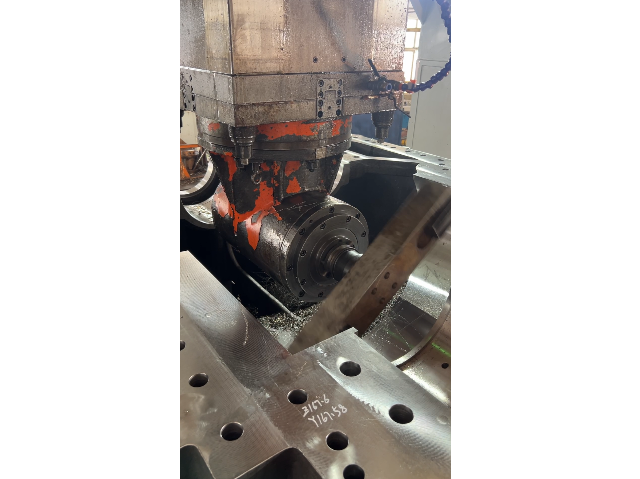
车间内某一工序的生产率限制了整个车间的生产率的提高时,该工序的刀具寿命要选得低些当某工序单位时间内所分担到的全厂开支较大时,刀具寿命也应选得低些。大件精加工时,为保证至少完成一次走刀,避免切削时中途换刀,刀具寿命应按零件精度和表面粗糙度来确定。与普通机床加工方法相比,数控加工对刀具提出了更高的要求,不*需要冈牲好、精度高,而且要求尺寸稳定,耐用度高,断和排性能坛同时要求安装调整方便,这样来满足数控机床高效率的要求。数控机床上所选用的刀具常采用适应高速切削的刀具材料(如高速钢、超细粒度硬质合金)并使用可转位刀片。湖北钻孔机加工是什么雕琢机加工工艺精细,能够为汽车发动机零件提供精确的表面处理。
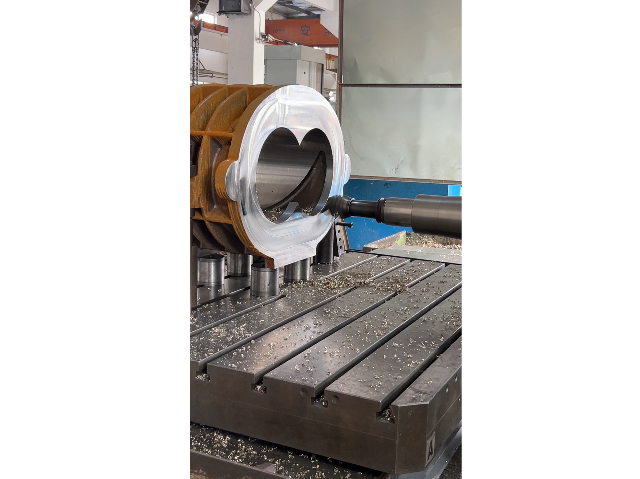
较短进给路线的类型及实现方法如下。⑴较短的切削进给路线。切削进给路线较短,可有效提高生产效率,降低刀具损耗。安排较短切削进给路线时,还要保证工件的刚性和加工工艺性等要求。⑵较短的空行程路线。①巧用起刀点。采用矩形循环方式进行粗车的一般情况示例。其对刀点A的设定是考虑到精车等加工过程中需方便地换刀,故设置在离毛坯件较远的位置处,同时,将起刀点与其对刀点重合在一起②巧设换刀点。为了考虑换刀的方便和安全,有时将换刀点也设置在离毛坯件较远的位置处,那么,当换第二把刀后,进行精车时的空行程路线必然也较长;如果将第二把刀的换刀点也设置在中的毋点位置上,则可缩短空行程距离。
机加工的主要设备:机械加工的精髓在于其设备。无论是手动加工还是数控加工,都需要依赖于特定的机械设备来达成目标。在手动加工中,机械工人需要操作如铣床、车床、钻床和锯床等设备,这些设备能够精确处理各类材料,为小批量和简单零件的生产提供有力支持。而在数控加工领域,数控设备如加工中心、车铣中心、电火花线切割设备以及螺纹切削机等则扮演着主要角色。这些设备能够通过编程精确控制机床轴的运动,自动完成材料的去除,从而实现精细加工的目标,特别适合于大批量和形状复杂的零件生产。表面粗糙度是机加工的重要指标,常用Ra值进行评估。
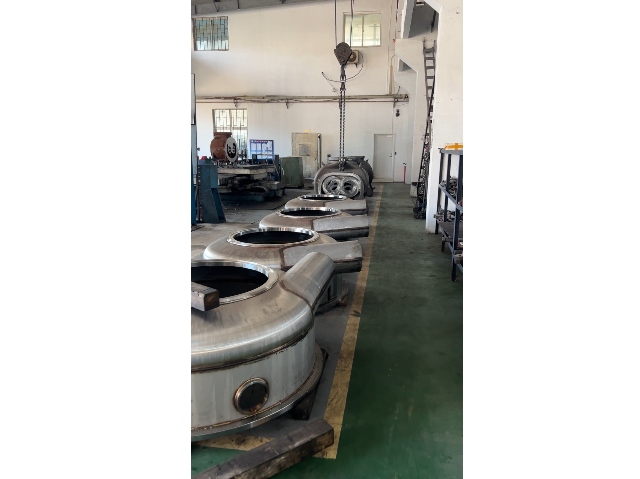
机加工的特点在于其加工方式的多样和适用范围的宽泛。通过车削、铣削、钻孔、磨削等工艺,机加工能够实现对各种形状和尺寸的零件进行精细加工。其加工过程通常依托机床的机械运动和刀具的切削作用,将原材料逐步去除,达到设计所需的形状和尺寸。机加工能够兼顾加工精度与表面质量,满足不同工业领域对零件性能的严格要求。加工过程中,数控技术的介入使得工艺更加智能化,能够执行复杂的加工程序,实现高重复性和稳定性。此外,机加工能够适应多种材料,包括金属和工程塑料,满足不同产品的制造需求。机加工还具有灵活调整加工参数的能力,使得针对不同工件特性进行个性化加工成为可能。例如,在纺织机械零件的生产中,顺铣与逆铣的切削方式结合应用,能够兼顾加工效率和表面光洁度。精密零件的加工需采用低应力切削工艺,减少变形。福建机加工哪家好
适用于单件小批量定制生产,满足个性化产品制造需求。湖北钻孔机加工是什么
机加工的工艺流程涵盖多个环节,环环相扣,确保零件从原材料到成品的转变精确可靠。首先,根据零件设计图纸选择合适的原材料,通常为金属或塑料。接着,利用车床进行车削加工,车削通过材料旋转与刀具配合,完成圆柱形零件的初步成型。随后,铣削工序通过旋转刀具对工件进行多角度切削,塑造复杂的平面和曲面结构。钻孔工序紧随其后,钻床对工件进行精确打孔,满足装配和功能需求。磨削作为后续工序,借助砂轮对工件表面进行细致打磨,提升表面光洁度和尺寸精度。此外,激光切割和水刀切割等工艺被灵活应用于特殊材料和复杂形状的加工,避免了传统切割带来的热变形问题。整个流程中,数控加工中心实现自动化控制,优化切削参数,兼顾加工效率与质量。每一步工序都严格把控,确保零件各项指标达到设计要求。湖北钻孔机加工是什么