商机详情 -
金山区风电设备车加工
加工材质的特性会直接影响加工的难度和成本,因此选择适合的加工材料,对于控制订单成本和保障加工质量都有重要意义。通常使用车加工之材料为易切削用钢及铜,易切削用钢含硫及含磷较高,硫与锰在钢材中是以硫化锰的形态存在,这种结构可以改善钢材的切削性能,降低加工难度,延长刀具的使用寿命,进而降低加工成本。除了传统钢材,现在越来越多领域开始使用铝合金材料进行车加工,铝合金材料的密度比铁与钢材料更低,加工难度低,可塑性强,加工完成后的产品重量更轻,刚好符合很多领域轻量化的需求。同时,铝合金材料加工难度低,缩短了加工零件的时间,随之带来成本的降低,因此成为很多领域青睐的加工材质。瑞宏机械(上海)有限公司可以适配不同材质的车加工需求,根据客户选择的材质调整切削参数,保障加工质量。瑞宏机械车加工,助力铝合金在航空配件领域出众。金山区风电设备车加工
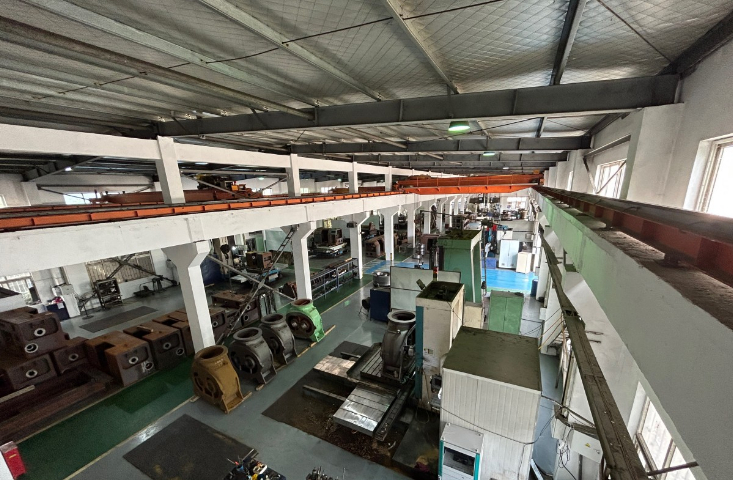
扩孔加工是工件加工中常见的工序,针对已经完成预钻孔的工件进行扩径加工,扩孔加工对尺寸精度和内壁平整度有一定要求,需要在合适的设备上完成。在车床上完成扩孔加工,可以和车加工的其他工序一起完成,不需要二次装夹,能够减少装夹带来的精度误差,提升加工效率。扩孔钻是专门用于扩孔加工的工具,在车床上使用扩孔钻可以配合车床的旋转运动,轻松完成扩孔加工,获得符合尺寸要求的孔位。瑞宏机械(上海)有限公司可以在车床上完成包括扩孔加工在内的多道工序,配合基础的车加工完成全流程加工,一次装夹完成多工序,保障工件的整体加工精度,满足客户对工件孔位加工的要求。压缩机车加工参考价格瑞宏机械车加工,把易切削用钢塑造为精密机件。
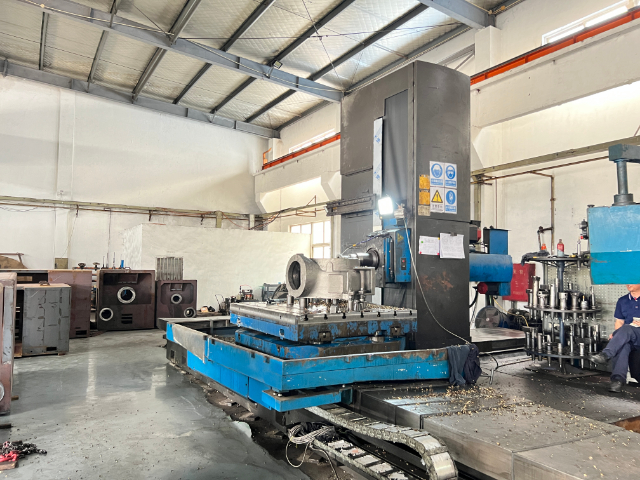
很多刚接触机械加工的从业者,首先会了解车加工的基本操作形式。目前主流的车加工有两种常见形式,第一种是把车刀固定,让需要加工的未成形工件保持旋转,在旋转过程中完成切削作业,这种方式适配不少批量零件的加工生产。第二种是把工件固定,让工件保持高速旋转状态,再通过刀架带动车刀做横向或者纵向的移动,完成精度要求更高的切削加工,这种方式适合对精度有较高要求的零件。两种加工形式各有适用场景,针对不同的工件要求可以灵活选择。瑞宏机械(上海)有限公司的技术团队,会根据客户提供的工件要求、尺寸参数、精度标准,选择更适配的加工形式,保障加工后的零件符合使用要求。车加工的两种形式,经过多年的生产实践验证,能够覆盖大部分常见零件的加工需求,结合现代数控设备的升级,两种加工形式的精度和效率也都有了明显提升。
在各类机械修配工厂中,经常需要对旧的零件进行修整或者重新加工,车加工在修配领域发挥着重要作用。很多需要修配的零件都是带有回转表面的轴类、盘套类零件,这类零件磨损之后,需要重新切削修整,或者重新加工制作新的替换零件,都可以用到这种加工工艺。修配业务的订单大多是单件小批量,这类工艺可以灵活适配单件小批量订单的生产,满足修配工厂的需求。瑞宏机械(上海)有限公司承接各类修配相关的加工订单,不管是重新加工零件还是修整旧零件,都可以按照要求完成加工,帮助修配工厂恢复设备的正常运行,延长设备的使用寿命,减少设备更换的成本,帮助企业控制生产成本。铝合金经瑞宏车加工,在航空配件领域独具优势。
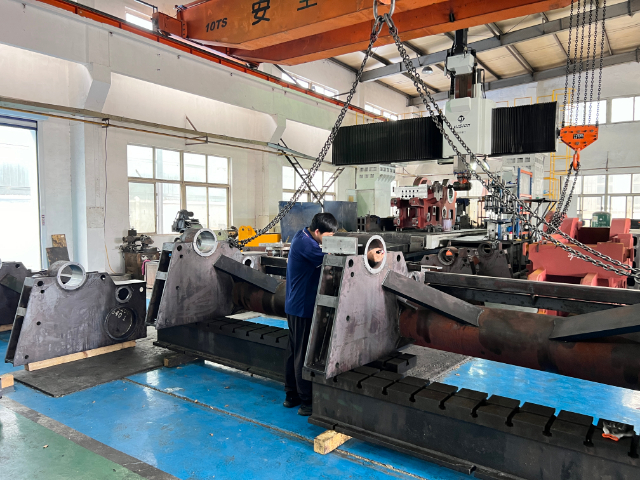
加工执行与在线监测多工序集成:在一台数控车床上完成粗车、半精车、精车、倒角等操作,减少装夹次数。实时监控:通过电流传感器与振动分析仪采集数据,当切削力异常时自动停机并报警。5.质量检测与追溯在线测量:探针系统在加工过程中检测关键尺寸(如轴径公差±),数据直连MES系统生成SPC报表。二维码追溯:每个工件附带独一编码,扫码即可获取加工参数、刀具寿命等全生命周期信息。6.后处理与包装去毛刺:采用气动浮砂机处理表面微小瑕疵。防锈处理:喷涂防锈油并真空包装,满足海运防腐蚀要求。二、瑞宏机械工艺创新实践1.数字孪生驱动的工艺仿真虚拟调试:在1:1虚拟车间中模拟加工过程,提前发现干涉问题,减少试切废品率至2%以下。参数优化:通过ANSYS建立切削力模型,将薄壁零件(壁厚≤1mm)的变形量控制在。2.智能化生产单元建设设备互联:部署5G网络实现10台数控车床集群控制,平均换型时间从45分钟缩短至18分钟。能耗管理:引入空载自动停机功能,设备空闲时功耗降低60%。3.绿色制造工艺突破微量润滑技术:采用高压油雾冷却(压力5-10MPa),减少切削液使用量90%,废液排放达标率100%。干式切削:针对铝合金工件开发负压排屑系统,实现无冷却液加工。瑞宏机械车加工,将易切削用钢打造成精良产品。黄浦区智能车加工哪家强
车加工选瑞宏机械,对盘类工件加工精度超绝,不信试试?金山区风电设备车加工
这种技术常用于需要平滑连接不同直径部位的场合,如轴类零件的连接部分。阶梯车削:在两个表面之间急剧改变直径,形成类似台阶的结构。这种技术常用于需要不同直径段连接的零件,如齿轮轴、花键轴等。倒角车削:在两个不同直径的表面之间打造出平滑的角度过渡,使原本方形的边缘变得圆润。这种技术有助于减少应力集中,提高零件的耐用性。轮廓车削:刀具沿着预先设定的几何形状路径进行轴向移动,以形成所需的轮廓形状。这种技术普遍应用于复杂形状零件的加工,如凸轮、曲轴等。四、车加工的其他相关技术除了上述主要技术外,车加工还涉及一些其他相关技术,如车削端面、切槽加工、车削螺纹、滚花加工、钻孔加工等。这些技术各自具有独特的应用场景和工艺特点,共同构成了车加工技术的完整体系。车削端面:专门用于处理旋转轴垂直方向的工件端部,通过逐层去除材料,达到所需的零件长度并创造光滑的表面质量。切槽加工:在工件上创造出狭窄的切口,即“槽口”。槽口的大小主要受刀具宽度的影响,可用于各种零件的槽形加工。车削螺纹:通过刀具沿着工件侧面移动,同时切削出外表面的螺纹。这种技术普遍应用于各种需要螺纹连接的零件,如螺栓、螺母等。金山区风电设备车加工