商机详情 -
崇明区铸铁车加工生产厂家
不同的加工工艺对应不同类型的工件生产,在机械加工领域,不同工艺之间形成互补,满足各类产品的生产需求。车加工的工艺特点决定了它主要适配带有回转表面的工件生产,在很多工业场景中都难以被替代。瑞宏机械(上海)有限公司承接各类符合工艺特点的加工订单,根据工件的要求调整加工参数,保证成品符合客户的使用要求。日常生产中,轴类工件是车加工常见的加工对象,各类粗细长短不同的轴类零件,都可以通过对应工艺完成加工,达到设计要求的尺寸和表面状态。除了轴类工件,盘类、套类工件也是这类工艺经常加工的对象,这类工件大多带有回转表面,适配工艺的加工特点。在一些修配工厂中,很多需要修整的回转类工件,也会用到这类工艺完成加工作业,帮助工厂完成设备的修整作业,恢复设备的正常使用。不同材质的工件,只要符合工艺的适配要求,都可以选择这种加工方式完成生产,加工团队会结合材质特性调整切削参数,保障加工后的成品符合相关标准,适配客户的装配使用需求。瑞宏机械的车加工,用现代技术打造高精度轴类零件。崇明区铸铁车加工生产厂家
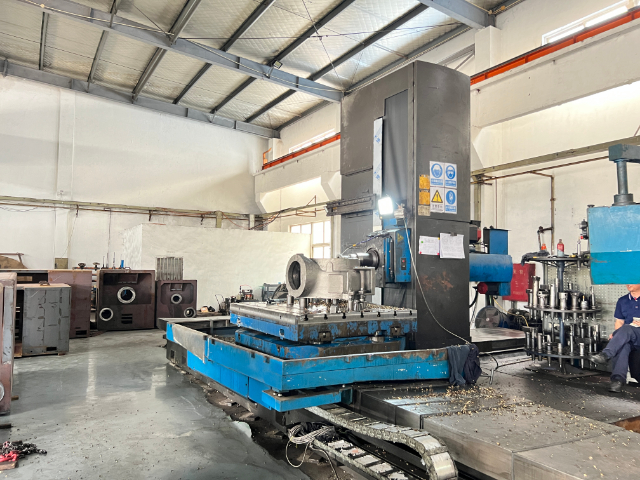
航空领域对零件的性能要求较高,不*需要零件尺寸符合标准,还对零件重量、强度等方面有特定要求,因此对加工工艺也有较高要求。车加工在航空零件生产中发挥着重要作用,很多航空领域的回转类零件都需要通过这一工艺完成加工。航空领域不少零件采用铝合金材料生产,这种材料特性适配车加工操作,加工难度较低,能够获得符合要求的表面质量与尺寸精度,同时还能控制零件重量与生产成本,符合航空领域零件生产的需求。瑞宏机械(上海)有限公司熟悉不同领域零件的加工要求,针对航空领域零件的生产需求,可以调整车加工的参数与流程,保障成品符合行业规范。近年来航空制造业快速发展,对零件加工的需求也在不断变化,相关加工技术也在不断调整,更好满足行业发展带来的新需求。崇明区铸铁车加工生产厂家车加工找瑞宏,对盘套类工件加工展现高超技艺。
在精密制造体系中,零件精度直接影响后续设备组装后的使用性能,因此加工过程中的精度控制十分重要。车加工作为常用的加工工艺,对精度控制有着较为成熟的操作体系,借助现代数控设备与测量技术,可以实现较高水平的精度控制,满足不同行业对零件尺寸的要求。在实际加工开始前,技术人员会根据工件的设计要求,调整设备参数,确定加工流程,从粗加工到精加工逐步推进,每一步都会做好尺寸检测,避免出现误差累积。瑞宏机械(上海)有限公司在加工过程中,会做好各个环节的质量管控,确保车加工完成后的零件符合设计标准。对于不同类型的工件,技术人员也会总结对应的精度控制要点,根据工件的使用场景调整控制标准,更好适配客户的生产需求,助力客户后续生产环节顺利推进。
板牙是加工外螺纹的常用工具,很多带外螺纹的轴类工件需要完成外螺纹加工,这个工序也可以在车床上完成,和基础的车加工工序衔接。在完成轴类工件外圆的车加工之后,直接更换板牙完成外螺纹加工,不需要二次装夹转移工件,能够保障螺纹和外圆的同轴度符合设计要求,提升工件的整体精度。瑞宏机械(上海)有限公司掌握车床上板牙加工的操作技巧,能够在完成基础车加工之后,按照设计要求完成外螺纹加工,保障外螺纹的尺寸精度和位置精度符合要求,满足客户对带外螺纹工件的加工需求,交付合格的加工工件。铝合金经瑞宏车加工,在航空配件领域绽放光彩啦!
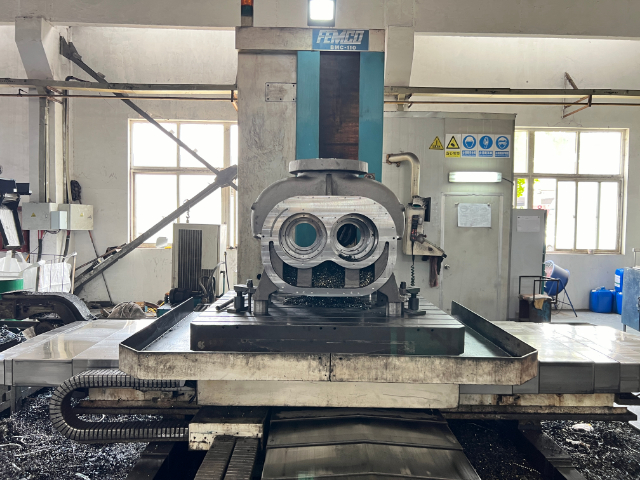
铜材质是工业生产中常用的材质,很多导电零件、装饰零件都会选用铜材质,铜材质的车加工也有对应的特点。铜材质的硬度较低,切削阻力小,加工难度不大,车加工处理起来比较顺畅,加工后的表面光洁度较好,适合很多对表面质量要求较高的零件生产。很多导电零件需要用到铜材质,这类零件很多都带有回转表面,刚好适配这种加工工艺,能够完成符合要求的零件生产。加工铜材质的时候,需要调整对应的切削参数,配合合适的车刀,就能得到不错的加工质量。瑞宏机械(上海)有限公司加工人员熟悉铜材质的加工特点,会调整对应的加工方案,保障铜材质零件的加工质量,满足客户对表面质量和尺寸精度的要求,交付符合要求的成品,支持相关行业的生产。想让轴类零件精度高?瑞宏机械车加工来帮忙!崇明区铸铁车加工生产厂家
瑞宏机械车加工,把易切削用钢雕琢成精密部件。崇明区铸铁车加工生产厂家
沿斜面竖直方向设置的斜面缓冲结构3包括窄片斜面缓冲结构15和宽片斜面缓冲结构18,窄片斜面缓冲结构15固定安装在竖置安装槽13内,宽片斜面缓冲结构18固定安装在第二竖置安装槽14内,通过窄片斜面缓冲结构15和宽片斜面缓冲结构18的设置,便于根据下模成型块9的侧壁形状进行安装缓冲结构,从而进一步提高下模成型块9与上模板2之间的摩擦力,从而进一步提高本模具的使用寿命。窄片斜面缓冲结构15的宽度与横置的斜面缓冲结构3的宽度一致,减少使用斜面缓冲结构15的种类,便于工人对本模具进行安装。在下模板2的上端面上设有安装槽16和第二安装槽17,安装槽16设置在下模板2侧边的中间位置,第二安装槽17设置在安装槽16的两侧,缓冲等高块5固定安装在安装槽16内,缓冲垫块4固定安装在第二安装槽17内,通过缓冲垫块4和缓冲等高块5的设置,来降低上模板1与下模板2的撞击力,减小冲击力的同时便于本模具进行脱模,提高模具的实用寿命。第二安装槽17尺寸与竖置安装槽13的尺寸一致,推荐的,在第二安装槽17和竖置安装槽13内固定安装的缓冲块的种类一致,从而降低本模具的组装难度,提高组装效率。下模等高块6固定安装在安装槽16内,上模等高块7固定安装在上模板1的下端面上。崇明区铸铁车加工生产厂家