商机详情 -
舟山车加工中心
我们都能确保加工过程的稳定与。严格的质量管理品质是瑞宏机械的生命线。我们建立了严格的质量管理体系,对齿轮箱车加工过程进行监控与管理。从原材料采购、加工过程控制到成品检验,每一道工序都遵循严格的标准与流程。同时,我们还定期对设备进行维护与保养,确保设备的稳定运行与加工精度。这些措施共同构成了我们的品质保证体系,让客户放心使用我们的产品与服务。定制化齿轮箱车加工解决方案在瑞宏机械,我们深知每个客户的生产需求都是的。因此,我们提供了多种定制化齿轮箱车加工解决方案,旨在满足客户多样化的需求。生产方案针对大规模生产需求,我们开发了生产方案。通过优化切削参数、采用与工装夹具等措施,我们显著提高了齿轮箱零部件的加工效率与质量。这不*缩短了客户的生产周期,还降低了单位成本,提升了其市场竞争力。精密加工方案对于高精度要求的齿轮箱零部件,我们提供了精密加工方案。借助高精度车床与精密测量技术,我们能够确保零部件的尺寸精度、形状精度与表面粗糙度满足严苛的标准。这为客户在传动系统中的应用提供了有力支持。材质适应性方案针对不同材质的齿轮箱零部件,我们提供了材质适应性方案。我们的工程师将根据零部件的材质特性。瑞宏机械的车加工,用现代技术打造高精度轴类零件。舟山车加工中心
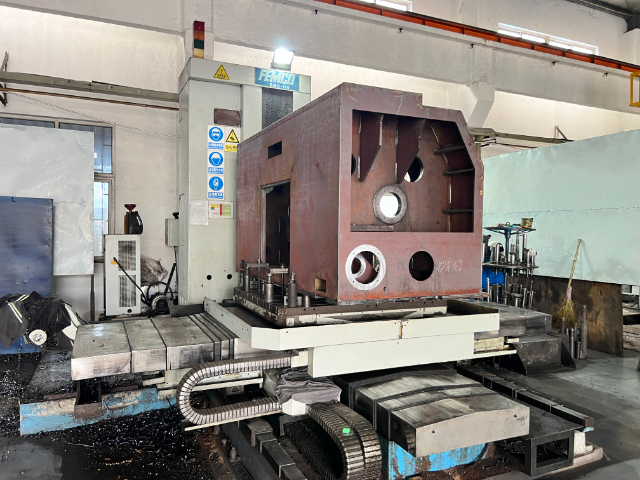
铁路交通领域很多轨道配件、列车零部件都需要加工,其中有不少回转类零件,比如轴承、传动轴、连接销等等,这些零件都需要车加工完成成型,满足尺寸和强度要求。列车零部件对安全性要求很高,加工精度不够会影响部件的配合,长期运行容易出现安全隐患,所以车加工环节的精度控制非常重要。瑞宏机械(上海)有限公司承接铁路领域相关零部件的车加工订单,会严格按照客户提出的精度要求加工,每一个零件都做好检测,保障符合行业的安全标准,能满足列车长期运行的要求。铁路领域很多配件需要定期更换,维修环节需要定制更换零件,车加工能灵活满足定制更换零件的加工需求,帮助维修部门尽快完成更换作业,恢复线路正常运行。普陀区制造车加工生产厂家车加工工艺哪家强?瑞宏机械上海创辉煌!
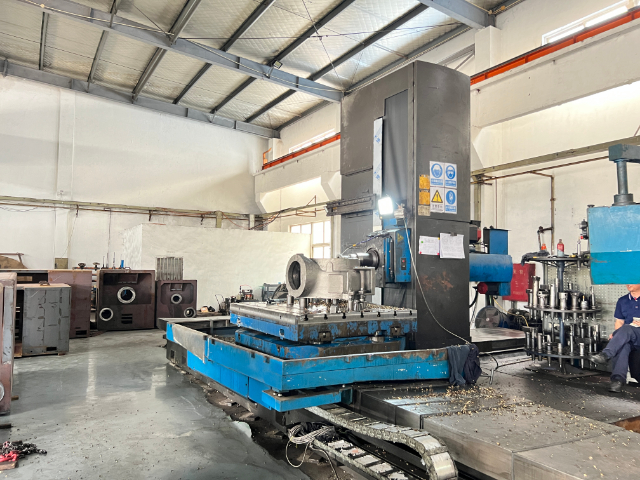
加工过程中,刀具的选择会直接影响加工效率与成品质量,因此做好刀具选择适配加工需求十分重要。车加工中,需要根据加工材料的特性、加工精度要求选择合适的车刀,保障切削过程顺畅,同时获得较好的表面质量。如果加工的是硬度较高的钢材,需要选择硬度较高耐磨性较好的刀具,延长刀具使用寿命,避免加工过程中出现刀具磨损过快影响精度的问题。如果加工的是铝合金这类硬度较低可塑性较强的材料,就可以选择适配软质材料加工的刀具,避免粘刀等问题影响成品表面质量。粗加工和精加工对刀具的要求也不相同,粗加工更注重切削效率,精加工更注重尺寸精度与表面质量。瑞宏机械(上海)有限公司技术人员会根据每次车加工的实际需求选择合适刀具,保障加工流程顺利,成品符合要求。
切削参数的设置是影响加工效率与成品质量的重要因素,在车加工过程中,需要根据加工材料、刀具类型、加工要求调整切削参数,平衡效率与质量的关系。常见的切削参数包含切削速度、进给量、背吃刀量三个主要部分,粗加工阶段,可以选择较大的背吃刀量与进给量,提升切削效率,快速去除多余材料。精加工阶段,则需要选择较小的进给量,合适的切削速度,提升加工精度,获得更好的表面质量。加工不同材料时,参数设置也不相同,加工硬度较高的钢材时,切削速度需要适当降低,避免刀具磨损过快。加工铝合金这类材料时,可以适当提升切削速度,提升加工效率。瑞宏机械(上海)有限公司技术人员有着丰富的经验,能够根据实际加工情况调整车加工的切削参数,保障加工流程顺畅,成品符合设计要求。轴加工想有高精度表现?瑞宏机械车加工来助力呀!
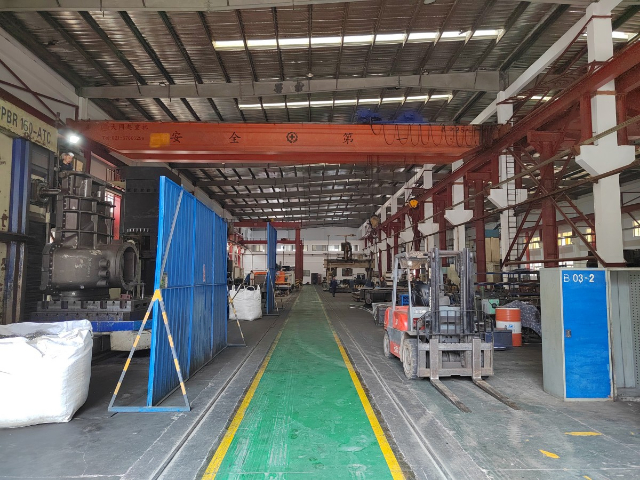
电子设备领域生产过程中,需要很多小型精密回转类配件,比如转轴、连接套等,这些配件尺寸小,对精度要求高,加工环节需要专业的工艺支持。车加工可以适配小型配件的加工,借助现代精密车床设备,可以完成小型配件的切削加工,获得符合设计要求的形状与尺寸。电子设备更新速度较快,很多时候需要小批量定制不同规格的配件,对加工方的灵活性有一定要求。瑞宏机械(上海)有限公司具备灵活调整加工方案的能力,能够应对电子设备领域小批量多规格的加工需求,完成车加工工序的交付,帮助电子设备生产企业快速获得符合要求的配件,推进新产品的研发与生产,适配行业快速发展的节奏。瑞宏机械车加工,助力铝合金零件在航空配件领域腾飞。虹口区齿轮箱车加工价格
瑞宏机械车加工,为轴加工注入高精度的活力。舟山车加工中心
在智能制造与工业,传统车加工工艺正面临更高挑战:多品种小批量订单需求、精密零件加工公差要求趋严、能耗与成本压力加剧。作为中国高级装备制造领域的先进企业,瑞宏机械(上海)有限公司通过重构车加工工艺流程,成功实现了从“经验驱动”到“数据驱动”的跨越。本文将揭秘其背后的技术逻辑与实践价值。一、车加工工艺流程的主要环节车加工是以工件旋转为主运动、刀具直线运动为进给的切削工艺,典型流程可分为六个阶段:1.毛坯预处理材料选择:根据零件性能选用铸铁、铝合金或不锈钢,瑞宏机械针对航空航天领域的高强钢采用真空淬火工艺,消除内应力。热处理规范:通过正火(850℃×2h)改善材料切削性,减少刀具磨损。2.工艺规划与编程数字化建模:利用UGNX建立三维模型,识别加工特征(如螺纹、曲面),自动生成NC代码。参数优化:基于切削力公式(F=k·f·ap)动态调整切削速度(推荐范围:100-300m/min)、进给量()与背吃刀量()。3.刀具与夹具系统刀具管理:采用模块化刀库(标配24工位),搭配硬质合金涂层刀具(如TiAlN涂层),寿命提升至1200分钟。智能夹具:瑞宏自主研发的液压膨胀夹具,夹持力误差≤,适用于直径50-300mm的精密轴类零件。舟山车加工中心