商机详情 -
舟山大型车加工热处理
电子设备领域更新换代速度较快,对各类零件的生产也提出了不同要求,车加工能够适配电子设备领域多样化的零件生产需求。很多电子设备的小型轴类零件、套类零件都带有回转表面,适合用这种工艺完成加工,而且这类工艺能够适配多种不同的材质,不管是金属材质还是部分符合要求的其他材质,都可以完成加工。电子设备很多都追求轻薄化,对零件重量有一定要求,铝合金材质的零件刚好符合要求,而铝合金适配这类工艺,加工难度低,生产速度快,能够配合电子设备企业快速完成零件生产,跟上产品更新换代的节奏。瑞宏机械(上海)有限公司熟悉电子设备领域零件的加工特点,能够满足小型零件的加工要求,配合电子设备企业完成产品研发和生产环节的零件供应,助力电子设备行业的产品更新。车加工领域,瑞宏机械靠轴加工精度闻名遐迩。舟山大型车加工热处理
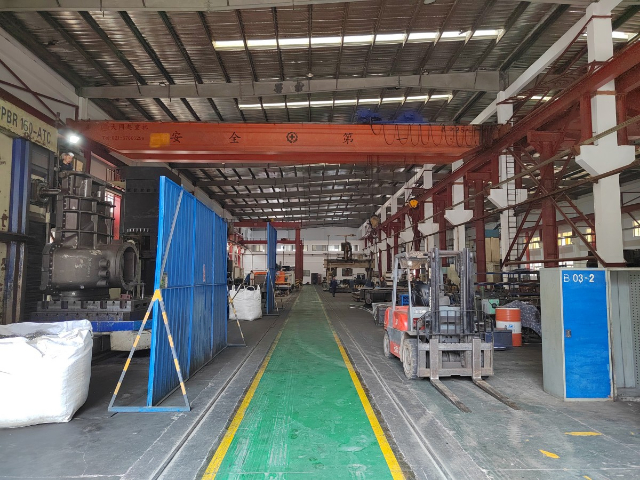
在各类机械修配工厂中,经常需要对旧的零件进行修整或者重新加工,车加工在修配领域发挥着重要作用。很多需要修配的零件都是带有回转表面的轴类、盘套类零件,这类零件磨损之后,需要重新切削修整,或者重新加工制作新的替换零件,都可以用到这种加工工艺。修配业务的订单大多是单件小批量,这类工艺可以灵活适配单件小批量订单的生产,满足修配工厂的需求。瑞宏机械(上海)有限公司承接各类修配相关的加工订单,不管是重新加工零件还是修整旧零件,都可以按照要求完成加工,帮助修配工厂恢复设备的正常运行,延长设备的使用寿命,减少设备更换的成本,帮助企业控制生产成本。舟山大型车加工热处理瑞宏机械车加工,为轴加工赋予高精度品质内涵。
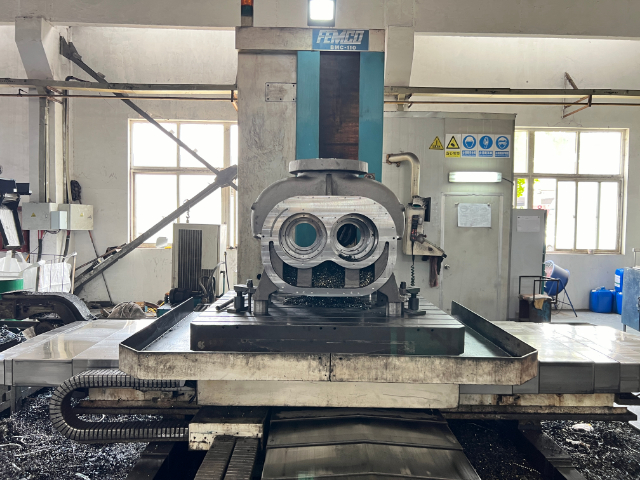
这种技术常用于需要平滑连接不同直径部位的场合,如轴类零件的连接部分。阶梯车削:在两个表面之间急剧改变直径,形成类似台阶的结构。这种技术常用于需要不同直径段连接的零件,如齿轮轴、花键轴等。倒角车削:在两个不同直径的表面之间打造出平滑的角度过渡,使原本方形的边缘变得圆润。这种技术有助于减少应力集中,提高零件的耐用性。轮廓车削:刀具沿着预先设定的几何形状路径进行轴向移动,以形成所需的轮廓形状。这种技术普遍应用于复杂形状零件的加工,如凸轮、曲轴等。四、车加工的其他相关技术除了上述主要技术外,车加工还涉及一些其他相关技术,如车削端面、切槽加工、车削螺纹、滚花加工、钻孔加工等。这些技术各自具有独特的应用场景和工艺特点,共同构成了车加工技术的完整体系。车削端面:专门用于处理旋转轴垂直方向的工件端部,通过逐层去除材料,达到所需的零件长度并创造光滑的表面质量。切槽加工:在工件上创造出狭窄的切口,即“槽口”。槽口的大小主要受刀具宽度的影响,可用于各种零件的槽形加工。车削螺纹:通过刀具沿着工件侧面移动,同时切削出外表面的螺纹。这种技术普遍应用于各种需要螺纹连接的零件,如螺栓、螺母等。
不同加工工艺对加工材料有不同的要求,选择合适的材料能够提升加工效率,获得更好的成品质量。车加工常用的材料包含易切削用钢、铜以及铝合金等,不同材料有着不同的特性,适配不同的应用场景。传统的易切削用钢中,硫和磷含量相对较高,硫与锰在钢材中会以硫化锰的形态存在,这类材料更适合车加工操作,切削难度相对较低。近年来,铝合金材料在车加工中的应用逐渐增多,这种材料密度比铁和钢更低,加工难度不高,可塑性较强,加工完成后的零件重量更轻,能够缩短加工时长,也能在一定程度上降低生产成本。因此铝合金材料受到航空配件领域的欢迎,很多航空领域的零件都采用这种材料完成车加工生产。瑞宏机械(上海)有限公司能够根据不同材料的特性调整加工参数,帮助客户获得符合要求的成品,满足不同领域客户对零件生产的需求。车加工领域,瑞宏机械凭轴加工精度脱颖而出啦!
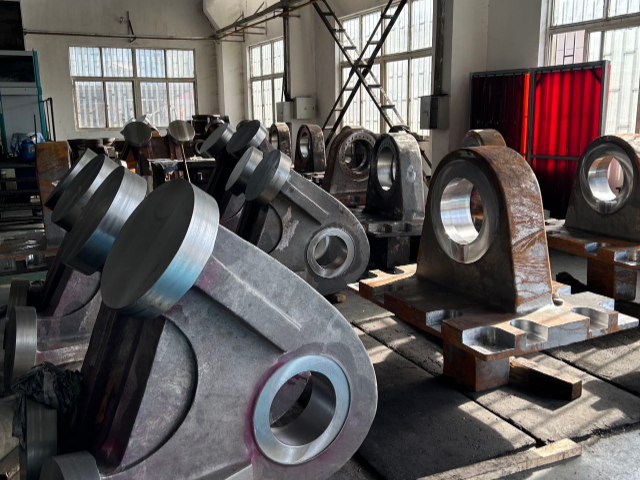
随着制造业的不断发展,车加工行业也在不断发展,呈现出几个明显的趋势。首先是数控化和自动化程度不断提升,越来越多的企业引入自动化数控车床,替代传统的普通车床,提升加工精度和效率。其次是定制化服务的需求不断增加,随着制造业细分领域的发展,越来越多客户需要单件小批量的定制加工服务,这也要求加工企业能够快速响应不同的需求。另外,加工工艺也在不断升级,配合新型材料的加工需求,技术人员也在不断摸索新型材料的加工参数,适配新材料的加工要求。瑞宏机械(上海)有限公司也在跟随行业发展趋势,不断升级设备和技术,优化服务,更好的满足客户不断变化的车加工需求。车加工工艺哪家强?瑞宏机械上海创辉煌!舟山大型车加工热处理
瑞宏机械车加工,以高精度推动轴类加工进步。舟山大型车加工热处理
表面粗糙度Ra≤μm。三、典型案例分析:汽车传动轴精加工瑞宏机械为某新能源汽车企业加工高精度传动轴(关键尺寸公差±),通过以下措施达成目标:工艺路线优化:采用“粗车→深冷处理→半精车→磁力探伤→精车”流程,消除热变形影响。刀具寿命预测:基于物联网采集刀具磨损数据,建立寿命模型(公式:T=K/(v·f)^n),提前更换刀具避免批量报废。在线补偿系统:通过激光对刀仪实时修正刀具位置,补偿误差达。四、挑战与未来方向1.当前痛点复杂曲面加工:叶轮类零件需多轴联动,对编程与机床刚性要求较高。工艺知识沉淀:老技工经验尚未完全转化为数字化模型。2.技术突破方向AI工艺推荐:开发深度学习算法,根据工件材质与形状自动生成较优参数组合。超精密加工:探索金刚石涂层刀具与温控主轴技术,加工精度向纳米级迈进。瑞宏机械(上海)有限公司的车加工工艺升级实践证明,数字化转型不是简单的技术堆砌,而是从“设备联网”到“流程重构”、从“经验决策”到“数据驱动”的系统性变革。通过智能化改造,企业不*提升了生产效率与质量稳定性,更为客户创造了差异化价值。未来,随着数字孪生、增材制造等技术的深度融合。舟山大型车加工热处理