商机详情 -
冷凝酒精净化公司
我们坚持“品质为先、诚信为本”的经营理念,从设备原材料采购到生产制造的每一个环节,都建立了严格的质量管控体系,确保每一台设备都符合国家质量标准与行业规范。原材料均选用国内外 品牌的质量材质,经过严格的检测筛选后投入生产;生产过程中,采用先进的生产工艺与检测设备,对设备的每一个零部件、每一道生产工序进行严格检测,杜绝不合格产品出厂。此外,我们还建立了完善的品质追溯体系,可实现设备从生产、安装到运维的全程追溯,一旦出现品质问题,可快速定位原因、妥善解决,让企业使用更放心、更安心。半导体清洗用溶剂回收机处理废醇,减少外运处置。冷凝酒精净化公司
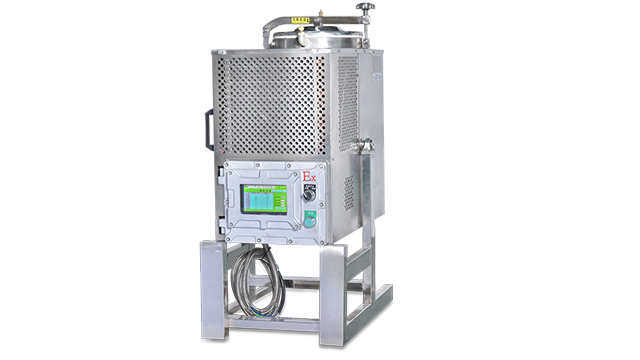
传统溶剂回收设备需要专人盯守、手动调参,不*耗费大量人力,还容易因操作失误导致回收效率低、溶剂纯度不达标。针对智能化工厂升级需求,我们打造了这款智能款溶剂回收机,搭载物联网云端系统+AI智能算法,实现全流程数字化管控,让溶剂回收从“人工操作”升级为“无人值守”,大幅提升运维效率,降低人工成本。设备配备高清触控显示屏,操作界面简洁易懂,一键切换不同溶剂回收模式,AI算法会根据溶剂类型自动调节加热温度、真空度、冷凝速度,无需人工反复调试,哪怕是混合溶剂也能精细分离,保障回收效率和纯度。支持手机、电脑远程监控,随时随地查看设备运行状态、溶剂回收量、能耗数据、设备故障预警等信息,异地也能远程启停、调整参数,真正实现随时随地管控设备。内置故障自动检测系统,实时排查设备隐患,提前发送预警通知,配合模块化快拆设计,易损件更换简单快捷,年维护频次极低。同时自动生成回收数据报表,方便企业成本核算、环保台账整理,为生产优化提供数据支撑,适配现代化企业精细化管理需求,让溶剂回收更高效、更智能。 冷凝酒精净化公司溶剂回收机用于研发小试,帮实验室减少废液外送。
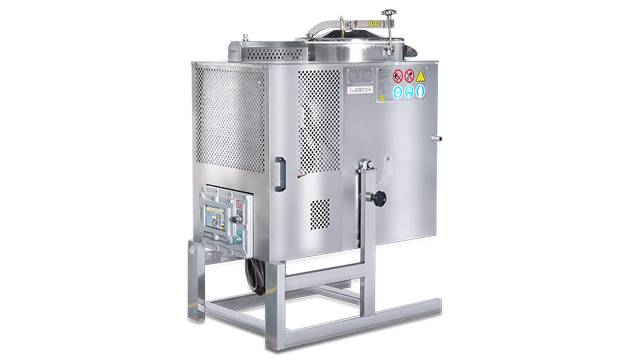
近年来环保监管越来越严格,VOCs排放超标、危废处置不合规,轻则罚款整改,重则停产停业,不少企业因为溶剂处理不规范面临巨额处罚。想要长效解决环保问题,源头治理才是关键。我们这款溶剂回收机,聚焦VOCs减排和危废减量化,帮助企业从根源解决环保痛点,轻松满足各项环保核查要求,远离处罚风险。设备采用全密闭蒸馏回收技术,全程无溶剂挥发泄漏,VOCs无组织排放浓度远低于国家规定限值,彻底解决车间异味、空气污染问题。通过回收再生废溶剂,大幅减少危废产生量,原本需要定期清运的废溶剂,变成可循环使用的原料,危废存储、清运、处置成本直线下降,同时规避危废违规堆放、转运带来的环保风险。设备配备完整的运行台账、数据监测系统,可自动生成环保所需的各项数据报表,方便企业整理环保台账,应对环保部门的日常检查、专项核查。不管是重点排污企业,还是中小型加工厂,部署这款回收机后,既能实现绿色生产,又能提升企业环保信用等级,契合国家双碳战略和循环经济政策,还能享受环保补贴政策,实现经济效益与环保效益双丰收。
溶剂回收机是一种用于回收有机溶剂的设备,可以在化学实验室、工厂生产线、印刷厂等场合使用。它可以将废弃的有机溶剂经过高温蒸发、冷凝、分离等步骤处理后,得到回收的溶剂,从而实现废弃物的资源化利用和环境保护。溶剂回收机的优点包括:节约成本:通过回收有机溶剂,可以较大程度上降低生产成本,并减少环境污染。保护环境:有机溶剂在大气中挥发会产生污染,而溶剂回收机可以有效防止有机溶剂对环境造成的污染。提高工作效率:通过溶剂回收机的处理,回收后的溶剂可以重新使用,从而提高生产效率和生产质量。安全可靠:溶剂回收机在处理有机溶剂时可以避免了危险和安全风险。总之,溶剂回收机是一种环保、经济、高效的设备,可以帮助企业实现资源的节约和环境的保护。安环岗用溶剂回收机降低接触风险,改善作业环境。
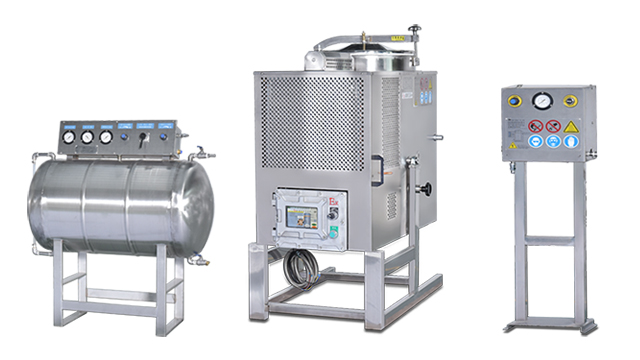
溶剂回收机在多个方面发挥着关键作用。它利用蒸馏原理,通过加热蒸发溶剂使其变成气态,然后蒸气进入冷却系统液化流出,从而回收到洁净的有机溶剂。这使得废、脏、旧有机溶剂得以再生并循环再利用。溶剂回收机主要作用为:1.处理废溶剂专业安全环保;节约废溶剂委外处置费用;2.废溶剂处理后可再次利用,节省新溶剂购买成本;3.废溶剂多次回收后利用,直到消耗殆尽,减少废溶剂产生量,降低废溶剂处理成本;4.废溶剂及时回收再利用彻底消除存放废溶剂带来的安全隐患。溶剂回收机是一种用于回收溶剂的设备,它具有许多优势和作用。溶剂回收机密闭蒸馏,有助于车间气味比敞口更轻。冷凝酒精净化公司
无需外发处理!厂区就地回收乙丙醇废液,纯度达标可复用。冷凝酒精净化公司
溶剂回收机的运行成本主要由能耗(电费)、人工维护、耗材更换及残渣处理四部分组成。根据2025-2026年的行业数据,其综合运行成本通常为新溶剂采购成本的10%-20%,投资回报期一般在6-12个月。具体成本构成如下:能耗成本(主要支出):这是较大的变动成本。现代高效机型(采用热交换或冷量回收技术)的单位能耗已大幅降低,约为0.3-0.6kWh/升溶剂。示例:若电价为1元/kWh,回收1升溶剂的电费成本约为0.3-0.6元。相比传统设备,新型节能机型可节省40%以上的电费。维护与耗材成本:日常维护:主要包括密封圈、加热棒等易损件的定期更换。设备年维护次数通常≤2次,年均维护费用约占设备总投资的3%-5%。人工成本:全自动机型可实现无人值守运行,需少量时间进行加料和取料,几乎不增加额外人工负担。总结:以一家日产生100升废溶剂的企业为例,若新溶剂价格为20元/升,使用回收机后:节省采购:每日约节省1500-1700元(按90%回收率计)。运行支出:每日电费约30-60元+极少维护费。净收益:每日可净省千元以上,一年即可收回设备投资并实现盈利。
冷凝酒精净化公司