商机详情 -
废稀释剂净化图片
洁宝通溶剂回收机适用于LCD光学产品电镀喷涂等行业,根据溶剂回收机回收的溶剂不同,常把溶剂回收机称为以下通俗名称:洗枪水回收机、天那水回收机、天拿水回收机、甲醇酒精回收机、无水乙醇回收机、异丙醇回收机、甲苯回收机、二甲苯回收机、环己酮回收机、烷己酮回收机、稀料回收机、稀释剂量回收机、乙酸甲酯回收机、乙酸乙酯回收机、乙酸丙酯回收机、乙酸丁酯回收机、乙酸异丙酯回收机、二氯乙烷回收机、三氯甲烷回收机、三氯乙烷、四氯乙烷回收机、三氯乙烯回收机、四氯乙烯回收机、氯仿回收机、防白水回收机、白电油回收机、松节油回收机、轻油精回收机、HC碳氢素回收机等等。回收过程中溶剂损耗极低,较大限度节约资源。废稀释剂净化图片
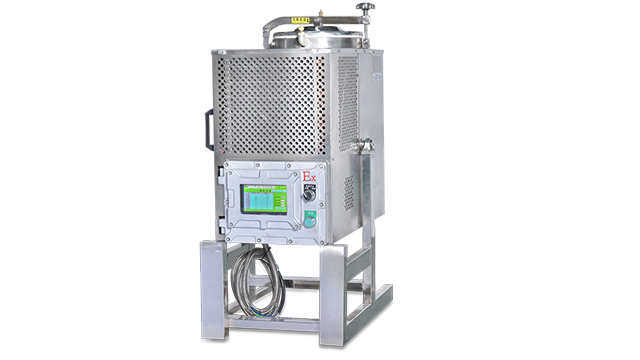
选择一款质量的溶剂回收机,不*要看设备性能,更要看品牌实力与售后保障,而我们的溶剂回收机,凭借的优势,成为万千企业的信赖之选。我们深耕溶剂回收领域多年,拥有50余年行业经验,累计安装1500+套系统,服务于汽车制造、化工、制药、电子等多个行业的企业,拥有丰富的行业经验与成熟的技术方案。我们的设备采用先进的蒸馏技术与智能控制系统,回收率高达95%以上,VOCs排放远低于行业标准,防爆等级达到ExdIICT6级,适配各类易燃易爆溶剂回收,同时具备模块化设计,可根据企业需求定制专属方案,无需改造生产流程,快速投入使用。我们承诺提供“EPC总承包+全周期运维培训”服务,从设备选型、上门安装、调试,到后期的维护、维修、配件更换,全程专人跟进,售后响应时间不超过24小时,确保设备长期稳定运行。此外,我们还提供的溶剂成分检测、回收效益测算、环保风险评估服务,帮助企业精细测算投入回报,规避环保与安全风险。选择我们的溶剂回收机,不*是选择一款高效、安全、便捷的环保装备,更是选择一个可靠的合作伙伴,助力企业在降本增效、环保合规的道路上稳步前行,实现可持续发展。 己烷蒸馏安全高效溶剂回收机占地面积只1.2㎡,却具备20㎡传统溶剂回收机的处理能力,空间利用率提升150%。
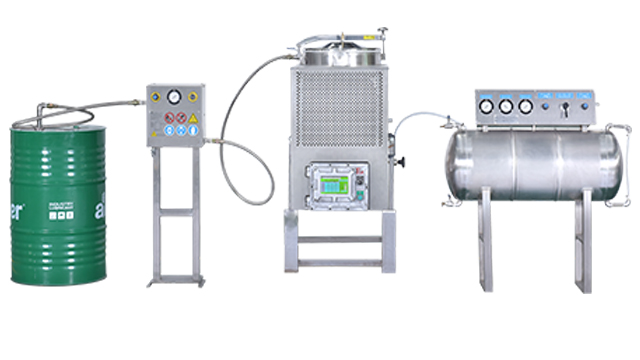
洁宝通溶剂回收机的优势主要体现在以下几个方面:高效回收:溶剂回收机采用先进的蒸馏和冷凝技术,能够实现溶剂的高效回收,回收率通常可达90%以上。降低成本:通过回收再利用溶剂,企业可以明显减少对新溶剂的采购需求,从而降低生产成本。环保节能:溶剂回收机的使用有助于减少废弃物的排放,降低对环境的污染,同时,回收过程中产生的热能还可以进行再利用,实现能源的节约。总之,溶剂回收机具有许多优势和作用,它不*可以节约资源、保护环境、提高生产效率、降低能源消耗和安全隐患等,还可以帮助企业符合环保法规、保护工人身体健康、提高产品质量和降低生产成本等。因此,使用溶剂回收机是一种明智的选择,可以帮助企业实现可持续发展。
针对化工行业溶剂用量大、废溶剂产出多、环保管控严的行业特点,洁宝通溶剂回收机可完美适配精细化工、基础化工、化工中间体生产等全场景溶剂回收作业。化工生产萃取、合成、清洗、提纯等工序会产生大量混杂杂质、水分、残渣的废溶剂,这类废溶剂成分复杂、腐蚀性强、处置难度高,传统处理方式不*浪费资源,还极易引发环保问题。洁宝通溶剂回收机采用耐腐蚀机身材质,可适配各类醇类、酯类、酮类、苯类等化工溶剂回收,针对不同沸点、不同属性的化工溶剂,可灵活调节蒸馏温度与冷凝参数,精细分离溶剂与杂质、水分、废渣,有效提纯废旧溶剂。设备全程密闭运行,无溶剂挥发、无废气外泄,杜绝化工溶剂异味扩散与粉尘污染,完全符合化工车间防爆、环保生产标准。回收后的溶剂纯度稳定、品质达标,可直接回流化工生产线循环使用,大幅降低化工企业原料消耗与危废处置压力,助力化工企业实现清洁生产、资源循环利用,适配化工行业规模化、标准化、绿色化生产需求。 溶剂回收机适用于化工、制药、印刷等多个行业,应用范围广泛。
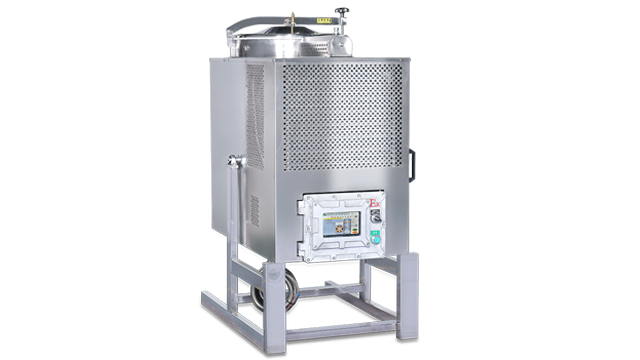
高校实验室、科研院所、检测机构日常实验检测会产生种类多、批次杂、总量大的废有机溶剂,洁宝通溶剂回收机专为科研实验轻量化、高精度、高合规性需求设计,完美适配各类实验室废溶剂回收工作。实验室废溶剂品类繁杂,包含乙醇、、乙酸乙酯、甲醇等多种溶剂,且批次分散、杂质不一,传统统一外运处置方式成本较高,且无法实现资源利用,同时存在废液堆积、泄露、挥发的安全隐患。洁宝通溶剂回收机体积小巧、布局灵活,适配实验室狭小空间部署,支持多品类、小批量废溶剂精细回收,可根据不同实验溶剂的理化特性微调回收参数,精细去除实验残留杂质、水分,保障回收溶剂品质稳定。设备全程密闭低温蒸馏,溶剂挥发量极低,无异味扩散、无环境污染,为实验室营造安全洁净的实验环境。同时设备运行数据精细可追溯,可完美匹配科研机构台账管理、合规检查要求,既解决实验室废液处置难题,又节约科研耗材成本,助力科研机构实现绿色、安全、规范化实验运作。 溶剂回收机运行噪音低,不会对工作环境造成噪音污染。蒸馏分离厂商
在电子清洗领域,回收的异丙醇纯度达99.8%,可重复用于精密元件清洗流程。废稀释剂净化图片
洁宝通溶剂回收机搭载全套智能控制系统,打破传统废溶剂处理设备操作繁琐、数据混乱、管理无序的弊端,助力企业实现废溶剂回收环节标准化、智能化、规范化管理。传统废溶剂处置多依赖人工统计、手动操作,回收流程杂乱,溶剂消耗量、废溶剂产出量、回收量无精细数据记录,账目模糊、无法溯源,极易出现管理漏洞与合规隐患。该设备配备智能触控操作面板,支持温度、压力、时长、蒸馏速度等参数精细调控,可根据不同溶剂的沸点、特性定制专属回收工艺,适配各类差异化回收需求。设备全程自动运行、自动冷凝、自动排渣、自动停机,无需专业人员值守,操作简单便捷,大幅简化废溶剂回收处理流程。同时设备自带数据存储与统计功能,可实时记录设备运行时长、回收溶剂总量、处理废溶剂量等核心数据,所有数据可追溯、可查询、可导出,方便企业建立完善的危废管理台账,规范废溶剂处置流程。无论是工业企业还是科研实验室,都可依托设备实现回收工作高效化、标准化运作,极大降低企业管理难度与合规风险。 废稀释剂净化图片