商机详情 -
废清洗剂回收利用
溶剂回收机:1、在进行操作维护时,务必确保工人佩戴齐全的安全装备,包括工作手套、防护眼镜和防护口罩,以确保个人安全。若不慎发生溶剂溅入眼睛的意外情况,应立即用大量清水冲洗至少十分钟,随后迅速送医医治。2、需严格区分不同操作工艺所产生的废溶剂,严禁将其倒入同一桶内回收机一同进行回收处理,以防止潜在的安全隐患和回收效率下降。3、严禁将回收罐作为溶剂储存罐使用。为确保安全,应定期对回收桶内的溶剂进行检查,以预防其溢出并接触到地面。4、在蒸馏回收溶剂之前,应先将溶剂加入到回收罐中。5、在操作过程中,务必避免触碰薄料回收机的发热部位,以确保操作安全。溶剂蒸馏设备有高压保护,当机器桶槽内气压超过外界0.3Br,自动泄压,保障机器安全。废清洗剂回收利用
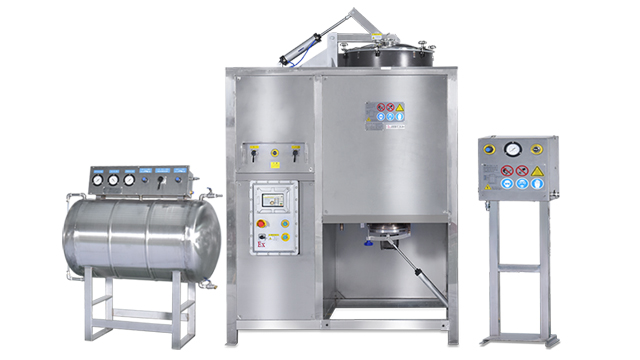
洁宝通洛剂回收机:1、可以大量减少不良率,某些公司把一些废溶剂海到新溶剂中用,这样使用有很大的质量影响,如:油漆,使用之后油漆中渗有国化剂,遇到高温或干燥,通风处时,树腊和固化剂解固一体,如果在刹用喷用面漆上会产生表面相糙或鼓起影响外表美观,用溶剂回收机可以把油漆中的天那水和固化剂树脂分开,变成无色透明新溶剂再次利用,改变不良现象。2、节省空间,没有使用溶剂回收机之前,仓库堆放10平方米,用了溶剂回收机后可以把废的处理,新的溶剂都利用,这样就可以给您仓库增大10平方米的空间。碳氢溶剂蒸馏分离报价溶剂回收机底部配备万向轮和液压升降支脚,移动定位精度达±1cm,适应不规则车间布局。
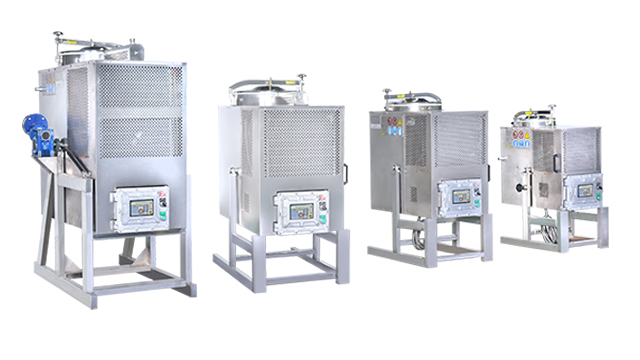
高校实验室、科研院所、检测机构日常实验检测会产生种类多、批次杂、总量大的废有机溶剂,洁宝通溶剂回收机专为科研实验轻量化、高精度、高合规性需求设计,完美适配各类实验室废溶剂回收工作。实验室废溶剂品类繁杂,包含乙醇、、乙酸乙酯、甲醇等多种溶剂,且批次分散、杂质不一,传统统一外运处置方式成本较高,且无法实现资源利用,同时存在废液堆积、泄露、挥发的安全隐患。洁宝通溶剂回收机体积小巧、布局灵活,适配实验室狭小空间部署,支持多品类、小批量废溶剂精细回收,可根据不同实验溶剂的理化特性微调回收参数,精细去除实验残留杂质、水分,保障回收溶剂品质稳定。设备全程密闭低温蒸馏,溶剂挥发量极低,无异味扩散、无环境污染,为实验室营造安全洁净的实验环境。同时设备运行数据精细可追溯,可完美匹配科研机构台账管理、合规检查要求,既解决实验室废液处置难题,又节约科研耗材成本,助力科研机构实现绿色、安全、规范化实验运作。
异丙醇溶剂回收机:洁宝通助力电子、医药等行业高效绿色生产在电子制造、医药合成、精密清洗等高技术产业中,异丙醇(IPA)因其优异的溶解性、快干性和低毒性,被范围广用作清洗剂、萃取剂或反应介质。然而,使用后的废异丙醇若直接废弃,不*造成资源浪费,还会带来高昂的危废处理成本和环保合规风险。为此,惠州市洁宝通环保设备有限公司推出专业级异丙醇溶剂回收机,以高效、安全、智能的技术方案,帮助企业实现溶剂循环利用与绿色转型。专业异丙醇溶剂回收机,高效提纯再利用洁宝通异丙醇溶剂回收机采用全不锈钢结构与防爆电气系统,整机通过国家CNEX防爆认证,适用于易燃易爆环境。设备基于蒸馏原理,通过精细控温将废IPA加热汽化,蒸汽经高效冷凝后液化为高纯度溶剂,回收率可达95%以上,纯度稳定在,完全满足电子元件清洗、实验室回用等高标准场景需求。设备配备微电脑控制系统,支持定时关机、超温保护、液位报警及停电自锁等功能,操作简单,普通员工经短时培训即可上岗。同时,残渣自动留存设计避免干烧风险,保障长期稳定运行。 溶剂回收机处理速度快,能在短时间内完成大量废溶剂的回收。
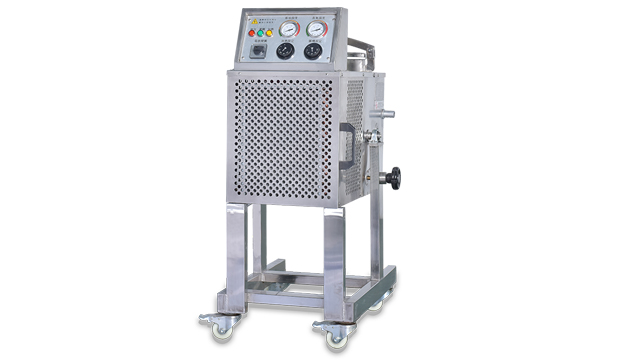
在成本控制方面,我们的溶剂回收机从设计、生产到运维,全程贯穿“降本增效”理念,助力企业实现精细化成本管理。设备采用高效节能加热系统,相比传统设备能耗降低30%以上,有效减少企业电费支出;自动化操作设计无需专人24小时值守,可减少人工投入,降低人工成本;模块化设计使得设备后期维护、配件更换更加便捷,减少维护工时与维护费用。此外,通过废溶剂回收再利用,企业可减少新溶剂采购量,按企业日均废溶剂产生量计算,一般6-12个月即可收回设备投入成本,后续持续为企业创造收益,长期使用可节省大量运营成本,为企业发展注入更多资金活力。适用于印刷业:清洗印版与机台的清洗剂,如:洗板水、洗车水等的回收处理。二手翻新溶剂回收设备定制厂家
使用溶剂回收机可以减少溶剂挥发,改善工作环境空气质量。废清洗剂回收利用
对于企业而言,降本增效永远是经营目标,而溶剂回收机正是一款能直接为企业“省大钱”的硬核装备,其投入回报比远超想象。以汽车制造行业的企业TennecoCanadaInc.为例,该企业拥有高产量涂装线,曾面临溶剂采购成本高、危险废物处置费用昂贵的难题,自1995年安装溶剂回收机以来,每3天可回收55加仑油漆thinner,每年节省溶剂采购成本、废物处置成本,合计年节省,投资回收期不足6个月,且设备稳定运行20余年,充分证明了其成本效益与耐用性。国内某年产500吨原料药的药厂,通过配备溶剂回收设备,年省溶剂采购成本680万元,同时减少废活性炭处置成本120万元、电费190万元,综合年节约成本超千万元。对于中小型企业而言,即便每日回收100公斤废溶剂,单月也能节省5000元以上原料费,半年即可收回设备投资。此外,溶剂回收机还能减少溶剂运输过程中的能耗与排放,进一步降低企业碳足迹,助力企业在控制成本的同时,提升市场竞争力,实现经济效益与环境效益的双重提升。 废清洗剂回收利用