商机详情 -
东莞净化厂商
对于企业而言,降本增效永远是经营目标,而溶剂回收机正是一款能直接为企业“省大钱”的硬核装备,其投入回报比远超想象。以汽车制造行业的企业TennecoCanadaInc.为例,该企业拥有高产量涂装线,曾面临溶剂采购成本高、危险废物处置费用昂贵的难题,自1995年安装溶剂回收机以来,每3天可回收55加仑油漆thinner,每年节省溶剂采购成本、废物处置成本,合计年节省,投资回收期不足6个月,且设备稳定运行20余年,充分证明了其成本效益与耐用性。国内某年产500吨原料药的药厂,通过配备溶剂回收设备,年省溶剂采购成本680万元,同时减少废活性炭处置成本120万元、电费190万元,综合年节约成本超千万元。对于中小型企业而言,即便每日回收100公斤废溶剂,单月也能节省5000元以上原料费,半年即可收回设备投资。此外,溶剂回收机还能减少溶剂运输过程中的能耗与排放,进一步降低企业碳足迹,助力企业在控制成本的同时,提升市场竞争力,实现经济效益与环境效益的双重提升。 使用溶剂回收机可以减少溶剂采购频率,降低公司成本。东莞净化厂商
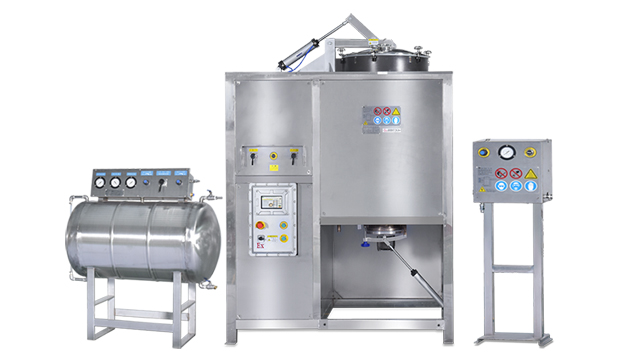
在印刷、电子、涂装、化工等行业,废溶剂处置难、采购成本高、环保压力大是绕不开的经营痛点。大量用过的工业溶剂(乙醇、甲苯、乙酸乙酯等)被当作危废丢弃,不*要支付高额的危废处理费,还得持续采购新溶剂,长期下来这笔开支让企业利润大幅缩水。我们这款溶剂回收机,就是专为解决行业痛点而生的高效设备,依托真空蒸馏、多级冷凝技术,把废弃溶剂彻底净化再生,还原成接近新品的纯净溶剂,直接回用于生产流水线,无需二次调配,不影响产品质量。设备适配市面上90%以上的常用工业溶剂,回收率稳定保持在90%-98%,回收纯度高达,完全满足生产工艺标准。对比传统处置模式,使用这款回收机后,企业溶剂采购成本可降低40%左右,危废处理费用减少60%以上,中小型企业单台设备年节省成本可达十几万,大型产线更是能省下百万级开支。操作全程自动化,无需专业技工值守,一键启动即可完成蒸馏、分离、出料全流程,占地面积小,老旧车间、新投产线都能轻松部署,真正实现变废为宝,让每一滴溶剂都发挥比较大价值,是企业降本增效的刚需设备。 东莞净化厂商溶剂回收机采用先进的冷凝技术,提高溶剂回收率。
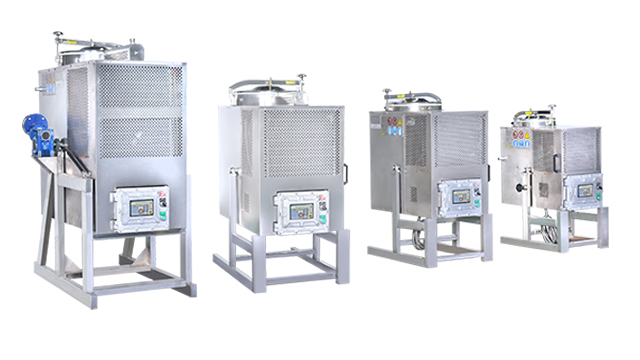
在“双碳”战略深入推进的背景下,绿色低碳成为企业可持续发展的**竞争力,而溶剂回收机正是企业实现绿色转型、践行社会责任的重要载体。当前,全球都在聚焦碳减排,工业领域作为碳排放的主要来源之一,面临着巨大的减排压力,而溶剂回收作为资源循环利用的重要方式,可有效减少溶剂生产、运输、废弃过程中的碳排放,助力企业实现碳减排目标。据统计,每回收1吨有机溶剂,可减少约3吨二氧化碳排放,同时减少溶剂生产过程中的能源消耗与污染物排放,推动工业生产向绿色、低碳、循环方向发展。国内某化工企业通过批量配备溶剂回收机,每年回收溶剂1200吨,累计减少二氧化碳排放3600吨,成功入选当地绿色工厂示范企业,提升了企业品牌形象与市场认可度。对于企业而言,配备溶剂回收机,不*能实现降本增效、环保合规,更能践行绿色发展理念,履行社会责任,向市场传递企业的环保担当,助力企业在绿色转型浪潮中抢占先机,实现长期可持续发展。
数控防爆溶剂回收机的应用:数控防爆溶剂回收机在化工、印刷等行业得到了普遍应用。在这些行业中,大量的溶剂被用于生产过程中的清洗、溶解等环节。通过使用数控防爆溶剂回收机,企业不*可以降低溶剂的采购成本,还可以提高生产效率,同时保障员工的人身安全。数控防爆溶剂回收机凭借其高效、安全的特点,在现代工业生产中发挥着越来越重要的作用。随着科技的不断进步,我们期待这种设备能够在更多领域得到应用,为企业的可持续发展贡献力量。针对不同沸点溶剂开发的阶梯式蒸馏程序,较多可同时处理5种混合溶剂。
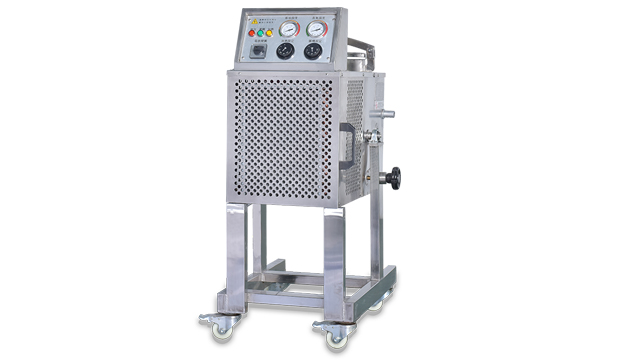
安全是生产的底线,尤其对于涉及易燃易爆溶剂的行业,设备的安全性能至关重要。我们的溶剂回收机符合国家防爆标准,防爆等级达到ExdIICT6级,配备多重安全防护装置,包括超温报警、超压泄压、防泄漏密封等,全程智能监控运行状态,杜绝安全隐患,适配油漆、涂料、稀释剂、等各类易燃易爆溶剂的回收作业。我们始终以技术创新为**竞争力,深耕溶剂回收领域多年,组建专业研发团队,持续优化设备结构与技术工艺。设备搭载智能PLC控制系统,实现全程自动化操作,无需专人值守,一键启动即可完成进料、蒸馏、分离、出料全流程,操作简单便捷,大幅降低人工成本,同时避免人为操作失误带来的安全风险与效率损耗。针对不同行业、不同企业的差异化需求,我们拒绝“一刀切”的标准化设备,提供全流程定制化服务。无论是汽车制造行业的涂装废溶剂回收,还是制药行业的高纯度溶剂提纯,亦或是电子行业的精密溶剂回收,我们都能根据企业生产规模、溶剂类型、回收需求,定制专属模块化方案,无需改造原有生产流水线,快速安装调试、投入使用,不影响企业正常生产进度。 溶剂回收机运行能耗低,符合绿色制造和可持续发展的理念。东莞净化厂商
溶剂回收机操作界面友好,员工培训简单,快速上手。东莞净化厂商
在国家双碳政策与环保监管日趋严格的背景下,洁宝通溶剂回收机凭借纯粹的物理回收工艺,为企业解决废溶剂处置环保痛点,提升企业绿色生产水平。传统工业废溶剂属于危险废弃物,随意填埋会造成土壤重金属超标、地下水污染,焚烧处理会产生有害废气、粉尘,造成大气污染,外包处置不*费用高昂,还存在转运不合规、处置流程不透明的环保风险。洁宝通溶剂回收机全程采用物理蒸馏分离技术,无化学反应、无有害物质生成,从源头杜绝废溶剂处理过程中的二次污染问题。设备可对生产中产生的废有机溶剂进行集中回收、提纯净化,大幅减少危废产出量,有效降低企业危废转运、填埋、焚烧带来的环境压力,实现危废减量化、资源化、无害化处理。长期使用可降低企业环保排污负荷,规避环保督查风险,助力企业树立绿色合规的品牌形象,完美契合工业节能减排、循环经济、绿色制造的发展要求,是企业实现低碳生产、合规经营的必备环保设备。 东莞净化厂商