商机详情 -
广东五金冲压源头工厂
五金冲压制造商承担着从原材料加工到成品交付的完整生产链条,要求具备先进设备和完善的工艺流程。制造商需要根据客户的图纸要求,灵活调整冲裁、弯曲、拉伸和成形等工序,确保产品符合尺寸和性能标准。多种材料的加工能力,如不锈钢、碳钢、铜和铝,是制造商技术实力的重要体现。制造商还需具备样品试制和批量生产的能力,满足不同阶段的生产需求。东莞市龙亿盛橡塑五金有限公司作为五金冲压制造商,配备多台高速冲床及配套设备,能够高效完成各类五金冲压任务。公司严格执行质量管控体系,保障产品尺寸准确和性能稳定。龙亿盛的产品广泛应用于电子电器、汽车制造、通讯设备及工业配件领域。公司地处东莞桥头镇,交通便利,方便客户考察和技术交流。依托丰富的行业经验和专业团队,龙亿盛致力于为客户提供符合技术要求的五金冲压制造服务,助力客户提升产品竞争力和市场响应速度。五金冲压加工厂的价值,往往体现在能否快速理解需求并转化为可执行工艺。广东五金冲压源头工厂
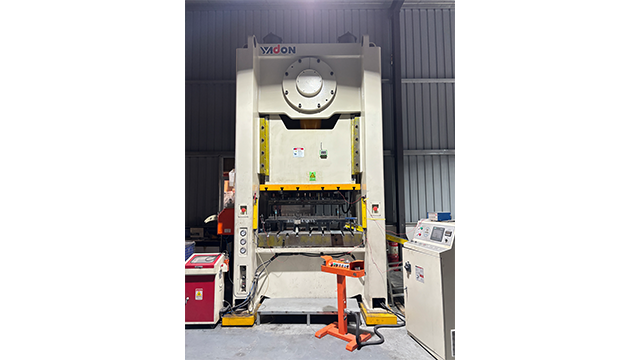
中小型五金零件在电子、机械、工业配件等多个行业中占据不可替代的地位,这类零件普遍兼具复杂结构设计和高精度加工的双重要求,小五金冲压工艺凭借精细加工优势完美适配需求。该工艺通过精细化的冲裁模具设计、精确的弯曲角度控制和成形参数优化,能满足多样化的设计诉求,确保零件尺寸误差控制在极小范围,同时保障表面平整无瑕疵。其具备的多材料加工能力,可适配不锈钢、碳钢、铜、铝等不同材质的加工需求,灵活应对电子接插件、机械设备紧固件、工业仪表配件等多种中小型零件的生产,为各行业的小型零部件供应提供稳定的工艺保障。深圳不锈钢五金冲压厂家模具五金冲压的稳定运行,离不开日常维护与生产过程中的实时反馈。

冲压设备的离合器与制动器,是控制滑块启停的重要部件,直接关联冲压作业安全。刚性离合器依靠销子咬合,适合低速小吨位冲床;摩擦离合器应用更广,结合平稳,制动响应更快。制动器需要在离合器断开之后快速抱住飞轮或者滑块,实现急停,出现溜钩大多是制动器摩擦片磨损、间隙偏大。摩擦片属于消耗件,长期摩擦之后厚度变薄,制动力下降,点检时检查摩擦片厚度,到达磨损极限及时更换。离合器进气压力保持稳定,压力不足会出现结合无力,打滑空冲。设备保养时清理摩擦片表面粉尘、油污,油污会降低摩擦系数,制动失效风险上升。操作人员每次开机前,空冲数次测试启停,确认滑块可以可靠停住。离合器、制动器调整需要专业人员操作,调整完成后反复测试,不允许在制动异常的状态下开机生产。
冲压车间的压缩空气系统,为很多冲压辅助机构提供动力,包括气动送料、气动顶料、气动夹具、废料吹料装置。空压机输出的压缩空气含有水分、油污,管道末端加装过滤器、干燥器,净化之后再接入模具与工装。水汽进入气动元件,会造成内部阀芯锈蚀,出现动作卡顿,油污则会吹到板材表面,污染工件。气管排布避开高温、尖锐区域,防止管路老化破损漏气,漏气会造成气压不足,顶料、送料动作不到位。生产前检查调压阀,按照工装需求设定气压,气压过高冲击力大,容易撞坏模具镶件;气压过低,吹料、顶料无力,废料卡在模腔内。每个模具对应的气动支路加装球阀,换模时可以单独关闭支路,不用关停整个车间气源。定期排放储气罐和过滤器底部积水,潮湿环境下排水频次适当增加。压缩空气管路做好标识,区分气源支路,检修时快速定位故障点位。电器五金冲压涉及外观与功能双重要求,既要便于装配,也要兼顾产品整体结构协调。

折弯是五金冲压里常见的成型工序,金属板材在外力作用下沿折弯线发生塑性弯曲,形成不同角度的结构。折弯工序容易出现回弹现象,材料本身的弹性会让成型角度和预设角度存在偏差,调试阶段需要提前预留补偿量。板材厚度、材质、折弯内 R 大小都会影响回弹幅度,不锈钢材料回弹表现会比普通冷轧板更明显。折弯模具包含上模和下模,下模 V 槽宽度根据板厚选择,槽宽不合适会造成折弯外侧开裂、压痕过重。批量生产时,定位挡块位置固定,料片贴紧挡块送入模具,保证折弯位置统一。折弯之后的工件需要放置在平整料架,堆叠高度控制在合理范围,防止下层工件受压变形。部分工件折弯后还要进行倒角、去毛刺处理,去除折弯棱边的尖锐碎屑,方便后续装配。如果工件有多道折弯,要规划折弯顺序,先做外侧折弯,再处理内侧折弯,避免已经成型的结构和模具发生干涉磕碰。五金冲压生产节奏是否稳定,直接影响下游装配线的整体运行效率。工程模尺寸长2400mm 宽400mm五金冲压加工
碳钢五金冲压在结构件领域应用较广,因此更关注一致性和后续加工适配。广东五金冲压源头工厂
拉伸属于冲压成型里的一类工艺,平板坯料在模具作用下,被拉入凹模内部,形成筒状、盒状的空心工件。拉伸工艺需要控制材料流动速度,材料流动不均匀会造成侧壁变薄、底部拉裂、口部起皱。拉伸模设置压边圈,压住坯料边缘,限制边缘材料自由起皱,压边力大小需要调试,压力太大容易拉裂,压力偏小起皱难以抑制。拉伸系数是工艺调试的参考内容,单次拉伸变形量不能超出材料承受范围,深度较大的工件要分多次拉伸,中间安排退火工序消除材料内部应力。拉伸完成之后工件口部会有多余余量,后续通过切边工序修整到图纸尺寸。拉伸件侧壁厚度会出现变化,靠近底部位置厚度变化幅度小,口部位置材料堆叠,厚度偏大。生产时定期抽检工件壁厚,记录数据,根据结果微调压边力、冲压速度,稳定产品状态。广东五金冲压源头工厂
东莞市龙亿盛橡塑五金有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的办公、文教行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**东莞市龙亿盛橡塑五金供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!