商机详情 -
邹平木材切片机配件
转速控制在1600-2000r/min可使木片表面粗糙度Ra值稳定在μm以下,有效木片率达93%以上;处理含水率低于30%的干燥硬木时,转速下调至1200-1500r/min,可避免木片崩裂和表面焦化。同时,应记录不同转速下的设备运行参数(电机电流、振动幅度、**磨损量等),为转速调整提供参考。例如,当电机电流异常升高时,说明转速过高或进料量过大,需及时下调转速;当振动幅度超过,可能是转速接近设备共振频率,需调整转速以避开共振区间。(二)采用智能化转速调控系统随着智能化技术的发展,采用自动化控制系统实现转速的动态调整已成为提升木片质量的重要趋势。通过在木片机上安装传感器(如近红外水分传感器、振动传感器、电流传感器),实时采集原料含水率、设备运行状态及木片质量数据,由控制系统根据预设模型自动调整刀辊转速。例如,当近红外传感器检测到原料含水率超过60%时,系统自动将转速提升10%-15%,并减小切入深度,防止木材粘连**;当检测到含水率低于30%时,系统下调转速15%-20%,增大切入角,避免木片崩裂。此外,通过视觉识别技术检测木片尺寸和表面质量,当不合格率超过阈值时,系统自动调整转速并发出预警,确保木片质量稳定。山东鲁钢机械以稳定可靠的质量、合理亲民的价格,为您提供超值服务。邹平木材切片机配件
建立完善的**管理体系,定期检查**锋利度,采用砂轮磨削等方式及时修磨磨损的**,对于严重崩损的**及时更换。根据转速和木材特性选择合适的**材料,处理硬木时选用硬质合金**,提升耐磨性;处理软木时选用高速钢**,保证切削锋利度。通过良好的设备维护和**管理,为转速的精细调控提供基础条件。四、结论与展望木片机刀辊转速通过改变切削速度、切削力及切削热等切削条件,对木片尺寸均匀性、表面质量、纤维完整性及含水率稳定性产生影响。合理的高转速能提升木片尺寸均匀性和表面光洁度,保证纤维完整性;但转速过高会导致表面焦化、**磨损加剧及细碎木屑增多;转速过低则会降低尺寸均匀性,增加纤维撕裂程度,降低生产效率。在实际生产中,需根据木材特性、生产需求及设备状况适配转速,并通过建立转速参数数据库、采用智能化调控系统、优化多参数协同配合及加强设备维护等策略,实现转速的科学调控。未来,随着智能化技术的进一步发展,基于机器学习的自适应转速调控系统将成为研究热点,通过对大量生产数据的分析,实现转速参数的精细预测和实时优化。同时,新型耐磨**材料的研发和刀辊结构的优化,将进一步拓展转速的调整范围,提升木片质量和生产效率。青海多少钱一台木片机生产厂家山东鲁钢机械秉承 “诚信、务实、专业、创新” 的经营理念,稳健前行。
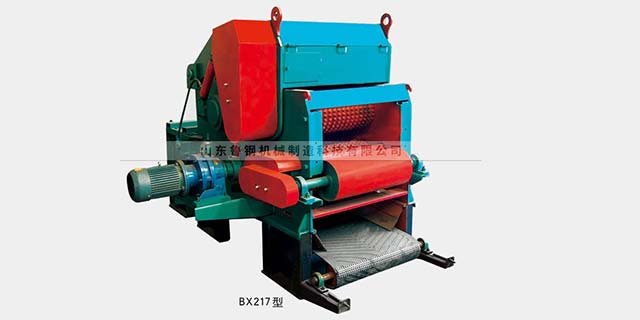
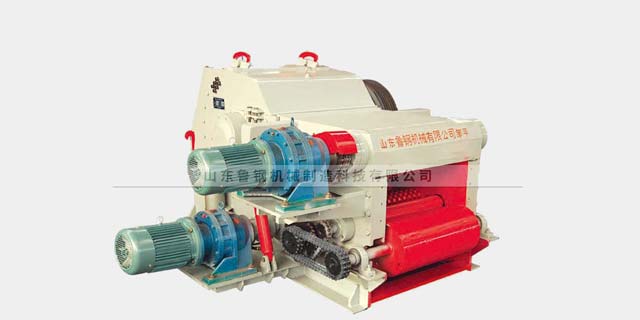
确保切削过程中的稳定性。机体采用高强度钢板焊接而成,为整台设备提供稳固支撑;喂料机构由上下进料辊及调隙机构组成,能够根据原料厚度自动调节间隙,将木材平稳输送至切削区域;液压系统则主要用于开启罩盖、抬起喂料辊总成,方便刀片更换与间隙调整。其工作原理较为简洁:木材通过进料口进入设备后,被上下喂料辊压紧并以恒定速度向切削鼓输送,当木材接触到高速旋转的飞刀时,瞬间被切削成木片。切削后的木片需通过刀辊外缘的方形通孔与机体内的网筛筛选,合格尺寸的木片从网筛落下并由底部排出,不合格的大尺寸木片则会在机内被再次切削,直至达到标准尺寸。这种“连续输送+旋转切削+二次筛选”的模式,使得鼓式木片机在结构上更为紧凑,能量传递路径更短。(二)盘式木片机:精细可控的圆盘切削模式盘式木片机的结构包括进料口、切削圆盘、动力系统、排料系统及机架。与鼓式木片机的圆柱形刀辊不同,其切削部件是一个垂直或水平放置的高强度钢制圆盘,圆盘表面通常安装有4-16把飞刀,部分机型采用螺旋面刀设计,以实现连续平稳切削。进料口多设计为倾斜式,便于引导木材精细接触切削圆盘;排料系统通常配备气流输送装置。
对木片含水率产生间接调控作用。切削过程中产生的切削热会使木材表面水分蒸发,导致木片含水率降低,转速越高,切削热产生量越大,水分蒸发越明显。当处理高含水率木材时,适当提高转速产生的切削热能加速表面水分蒸发,使木片含水率趋于稳定,减少后续干燥工序的能耗;但转速过高会导致水分蒸发过快,木片表面出现干裂,同时内部水分无法及时扩散,形成“外干内湿”的不均匀状态,影响后续铺装和粘结效果。当处理低含水率木材时,过高的转速会使表面水分过度蒸发,导致木片脆性增加,易在后续运输和加工中发生破碎;此时应降低转速,减少切削热产生,避免含水率进一步下降。三、不同工况下刀辊转速的适配原则(一)根据木材特性适配转速木材的种类、密度、含水率及纤维结构等特性,直接决定了其切削难度和适宜的切削转速。对于硬木(如橡木、桦木),其密度大、纤维强度高,需要较大的切削力才能完成切削,因此应采用中等偏高的转速,以保证切削效率和纤维完整性。试验表明,处理硬木时,刀辊转速控制在1500-2000r/min较为适宜,既能产生足够的切削力切断纤维,又能避免因转速过高导致的**磨损和表面焦化。对于软木(如松木、杉木),其密度小、纤维结构疏松。山东鲁钢机械矢志以良好品质的产品与臻于完善的服务,为您带来良好体验。
定期对更换周期的合理性进行评估和优化,确保更换周期科学、经济。七、结语木片机刀片的材质选择与更换周期是影响木材加工企业生产效率、加工质量和运行成本的关键因素。企业在进行材质选择时,应综合考量加工原料特性、设备类型、工况参数和经济性需求,实现材质与工况的精细匹配;在判断更换周期时,应结合刀片磨损状态、加工质量、设备运行状态和使用寿命经验,建立科学的判断方法;同时,通过规范操作流程、加强设备维护保养、优化磨刀工艺等措施,延长刀片使用寿命,优化更换周期。随着木材加工行业的不断发展,对木片机刀片的性能要求也在不断提高,新型高性能材质(如纳米涂层硬质合金、复合材料)的研发和应用,将为延长刀片使用寿命、提高生产效益提供新的方向。企业应关注行业技术发展动态,积极引入**的刀片材质和技术,不断优化生产工艺,提升竞争力。山东鲁钢机械确保每一件产品都具备良好品质,不负期待。黑龙江木材粉碎机器配件
山东鲁钢机械是您值得信赖的产品生产厂家。邹平木材切片机配件
此时需拆卸托辊,用扳手打开轴承座端盖,取出轴承检查:若轴承滚珠出现麻点、裂纹,或内圈、外圈磨损严重,需更换同型号轴承;若轴承为干涩卡顿,无明显损伤,则是润滑不良导致,应先用煤油清洗轴承,晾干后涂抹耐高温、抗粉尘的锂基润滑脂,再重新装配。需注意装配时轴承座密封件要安装到位,防止后续润滑脂流失和杂物侵入。托辊轴变形或安装偏差,易被忽视却会持续引发卡顿问题。木片机作业时的震动、物料冲击,或安装时托辊轴线与输送带中心线不平行,都会导致托辊轴受力不均,长期使用后出现弯曲变形。变形的托辊轴会使轴承内圈受力失衡,转动时产生卡滞感。检测时可将托辊拆下,放在平台上用百分表测量径向圆跳动,若跳动量超过,说明托辊轴已变形,需进行校直处理或直接更换托辊。安装时需借助水平仪和卷尺,确保托辊两端高度一致,轴线与输送带运行方向垂直,相邻托辊间距均匀,避免因安装误差导致的额外应力。环境因素引发的托辊锈蚀,在潮湿或露天作业场景中需重点防范。木材加工车间湿度较高,或设备露天放置时,托辊表面及轴承座易受潮生锈,锈迹会填充轴承间隙,导致转动阻力增大。对于轻微锈蚀的托辊,可先用砂纸打磨除锈,再涂抹防锈漆和润滑脂。邹平木材切片机配件