商机详情 -
浙江木材粉碎机器公司
木片机刀辊转速对木片质量的影响及调控策略在木材加工行业中,木片机作为备料环节的设备,其加工出的木片质量直接决定了后续人造板生产、制浆造纸等工序的产品品质与生产效率。木片质量的评价维度涵盖尺寸均匀性、表面光洁度、纤维完整性、含水率稳定性等多个方面,而在影响木片质量的诸多设备参数中,刀辊转速是为关键的调控因素之一。刀辊转速通过改变切削速度、切削力及切削热等切削条件,从根本上影响木材的切削过程,进而对木片质量产生的作用。本文将系统剖析刀辊转速对木片质量各关键指标的影响机制,探讨不同工况下的转速适配原则,并提出科学的转速调控策略,为木材加工企业优化生产工艺、提升木片质量提供理论支撑与实践指导。一、木片机刀辊转速与切削过程的关联木片机的切削过程本质上是**与木材之间的动态相互作用过程,刀辊转速作为表征切削运动强度的参数,直接决定了切削速度的大小。切削速度即刀辊上飞刀切削刃的线速度,其计算公式为v=πdn/60(其中d为刀辊直径,n为刀辊转速),可见在刀辊直径固定的前提下,转速与切削速度呈正比关系。刀辊转速的变化会同步引发切削力、切削热产生量及木材受力状态的改变,形成不同的切削工况。从力学角度分析。山东鲁钢机械急顾客之所急,想顾客之所想,满足客户需求。浙江木材粉碎机器公司
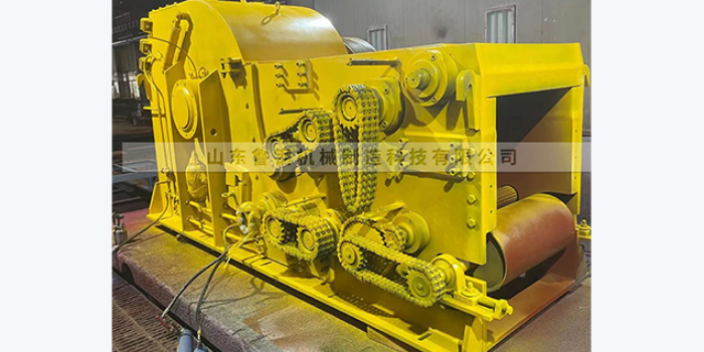
一)盘式木片机盘式木片机是目前木材精细化加工领域应用的机型之一,其特征是通过高速旋转的钢制圆盘实现切削作业。设备主要由刀盘、飞刀、底刀、进料系统、动力系统和排料系统组成。刀盘采用高强度钢材制造,直径通常在,表面以辐射状前倾8-15度的角度固定3-12把飞刀,部分多刀机型可提升切削细腻度。工作时,电机通过联轴器驱动刀盘高速旋转,木材原料通过倾斜或水平进料槽进入切削区域,在飞刀与底刀的剪切作用下被切割成木片,随后通过刀盘背面的叶片产生的气流沿切向排料管排出。根据进料方式的不同,盘式木片机可分为斜口进料和平口进料两种:斜口进料机型适合加工长度小于2米的短原木、板皮等原料;平口进料机型则更适配长原木的加工。其突出优势是切削精度高,木片切口平整、尺寸均匀,碎料率低,尤其适合对木片质量要求严格的场景,如造纸用化学纸浆原料加工、质量纤维板生产等。但该机型对原料形态的适应性较弱,加工板皮、下脚料等不规则原料时,生产率难以充分发挥。(二)鼓式木片机鼓式木片机以高速旋转的圆柱形钢鼓为切削部件,是大规模木材加工领域的主力机型。其结构主要包括进料系统、切削鼓、动力系统、排料系统和筛网装置。切削鼓由钢材制成。浙江木材粉碎机器公司山东鲁钢机械产品均采用原材料与前沿技术,匠心打造。
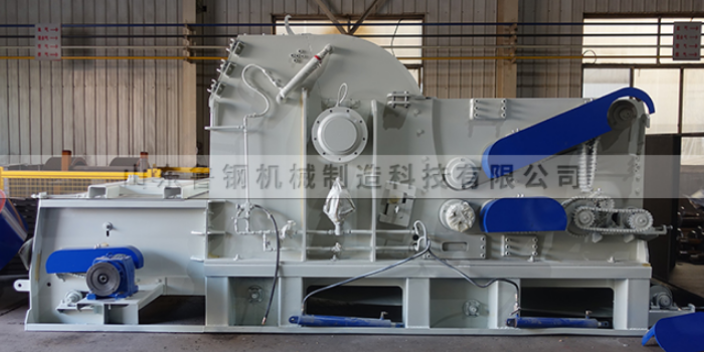
鼓式木片机可切削出长度20-38mm、厚度均匀的木片,能够满足人造板生产、生物质能源等对木片精度要求不高的场景需求。盘式木片机在削片效果上具有优势,堪称“高精度切削利器”。其采用的“剪切式切削”模式使得飞刀与木材的接触更为平稳,加之多刀分散切削的设计,能够有效降低切削冲击力,减少碎屑产生。实际应用中,盘式木片机可切削出尺寸误差±2mm以内的木片,切口平整、边缘光滑,大尺寸木片与碎屑含量远低于鼓式木片机。这一优势使其成为造纸工业的优先设备——化学制浆过程中,均匀的木片能够保证蒸煮反应充分,提升纸浆质量与得率;而在人造板生产中,高质量木片可增强板材的结构稳定性。(二)处理能力:原料适应性与产能的分化处理能力涵盖原料适应性与实际产能两个层面,直接决定设备的适用场景与生产效率,是企业选型时的考量因素之一。在原料适应性方面,鼓式木片机表现出极强的灵活性。其进料系统可适应多种原料类型,不能够处理直径90-370mm的原木、小径木,还能**切削枝桠材、板皮、废单板、竹材及棉杆等非木质纤维原料,尤其适合处理形状不规则的采伐剩余物与加工废料。这种的原料适应性源于其“冲击式切削”模式对原料形态的要求较低。
质量工业级木片机可兼容硬木、软木、杂木及废旧木料,如加重大直径刀盘配备四刀协同切削技术的盘式大片机,可轻松处理各种硬木、软木及潮湿木料;而部分设备兼容性较弱,需根据特定原料定制。出料规格以木片尺寸标注,多数设备支持25-40mm可调,如SL系列鼓式削片机标准出料尺寸为25mm,定制设备可实现3-4cm或6-7cm的特定规格输出,出料尺寸越精细,产能通常越低,需在规格要求与产能需求间平衡。二、影响工业级木片机产能的关键因素工业级木片机的实际产能并非固定值,受物料特性、设备结构、操作维护等多方面因素影响,企业在选型与使用过程中需重点关注这些变量,以大化产能效益。(一)物料特性:产能波动的诱因物料的物理特性直接决定切削阻力,是影响产能的因素,主要包括木材种类、含水率与杂质含量。木材种类决定物料硬度与密度,硬木(如橡木、枫木)结构紧密、切削阻力大,相同设备加工硬木的产能比软木(松木、杉木)低20%-30%。例如某造纸厂使用10t/h级木片机加工硬木时,实际产能7t/h左右,切换为软木后产能提升至9t/h。杂木因成分不均,切削阻力波动大,也会导致产能不稳定。物料含水率对产能的影响呈非线性关系,含水率过高(>30%)会增加物料粘性。山东鲁钢机械与广大客户携手奋进,共铸辉煌成就。
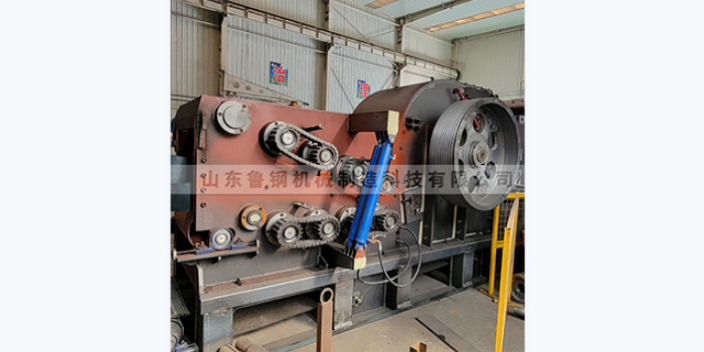
因此更适合加工对木片质量要求严格的原料,尤其适配规则形态的原木。其中,平口进料的盘式木片机可**处理长度2米以上的长原木,直径通常控制在30-50厘米范围内,适用于大型造纸厂、质量人造板厂的原料预处理;斜口进料机型则适合加工长度小于2米的短原木、间伐材以及成捆的枝桠,直径一般不超过30厘米。在木材种类上,盘式木片机可兼顾硬木和软木加工,但加工硬木时需配备硬质合金或高速钢刀片,刀盘转速和电机功率也需相应提升。例如加工橡木、胡桃木等硬木时,建议选用刀片数量8-12把的多刀盘式机型,电机功率不低于45千瓦,以保证切削顺畅,避免刀片损坏。加工软木时,可选用3-5把刀片的普通盘式机型,电机功率11-37千瓦即可满足需求,同时需适当降低转速,防止木片碎裂。盘式木片机的不适配原料主要包括两类:一是板皮、下脚料等不规则原料,此类原料进料时易受力不均,导致切削效率下降,木片质量波动;二是夹杂大量杂质的废旧木料,其刀片间隙较小,杂质易造成刀片崩损或设备卡滞。(二)鼓式木片机的原料适配性鼓式木片机的宽进料口和强制进料系统,使其成为处理不规则原料的理想选择。其适配原料包括伐木后的枝桠、小径木。山东鲁钢机械致力于将产品打造成享誉全国的品牌。浙江木材粉碎机器公司
山东鲁钢机械诚挚欢迎各界朋友莅临考察指导,共话发展。浙江木材粉碎机器公司
建立经验性的更换周期。例如,使用9CrSi材质的刀片加工松木,在正常工况下,使用寿命约为50-80小时,企业可以据此设定更换周期,在达到使用寿命前进行预防性更换,避免因刀片突然失效影响生产。需要注意的是,经验性更换周期应根据实际生产情况进行动态调整,若原料杂质含量增加、加工硬度提高,应适当缩短更换周期;若设备工况优化、操作规范,可适当延长更换周期。五、影响木片机刀片更换周期的关键因素木片机刀片的更换周期受到多种因素的综合影响,除了前文提到的材质特性、加工原料、设备工况外,还包括操作规范、维护保养、磨刀质量等因素。深入了解这些影响因素,有助于企业优化更换周期,延长刀片使用寿命。(一)材质特性与质量材质特性是决定刀片更换周期的基础因素,不同材质的耐磨性、耐热性、冲击韧性不同,使用寿命差异。如前文所述,硬质合金材质的使用寿命是高速钢的5-10倍,高速钢的使用寿命又优于合金工具钢和普通碳钢。同时,材质的质量也会影响更换周期,若刀片材质存在杂质、裂纹、**不均匀等质量问题,会导致其在使用过程中容易出现磨损过快、崩刃、断裂等故障,缩短更换周期。因此,企业应选择质量可靠、性能稳定的刀片产品。浙江木材粉碎机器公司