商机详情 -
滨州厂家木片机多少钱一台
定期检查刀片的安装状态、切削角度和磨损情况,及时调整和修复;定期清理刀盘、刀片表面的木屑和杂质,避免积尘和锈蚀;定期对设备的轴承、齿轮等传动部件进行润滑,减少设备运行过程中的振动和摩擦;定期对刀盘进行校准和修复,确保刀盘旋转平稳,避免因刀盘变形导致刀片受力不均。(四)优化磨刀工艺建立科学的磨刀制度,根据刀片的磨损情况和加工质量,确定合理的磨刀频率和方法。选择的磨刀设备和工具,确保磨刀精度;严格控制切削刃的角度,根据加工原料的特性调整角度(加工硬木时角度可适当增大,加工软木时角度可适当减小);磨刀后,对切削刃进行抛光处理,提高表面光滑度,减少切削过程中的摩擦磨损。同时,做好磨刀记录,积累磨刀经验,不断优化磨刀工艺。(五)建立动态更换周期机制企业应结合自身的生产实践,建立动态的刀片更换周期机制。通过长期监测刀片的磨损状态、加工质量、设备运行参数和使用寿命数据,积累经验,制定基础更换周期;同时,根据原料特性、工况参数的变化,及时调整更换周期。例如,当原料杂质含量增加、加工硬度提高时,适当缩短更换周期;当设备工况优化、操作规范时,可适当延长更换周期。此外。山东鲁钢机械为广大顾客提供便捷、高效、贴心的服务。滨州厂家木片机多少钱一台

切削阻力较小,可适当提高转速以提升切削效率和表面质量,一般转速控制在2000-2400r/min为宜。但需注意,软木含水率通常较高,过高转速易导致水分过度蒸发,因此需结合含水率调整转速。对于腐朽木材,其质地变软,纤维强度下降,应降低转速,减少切削冲击力,避免过度撕裂纤维和产生过多木屑,一般转速控制在800-1200r/min;对于经过烘干或火烧的坚硬木材,需选用耐磨**,并适当提高转速至1800-2200r/min,以增强切削力,保证切削效果。(二)根据生产需求适配转速不同后续工序对木片质量的要求存在差异,需针对性调整刀辊转速。在定向刨花板生产中,需要长度较大、纤维完整性好的木片,因此应适当降低转速,同时优化飞刀数量和进料速度,以获得长木片。例如,采用单飞刀刀辊结构时,将转速控制在500-800r/min,可使木片长度达到70-120mm,满足长刨花制备需求。在制浆造纸生产中,需要尺寸均匀、表面光洁的木片,以保证蒸煮均匀性和纤维分离效果,因此应采用中等偏高的转速,一般控制在1200-1800r/min,既能保证木片尺寸均匀,又能减少纤维撕裂。在生物质能源生产中,对木片尺寸均匀性要求相对较低,但需提升生产效率,可采用较高转速,控制在2000-2500r/min。安徽多少钱木片机价格山东鲁钢机械通过系统管理、精心制造、持续发展、开拓创新,不断满足客户需求。
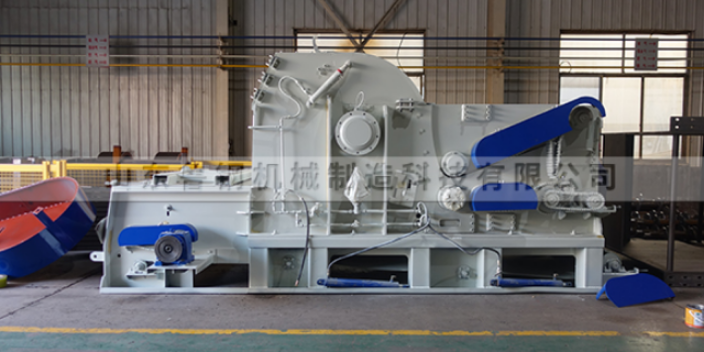
针对硬木、大直径原木(>30cm),应选择盘式结构、大扭矩、高功率设备,配备耐磨刀片与强制进料系统,如硅厂盘式大片机,可处理10-50cm硬木,匹配H12材质刀片与四刀切削技术,保障切削效率与木片质量;针对软木、中小直径物料(<30cm),优先选择鼓式结构设备,兼顾产能与能耗,如SL-218型鼓式削片机,适配≤300mm软木,产能10-15t/h,满足中小型加工厂需求;针对废旧木料、含杂质物料,需选择具备杂质防护与筛分功能的双轴机型,采用可拆卸刀片设计,降低维护成本。物料含水率较高(>30%)时,需选择功率预留充足的设备,配备防堵塞进料系统;含水率较低时,可适当降低功率配置以节约能耗。若物料含细粉较多,应提前配置筛分预处理设备,避免细粉粘结影响进料效率。(二)以生产规模与产能需求为:锁定设备规格区间结合生产规模、年处理量与生产周期,计算所需实际产能,进而锁定设备规格区间,避免产能过剩或不足。中小型生产企业(年处理量<5万吨),建议选择5-10t/h级中型设备,如SL-216型鼓式削片机(5-8t/h),匹配55KW电机,设备投资与能耗成本较低,适合小规模生物质能源生产或小型造纸厂原料预处理;中大型企业(年处理量5-20万吨),应选择10-20t/h级设备。
部分设备配备PLC控制系统,可实现过载保护、反转清堵,提升运行安全性。**方面,需满足粉尘排放≤20mg/m³、噪音≤85dB的标准,选择配备除尘系统与降噪装置的设备。同时,设备能耗需控制在≤kWh/t,符合绿色生产要求,避免因**不达标被责令停产。四、结语工业级木片机的产能参数是设备性能的直观体现,但其价值在于与生产需求的精细匹配;选型并非简单的产能对标,而是需综合物料特性、生产规模、产品要求、成本运维等多维度的系统工程。企业在选型过程中,应摒弃“重产能、轻适配”的误区,优先开展物料特性分析与产能需求测算,再结合设备结构、动力配置、安全**性能等指标筛选设备,同时重视制造商的技术实力与售后服务。通过科学选型与规范运维,可使木片机充分发挥产能效益,降低生产总成本,为企业在木材加工、生物质能源等领域的竞争中奠定坚实基础。未来,随着智能化、绿色化技术的发展,具备自动参数调节、低能耗、高稳定性的工业级木片机将成为行业主流,企业选型时可重点关注此类技术趋势,提升生产线的智能化水平与可持续发展能力。山东鲁钢机械配备精良的加工设备,助力高效生产。
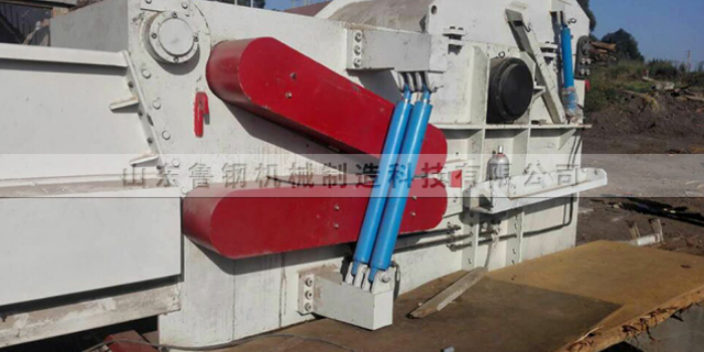
在木材加工生产线中,输送带是连接木片机与后续工序的关键枢纽,而托辊作为支撑输送带、减少运行阻力的关键部件,其转动灵活性直接决定生产效率。不少操作人员常面临托辊转动卡顿的问题,轻则导致输送带磨损加剧、能耗上升,重则引发输送带跑偏、撕裂,甚至造成设备停机。解决托辊卡顿,需从根源排查问题,采取针对性措施,才能恢复设备稳定运行。异物卡阻是托辊卡顿常见的诱因,尤其在木片机作业场景中更为突出。木材加工过程中产生的木屑、树皮、木刺等杂物,易在托辊与输送带之间的缝隙、托辊轴承座内堆积。初期可能表现为托辊转动滞涩,随着杂物越积越多,会形成硬性卡阻,导致托辊完全无法转动。此时需立即停机并切断电源,用压缩空气吹扫托辊表面及轴承座缝隙,对于黏附紧密的木屑,可使用硬毛刷配合清洗剂清理,确保托辊两端无杂物阻碍。同时要检查输送带下方的刮料板是否完好,若刮料板磨损或间隙过大,需及时调整或更换,从源头减少异物进入托辊区域。轴承失效是引发托辊卡顿的主要机械问题,需通过专业检测准确判断。托辊长期承受输送带及物料的重量,轴承在高速转动中易出现磨损、锈蚀或润滑失效。若托辊转动时伴随“嗡嗡”异响或局部发热,大概率是轴承损坏。山东鲁钢机械全心全意为广大消费者提供服务。陕西生产厂家木片机多少钱
山东鲁钢机械坚守诚信,以厚德载物,言行合一,为用户创造更多价值。滨州厂家木片机多少钱一台
建立经验性的更换周期。例如,使用9CrSi材质的刀片加工松木,在正常工况下,使用寿命约为50-80小时,企业可以据此设定更换周期,在达到使用寿命前进行预防性更换,避免因刀片突然失效影响生产。需要注意的是,经验性更换周期应根据实际生产情况进行动态调整,若原料杂质含量增加、加工硬度提高,应适当缩短更换周期;若设备工况优化、操作规范,可适当延长更换周期。五、影响木片机刀片更换周期的关键因素木片机刀片的更换周期受到多种因素的综合影响,除了前文提到的材质特性、加工原料、设备工况外,还包括操作规范、维护保养、磨刀质量等因素。深入了解这些影响因素,有助于企业优化更换周期,延长刀片使用寿命。(一)材质特性与质量材质特性是决定刀片更换周期的基础因素,不同材质的耐磨性、耐热性、冲击韧性不同,使用寿命差异。如前文所述,硬质合金材质的使用寿命是高速钢的5-10倍,高速钢的使用寿命又优于合金工具钢和普通碳钢。同时,材质的质量也会影响更换周期,若刀片材质存在杂质、裂纹、**不均匀等质量问题,会导致其在使用过程中容易出现磨损过快、崩刃、断裂等故障,缩短更换周期。因此,企业应选择质量可靠、性能稳定的刀片产品。滨州厂家木片机多少钱一台